مدیران انبار و بسته بندی اغلب سرمایه قابل توجهی را برای اتوماسیون سرمایه گذاری می کنند. شما انتظار جهش های فوری در بهره وری و امنیت بار سنگی را دارید. با این حال، واقعیت اغلب یک زنگ بیدارباش سخت در طبقه انبار ارائه می دهد. لیفتراک را تصور کنید که یک پالت تازه پیچیده شده را در گوشه ای محکم می چرخاند، فقط برای اینکه بار به طور خطرناکی جابجا شود. یا ناامیدی روزانه یک لفاف با سرعت بالا را تصور کنید که در اواسط چرخه متوقف می شود، زیرا پلاستیک مدام در حال شکستن است. این کابوس های عملیاتی به ندرت از یک دستگاه معیوب ناشی می شوند. آنها معمولاً به یک عدم تطابق اساسی بین قابلیت های سخت افزار، مشخصات بار فیزیکی و مواد مصرفی انتخاب شده اشاره می کنند.
استفاده از مشخصات مواد نادرست می تواند مزایای مالی خط خودکار شما را به طور کامل نفی کند. در نهایت، تجهیزات شما فقط به اندازه پلاستیکی که از غلتک های کالسکه آن عبور می کند مؤثر است. این راهنمای مهندسی جامع به شما کمک می کند تا پارامترهای دقیق را برای نیازهای عملیاتی خاص خود انتخاب کنید. با تطبیق سختافزار خود با مواد مصرفی مناسب، اطمینان حاصل میکنید که بستهبندیهای سنگین امن باقی میمانند و در عین حال بازگشت سرمایه طولانیمدت خود را به حداکثر میرسانید.
خوراکی های کلیدی
- اندازه گیری ضخامت: ضخامت مواد در درجه اول در گیج و میکرون ارزیابی می شود. تسلط بر تبدیل بین این دو معیار برای خرید رول ماشین صحیح و حصول اطمینان از مقایسه دقیق تامین کنندگان بسیار مهم است.
- مشخصات دیکته وزن بار: پالت های سبک و یکنواخت ممکن است فقط به محصول 35 تا 50 نیاز داشته باشند. برعکس، بستهبندی صنعتی سنگین به مواد 90 تا 120+ نیاز دارد تا نیروی مهاری بهینه حفظ شود.
- اکستروژن مواد اهمیت دارد: تولید ریخته گری شفافیت بصری عالی و فرآیندی آرام را ارائه می دهد. ساخت دمنده مقاومت بالایی در برابر سوراخ شدن ایجاد می کند و آن را برای بارهای تیز، نامنظم یا بسیار سخت ضروری می کند.
- سینرژی ماشین: قابلیت های موتوری پیش کشش تجهیزات خودکار شما به شدت بر نوع و ضخامت پلاستیکی که باید انتخاب کنید تا صرفه جویی در هزینه را به حداکثر برسانید و ضایعات را حذف کنید، تحت تاثیر قرار می دهد.
روندهای صنعت: تغییر به سمت نانو اکستروژن چند لایه
قبل از فرو رفتن در اندازه گیری های خاص، بسیار مهم است که بدانیم فناوری بسته بندی به کجا می رود. این بخش در حال حاضر در حال تحول عظیم مواد است. به دلیل هزینه های فرار رزین و الزامات سختگیرانه پایداری شرکت ها، انبارها به سرعت پلاستیک های ضخیم و تک لایه را کنار می گذارند. استاندارد مهندسی کنونی از فیلم های چند لایه نانو اکسترود شده حمایت می کند.
با اکسترود کردن ده ها ریز لایه پلیمر، سازندگان یک شبکه فوق العاده قوی ایجاد می کنند که در برابر انتشار سوراخ مقاومت می کند. این بدان معناست که یک فیلم نانو گیج مدرن می تواند به طور معمول از یک محصول قدیمی گیج 80 بهتر عمل کند. برای مهندسان بسته بندی، این روند یک محور مهم را دیکته می کند. تصمیمات خرید اکنون باید به جای تکیه بر ضخامت خام، بر قدرت تسلیم مهندسی شده و نیروی مهار بار تمرکز کنند.
درک ضخامت فیلم کششی: گیج در مقابل میکرون
برای بهینه سازی واقعی خط بسته بندی خود، ابتدا باید اصطلاحات استفاده شده توسط تامین کنندگان جهانی را رفع کنید. تولیدکنندگان از واحدهای اندازه گیری خاصی استفاده می کنند که به طور مستقیم با استحکام ساختاری، کشش، و عملکرد کلی ماشین آلات مواد مصرفی مرتبط است.
فیلم سنج چیست؟
در ایالات متحده، گیج به عنوان واحد استاندارد برای تعیین کمیت ضخامت عمل می کند. از نظر عملی، اعداد بالاتر نشاندهنده مواد ضخیمتر و بادوامتر است که میتواند در برابر کشش تهاجمی و پالتهای سنگینتر مقاومت کند. برای نشان دادن، یک محصول 80 گیج به طور قابل توجهی قوی تر از یک جایگزین گیج 50 است. نیروی مهار لازم را برای نگه داشتن اقلام ناپایدار در هنگام حمل و نقل در جای خود فراهم می کند.
میکرون چیست؟
استاندارد متریک مورد استفاده در سطح جهانی میکرومتر است که معمولاً به عنوان میکرون شناخته می شود. یک میکرون برابر با یک میلیونم متر است. همانطور که زنجیره های تامین به طور فزاینده ای جهانی می شوند، درک این موضوع Micron Gauge برای تامین منابع بین المللی مواد حیاتی است. مدیران بسته بندی باید به طور مکرر این مشخصات را بین الزامات ماشین آلات داخلی و تامین کنندگان خارج از کشور ترجمه کنند تا سازگاری را تضمین کنند و از اشتباهات پرهزینه تدارکات جلوگیری کنند.
نمودار تبدیل سنج به میکرون
هنگام پیکربندی تنظیمات تنش در کنترل پنل خود یا مقایسه قیمتهای عرضهکننده بینالمللی، ارجاع متقابل این اندازهگیریها ضروری است. استفاده از یک محصول 12.7 میکرونی با نسبت دنده کالیبره شده برای یک ماده 20.3 میکرونی ناگزیر منجر به قطع شدن مداوم و ناامید شدن زمان از کار می شود.
| ایالات متحده |
متریک گیج میکرون سنج |
نمایه برنامه رایج |
| گیج 35 - 50 |
9 - 12.7 میکرون |
بارهای سبک و یکنواخت مانند بطری های خالی و جعبه های دستمال کاغذی. |
| گیج 60 - 70 |
15.2 - 17.8 میکرون |
پالت های مخلوط استاندارد و بارهای یکنواخت نسبتاً سنگین. |
| گیج 80 |
20.3 میکرون |
استاندارد صنعت؛ ایده آل برای تدارکات انبار عمومی. |
| گیج 90 - 100 |
22.9 - 25.4 میکرون |
بارهای سنگین، اشکال نامنظم و اقلام با لبه های تیز. |
| گیج 115 - 120+ |
29.2 - 30.5+ میکرون |
بسته بندی های بسیار سنگین مانند آجر، فولاد و ماشین آلات. |
فیلم بازیگران در برابر فیلم دمیده: کدام یک برای دستگاه شما بهتر است؟
فراتر از ضخامت اولیه، فرآیند اکستروژن ساخت، خواص فیزیکی و ویژگی های رفتاری پلاستیک را دیکته می کند. دو روش اولیه محصولات متمایز تولید می کنند. هرکدام هنگام قرار گرفتن در معرض کشیدگی موتوری در کف انبار کاملاً متفاوت عمل می کنند.
ویژگی های فیلم بازیگران
این ماده از طریق یک فرآیند اکستروژن مداوم تولید می شود که در آن رزین ترموپلاستیک از طریق یک قالب مسطح بر روی غلتک های سرد رانده می شود. این خنک سازی سریع ساختار مولکولی را برای ایجاد مزایای عملیاتی خاص تراز می کند. قابل توجه ترین مزیت از فیلم Cast وضوح نوری استثنایی آن است. این به اسکنر بارکد انبار و سیستمهای مرتبسازی خودکار اجازه میدهد تا برچسبها را بدون دردسر در چندین لایه بخوانند.
تقریباً بی صدا باز می شود، که به طور چشمگیری محیط صوتی یک مرکز توزیع شلوغ را بهبود می بخشد. با ارائه چسبندگی دو طرفه ثابت و قابلیت کشش صاف، به عنوان انتخاب برتر برای بارهای یکنواخت و محیط های خودکار با حجم بالا که در آن سرعت در اولویت است، برجسته می شود.
ویژگی های فیلم دمیده
فرآیند اکستروژن دمشی شامل باد کردن پلاستیک اکسترود شده از طریق قالب دایره ای به داخل یک حباب قبل از خنک شدن تدریجی آن با هوای محیط است. این کشش چند جهته یک زنجیره پلیمری بسیار انعطاف پذیر و متقاطع ایجاد می کند. در نتیجه، فیلم Blown دارای مقاومت شدید در برابر سوراخ شدن و حافظه ساختاری بالایی است که اقلام سنگین را به شدت در دست می گیرد.
این مبادله یک صدای جیغ بلند بدنام در طول فرآیند باز کردن و یک پوشش مه آلود است که می تواند به راحتی حسگرهای انبار نوری را کور کند. برای بارهایی که دارای لبههای برآمده تیز، پالتهای نامنظم سنگین، یا تأسیسات ذخیرهسازی سرد هستند که پلاستیکهای استاندارد ممکن است شکننده شوند، اکیداً توصیه میشود.
مطابقت ضخامت فیلم با وزن بار و نمایه شما
انتخاب دقیق ضخامت فیلم نیاز به یک ارزیابی عینی و عملی از وزن و هندسه فیزیکی اقلامی دارد که میخواهید ایمن کنید. عدم تطابق در اینجا منجر به شکست فاجعه بار بار یا تخلیه سرمایه از طریق هزینه های غیر ضروری مصرفی می شود.
گیج 35 تا 50: بارهای سبک
این دسته بسیار نازک که برای پالتهایی با وزن کمتر از 1000 پوند طراحی شده است، برای جعبههای راه راه یکنواخت، ظروف خالی و کالاهای مصرفی سبک وزن ایدهآل است. برای استفاده موثر از این پروفیل های نازک، تاسیسات شما باید از کالسکه های پیش کششی بسیار کارآمدی استفاده کند که قادر به کار با رزین های ظریف نانو اکسترود شده بدون ایجاد پارگی های کوچک باشند. هنگامی که به درستی اعمال شوند، کمترین نسبت هزینه به ازای بار را در صنعت ارائه می دهند.
گیج 60 تا 70: بارهای متوسط و استاندارد
این محدوده که به عنوان نقطه شیرین انتقالی خدمت می کند، پالت های با وزن متوسط را که معمولاً بین 1000 تا 1800 پوند هستند را در خود جای می دهد. تعادل قابل اعتمادی از کشش و قدرت نگهداری را فراهم می کند. این باعث می شود آن را برای پالت های مخلوط که اندازه جعبه ممکن است کمی متفاوت باشد، اما به طور کلی شکل هسته پایدار را حفظ می کند، بسیار مناسب است. این محدوده سنج در مراکز توزیع مواد غذایی و آشامیدنی یک اصل اساسی است.
گیج 80: استاندارد صنعت
برای چندین دهه، مشخصات گیج 80 به عنوان پایه بلامنازع برای تدارکات عمومی انبار عمل کرده است. بهینه سازی برای بارهای بین 2000 تا 2500 پوند، پذیرش گسترده آن ناشی از تطبیق پذیری محض است. دارای مقاومت کافی در برابر سوراخ شدن برای رسیدگی به بی نظمی های جزئی گوشه و در عین حال حفظ کشش کافی برای ایجاد نسبت کشش عالی در تجهیزات استاندارد است.
گیج 90 تا 120+: بسته بندی سنگین
هنگامی که وزن پالت از آستانه 2500 پوند فراتر رفت، مواد استاندارد به یک مسئولیت جدی تبدیل می شوند. بستهبندیهای سنگین به محدوده 90 تا 120+ نیاز دارند تا کالاهای صنعتی مانند تیرهای فولادی، قطعات خودرو و مواد خام فله را ایمن کنند. این بارهای متراکم فشار جنبشی عظیمی را در طول حمل و نقل به بیرون اعمال می کنند. حداکثر نیروی مهار برای جلوگیری از جابجایی الزامی است.
چگونه انواع دستگاه های بسته بندی کششی بر انتخاب فیلم تأثیر می گذارد
یک تصور غلط رایج این است که هر رول پلاستیکی ماشینی به طور یکپارچه روی هر قطعه از تجهیزات خودکار عمل می کند. به مکانیک فکر کنید. طراحی فیزیکی و مکانیسمهای کشش سختافزار شما نیازهای مصرفی شما را تعیین میکند.
لفاف های گردان
مدل های استاندارد صفحه گردان با چرخاندن بار پالت شده در حالی که یک کالسکه به صورت عمودی حرکت می کند عمل می کنند. از آنجایی که سرعت چرخش نسبتاً کنترل شده است، این ماشینها بخشنده هستند و میتوانند طیف وسیعی از ضخامتها را تحمل کنند. تمرکز اصلی در اینجا صرفاً اطمینان از کافی بودن نیروی نگهدارنده برای نیروی گریز از مرکز اعمال شده بر بار چرخشی است.
بازوی چرخشی و لفاف های مداری
بازوهای چرخشی با سرعت بالا پالت را کاملاً ثابت نگه می دارند در حالی که یک بازوی مکانیکی با سرعت های سرسام آور دور بار می چرخد. این کاربرد ناگهانی و با گشتاور بالا، کشش شدید و ناگهانی را اعمال می کند. امکاناتی که از این سیستمها استفاده میکنند اغلب از مواد ممتاز و بسیار الاستیک استفاده میکنند که میتوانند شوک مکانیکی را بدون پاره شدن در اواسط چرخه جذب کنند.
کاربردهای صنعتی تخصصی: بسته بندی رول کاغذی
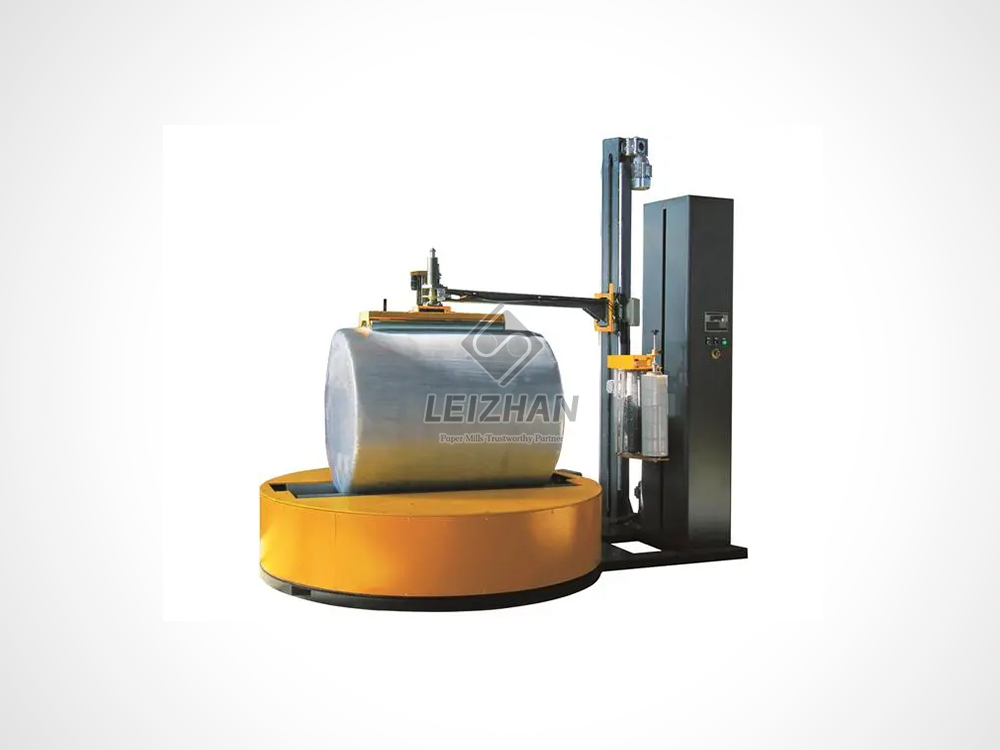
دستورالعملهای استاندارد پالتسازی صرفاً برای بخشهای صنعتی خاص و بسیار پرتقاضا اعمال نمیشود. دست زدن به رول های کاغذ صنعتی عظیم به تجهیزات بسیار تخصصی نیاز دارد. قطر این سیلندرهای جامبو اغلب بیش از 1500 میلی متر است و وزن آنها بیش از 2000 کیلوگرم است. لفاف های صفحه گردان استاندارد به سادگی نمی توانند این تنش شعاعی را تحمل کنند.
امکاناتی که با این پارامترهای شدید سروکار دارند نیاز به یک اختصاصی دارند ماشین بسته بندی کششی که به طور خاص برای بسته بندی محوری و شعاعی مهندسی شده است. با ادغام یک لفاف سنگین دارای کنترل درایو فرکانس متغیر و یک کالسکه پیش کششی 250 درصدی با یک فیلم مقاوم در برابر رطوبت با میکرون بالا، آسیاب های کاغذ می توانند تخریب محیطی را کاملاً ببندند و از خرد شدن لبه ها در طول حمل و نقل طولانی جلوگیری کنند.
بهترین بهره را از فیلم ماشین خود ببرید
خرید مواد مصرفی صحیح فقط نیمی از معادله است. استفاده کارآمد از آن، معیارهای بازده سرمایه گذاری و پایداری بلندمدت شما را دیکته می کند. بهینه سازی استفاده فرآیندی مستمر است که کاهش قابل توجهی در هزینه های عملیاتی به همراه دارد.
کالیبراسیون صحیح ماشین
اگر سختافزار کالیبره نشده باشد، حتی با کیفیتترین فیلمهای نانو نیز عملکرد ضعیفی خواهند داشت. نگهداری منظم حیاتی است. پرسنل تعمیر و نگهداری باید به طور معمول تنظیمات کشش را بررسی کنند، غلتک های پیش کشش را تمیز کنند تا تجمع رزین چسبنده را از بین ببرند، و نسبت های دنده را بررسی کنند. حصول اطمینان از کشش مواد تا ظرفیت بهینه مطلق آن بدون ایجاد ریزش ریز، تضمین می کند که بازده هر رول منفرد را به حداکثر می رسانید. ماشینی که 150 درصد کشش دارد وقتی توانایی 250 درصد را دارد، سالانه هزاران دلار در بیصدا خونریزی میکند.
مهمترین اشتباهاتی که در انتخاب فیلم کششی ماشینی باید از آنها اجتناب کنید
قبل از نهایی کردن یک قرارداد تدارکات، مدیران انبار باید از مشکلات رایجی که اغلب خطوط بستهبندی خودکار را از مسیر خارج میکنند آگاه باشند.
اشتباه 1: استفاده از فیلم کششی دست روی تجهیزات خودکار. فیلم دستی و فیلم ماشینی اساساً محصولات متفاوتی هستند. رولهای ماشین بهطور قابلتوجهی سنگینتر هستند و از نظر شیمیایی مهندسی شدهاند تا در برابر نیروهای کشیدگی شدید و پرسرعت یک کالسکه موتوری مقاومت کنند. تلاش برای اجرای فیلم دستی از طریق یک خط خودکار منجر به گیرکردن فوری و مهار ناکافی بار خطرناک می شود.
اشتباه 2: فرض اینکه ضخیم تر همیشه بهتر است. اعمال نیروی مهار بیش از حد یک خطای مکرر و پرهزینه است. در حالی که مشخصات گیج 120 استحکام زیادی را ارائه می دهد، اعمال آن بر روی پالت کالاهای مصرفی سبک وزن منجر به خرد شدن بار می شود. کشش اعمال شده توسط پلاستیک بیش از حد ضخیم می تواند به راحتی جعبه های راه راه را فرو بریزد. ضخامت باید همیشه متناسب با تحمل له شدن بار باشد.
اشتباه 3: نادیده گرفتن مشخصات بار فیزیکی. عدم ارزیابی یکنواخت، کمی نامنظم یا بسیار نامنظم بودن بار با لبه های تیز منجر به انتخاب ضعیف مواد می شود. بسته بندی یک بار نامنظم با یک محصول ریخته گری استاندارد، خرابی سوراخ شدن را در طول حمل و نقل تضمین می کند. استفاده از فرمولاسیونهای گرانقیمت بر روی بارهای کاملاً یکنواخت، هدر دادن سرمایه اضافی است.
نتیجه گیری
تجهیزات فقط به اندازه موادی که از غلتک های آن عبور می کنند قابل اعتماد هستند. از حدس زدن با مواد مصرفی خود دست بردارید. نمایه های بار فعلی خود را بررسی کنید، گیج های میکرون مختلف را آزمایش کنید، و انتخاب های مواد خود را با نسبت دنده های واقعی ماشین خود هماهنگ کنید. انتخاب ارزانترین رول موجود در بازار اگر منجر به آسیب فاجعهبار محصول یا ضایعات بیش از حد شود، اغلب گرانترین اشتباه است. اگر در حال ارتقای بسته بندی نهایی خود هستید یا نیاز به ایمن سازی بارهای صنعتی عظیم دارید، راه حل های خودکار پیشرفته را در Leizhan Paper Tech بررسی کنید. از وبسایت رسمی ما دیدن کنید تا دقیق تجهیزات بستهبندی سنگین متناسب با نیازهای عملیاتی خاص شما را بیابید.
سوالات متداول
آیا می توانم از فیلم استرچ دستی بر روی دستگاه استرچ رپی استفاده کنم؟
مطلقا نه. فیلم ماشین بر روی هسته های بسیار بزرگتر ساخته می شود و به طور خاص با رزین های پیشرفته مهندسی شده است تا در برابر مکانیسم های پیش کشش با سرعت بالا تجهیزات خودکار مقاومت کند. فیلم دستی فاقد این خاصیت ارتجاعی شیمیایی است و هنگامی که تحت کشش موتوری قرار میگیرد، میشکند یا به درستی کشیده نمیشود.
چگونه بفهمم ضخامت فیلم من برای بار من مناسب است؟
اگر بار پالت شما در طول حمل و نقل جابجا شود یا خم شود، احتمالاً مواد شما خیلی نازک است یا حافظه نگهداری لازم را ندارد. برعکس، اگر جعبه های راه راه شما در طول چرخه بسته بندی له می شوند، پلاستیک خیلی ضخیم است یا کشش کالسکه شما بسیار زیاد است. یک محصول 80 گیج به عنوان خط پایه استاندارد برای عیب یابی این مشکلات مهار عمل می کند.
چگونه هزینه فیلم کششی به ازای هر بار را محاسبه کنم؟
دقیق ترین روش برش و وزن کردن فیلم از یک پالت کاملاً پیچیده است. آن وزن را بر وزن کل رول تقسیم کنید، سپس در هزینه رول ضرب کنید. این به شما هزینه واقعی هر بار را می دهد. این تنها معیاری است که اهمیت دارد، زیرا ارزیابی صرفاً بر اساس هزینه هر رول، قابلیتهای بازده پیش از کشش دستگاه شما را نادیده میگیرد.
چه چیزی باعث می شود فیلم کششی در طول چرخه ماشین شکسته شود؟
شکستگی مداوم فیلم معمولاً به جای پلاستیک بد به مشکلات مکانیکی یا پروفیلی اشاره دارد. رایج ترین مقصرها شامل تجمع رزین چسبنده بر روی غلتک های پیش کشش، تنظیمات تنش ثانویه نادرست، گوشه های بار بیرون زده تیز، یا تغذیه یک محصول دمیده شده غیر الاستیک به یک لفاف بازوی چرخشی با سرعت بالا است که برای نسبت کشش بالا پیکربندی شده است.
آیا فیلم Blown همیشه ضخیم تر از فیلم Cast است؟
نه لزوما. هر دو ماده را می توان در طیف گسترده ای از گیج های میکرونی تولید کرد. با این حال، به دلیل فرآیند خنکسازی دو طرفه که در طول اکستروژن استفاده میشود، یک محصول دمیده از نظر ساختاری سختتر و به طور تصاعدی در برابر سوراخشدگی در ضخامت یکسان در مقایسه با همتای ریختهگری خود مقاومتر است.
عملکرد پیش کشش هنگام خرید فیلم به چه معناست؟
بازده پیش کشش به حداکثر درصدی اشاره دارد که سخت افزار خودکار شما می تواند پلاستیک را قبل از اعمال آن بر روی پالت دراز کند. به عنوان مثال، بازدهی 250٪ به این معنی است که یک فوت از مواد روی رول کشیده می شود تا به 3.5 فوت پلاستیک پیچیده روی بار تبدیل شود. به حداکثر رساندن این بازده موثرترین راه برای کاهش شدید هزینه کلی مصرفی در هر بار است.


