Lager- und Verpackungsmanager investieren häufig erhebliches Kapital in die Automatisierung. Sie erwarten sofortige Effizienzsprünge und eine grundsolide Ladungssicherheit. Dennoch löst die Realität im Lager oft einen harten Weckruf aus. Stellen Sie sich einen Gabelstapler vor, der eine frisch verpackte Palette um eine enge Ecke schwenkt, nur um die Ladung gefährlich zu verschieben. Oder stellen Sie sich die tägliche Frustration vor, wenn ein Hochgeschwindigkeitswickler mitten im Zyklus stehen bleibt, weil der Kunststoff ständig reißt. Diese betrieblichen Albträume sind selten auf eine fehlerhafte Maschine zurückzuführen. Sie weisen in der Regel auf ein grundlegendes Missverhältnis zwischen den Hardwarefunktionen, dem physischen Lastprofil und dem ausgewählten Verbrauchsmaterial hin.
Die Verwendung einer falschen Materialspezifikation kann die finanziellen Vorteile Ihrer automatisierten Linie völlig zunichte machen. Letztendlich ist Ihre Ausrüstung nur so effektiv wie der Kunststoff, der durch ihre Wagenrollen läuft. Dieser umfassende technische Leitfaden hilft Ihnen bei der Auswahl der genauen Parameter für Ihre spezifischen Betriebsanforderungen. Indem Sie Ihre Hardware auf die richtigen Verbrauchsmaterialien abstimmen, stellen Sie sicher, dass die Hochleistungsverpackung sicher bleibt und maximieren gleichzeitig Ihre langfristige Kapitalrendite.
Wichtige Erkenntnisse
- Dickenmessungen: Die Materialdicke wird hauptsächlich in Gauge und Mikrometern bewertet. Die Beherrschung der Umrechnung zwischen diesen beiden Kennzahlen ist entscheidend für den Kauf der richtigen Maschinenrolle und die Gewährleistung genauer Lieferantenvergleiche.
- Das Gewicht der Ladung bestimmt die Spezifikationen: Für leichte und gleichmäßige Paletten ist möglicherweise nur ein Produkt mit einer Stärke von 35 bis 50 erforderlich. Umgekehrt erfordern schwere Industrieverpackungen Materialien mit einer Stärke von 90 bis 120+, um eine optimale Rückhaltekraft aufrechtzuerhalten.
- Materialextrusion ist wichtig: Die Gussherstellung bietet eine hervorragende visuelle Klarheit und einen leisen Abwickelvorgang. Die geblasene Herstellung bietet eine hervorragende Durchstoßfestigkeit und ist daher für scharfe, unregelmäßige oder sehr anspruchsvolle Lasten unerlässlich.
- Maschinensynergie: Die motorisierten Vorstreckfunktionen Ihrer automatisierten Ausrüstung haben großen Einfluss auf die spezifische Art und Dicke des Kunststoffs, den Sie auswählen müssen, um Kosteneinsparungen zu maximieren und Abfall zu vermeiden.
Branchentrends: Der Wandel hin zur mehrschichtigen Nanoextrusion
Bevor wir uns mit konkreten Messungen befassen, ist es wichtig zu verstehen, wohin sich die Verpackungstechnologie entwickelt. Der Sektor durchläuft derzeit eine massive Materialentwicklung. Aufgrund schwankender Harzpreise und strenger unternehmerischer Nachhaltigkeitsauflagen verzichten Lager zunehmend auf dicke, einschichtige Kunststoffe. Der aktuelle technische Standard bevorzugt mehrschichtige nanoextrudierte Folien.
Durch die Coextrusion von Dutzenden Mikroschichten aus Polymer schaffen Hersteller ein unglaublich robustes Netz, das der Ausbreitung von Löchern standhält. Dies bedeutet, dass ein moderner 50-Gauge-Nanofilm ein herkömmliches 80-Gauge-Produkt regelmäßig übertreffen kann. Für Verpackungsingenieure bedeutet dieser Trend einen entscheidenden Wendepunkt. Kaufentscheidungen müssen sich jetzt auf die technische Streckgrenze und die Lasthaltekraft konzentrieren, anstatt sich nur auf die Rohdicke zu verlassen.
Die Dicke von Stretchfolie verstehen: Dicke vs. Mikrometer
Um Ihre Verpackungslinie wirklich zu optimieren, müssen Sie zunächst die von globalen Lieferanten verwendete Terminologie entmystifizieren. Hersteller verwenden spezielle Maßeinheiten, die in direktem Zusammenhang mit der strukturellen Festigkeit, Elastizität und der Gesamtmaschinenleistung des Verbrauchsmaterials stehen.
Was ist Filmdicke?
In den Vereinigten Staaten dient Gauge als Standardeinheit zur Quantifizierung der Dicke. In der Praxis bedeuten höhere Zahlen ein dickeres, haltbareres Material, das aggressiven Spannungen und schwereren Paletten standhalten kann. Zur Veranschaulichung: Ein 80-Gauge-Produkt ist deutlich robuster als eine 50-Gauge-Alternative. Es bietet die nötige Rückhaltekraft, um instabile Gegenstände während des Transports fest an Ort und Stelle zu halten.
Was ist ein Mikron?
Der weltweit verwendete metrische Standard ist das Mikrometer, allgemein als Mikron bezeichnet. Ein Mikrometer entspricht einem Millionstel Meter. Da Lieferketten zunehmend globalisiert werden, wird das Verständnis der Micron Gauge ist für die internationale Materialbeschaffung von entscheidender Bedeutung. Verpackungsmanager müssen diese Spezifikationen häufig zwischen inländischen Maschinenanforderungen und ausländischen Lieferanten übersetzen, um die Kompatibilität zu gewährleisten und kostspielige Beschaffungsfehler zu vermeiden.
Umrechnungstabelle von Gauge zu Mikron
Wenn Sie die Spannungseinstellungen an Ihrem Bedienfeld konfigurieren oder internationale Lieferantenangebote vergleichen, ist ein Vergleich dieser Messungen unerlässlich. Die Verwendung eines 12,7-Mikron-Produkts mit Übersetzungsverhältnissen, die für ein 20,3-Mikron-Material kalibriert sind, führt unweigerlich zu ständigem Reißen und frustrierenden Ausfallzeiten.
| für US-Gauge- |
Mikron-Gauge-Metrik |
Allgemeines Anwendungsprofil |
| 35 - 50 Gauge |
9 - 12,7 Mikrometer |
Leichte, gleichmäßige Ladung wie leere Flaschen und Taschentuchboxen. |
| 60 - 70 Gauge |
15,2 - 17,8 Mikrometer |
Standard-Mischpaletten und mittelschwere, gleichmäßige Ladungen. |
| 80 Gauge |
20,3 Mikrometer |
Der Industriestandard; Ideal für die allgemeine Lagerlogistik. |
| 90 - 100 Gauge |
22,9 - 25,4 Mikrometer |
Schwere Lasten, unregelmäßige Formen und Gegenstände mit scharfen Kanten. |
| 115 - 120+ Gauge |
29,2 - 30,5+ Mikrometer |
Extrem schwere Verpackungen wie Ziegel, Stahl und Maschinen. |
Gießfolie vs. Blasfolie: Was ist besser für Ihre Maschine?
Über die Grunddicke hinaus bestimmt der Extrusionsprozess bei der Herstellung die physikalischen Eigenschaften und Verhaltensmerkmale des Kunststoffs. Die beiden Hauptmethoden liefern unterschiedliche Produkte. Jedes verhält sich völlig anders, wenn es auf dem Lagerboden einer motorischen Dehnung ausgesetzt wird.
Die Eigenschaften des gegossenen Films
Dieses Material wird durch einen kontinuierlichen Extrusionsprozess hergestellt, bei dem thermoplastisches Harz durch eine flache Düse auf gekühlte Walzen gedrückt wird. Durch diese schnelle Abkühlung wird die Molekularstruktur ausgerichtet, um spezifische Betriebsvorteile zu schaffen. Der bemerkenswerteste Vorteil von Cast Film zeichnet sich durch seine außergewöhnliche optische Klarheit aus. Dadurch können Lager-Barcodescanner und automatische Sortiersysteme Etiketten mühelos über mehrere Schichten hinweg lesen.
Es lässt sich nahezu geräuschlos abwickeln, was die akustische Umgebung eines geschäftigen Vertriebszentrums erheblich verbessert. Durch die gleichmäßige beidseitige Haftung und die sanfte Dehnbarkeit ist es die erste Wahl für gleichmäßige Ladungen und hochvolumige automatisierte Umgebungen, in denen es auf Geschwindigkeit ankommt.
Die Eigenschaften von Blasfolien
Beim Blasextrusionsverfahren wird extrudierter Kunststoff durch eine kreisförmige Düse zu einer Blase aufgeblasen und anschließend allmählich mit Umgebungsluft abgekühlt. Durch diese multidirektionale Dehnung entsteht eine hoch belastbare, vernetzte Polymerkette. Folglich, Blasfolie zeichnet sich durch extreme Durchstoßfestigkeit und ein hohes Strukturgedächtnis aus, das schwere Gegenstände aggressiv greift.
Der Nachteil ist ein notorisch lautes Kreischen während des Abwickelvorgangs und eine verschwommene Oberfläche, die optische Lagersensoren leicht blenden kann. Es wird weiterhin dringend für Ladungen mit scharfen hervorstehenden Kanten, unregelmäßige Hochleistungspaletten oder Kühlräume empfohlen, in denen Standardkunststoffe spröde werden könnten.
Passende Folienstärke für Ihr Ladungsgewicht und Profil
Das Präzise auswählen Die Foliendicke erfordert eine objektive, praktische Bewertung sowohl des Gewichts als auch der physischen Geometrie der Gegenstände, die Sie sichern möchten. Eine Nichtübereinstimmung führt hier entweder zu einem katastrophalen Lastausfall oder zu Kapitalverlusten durch unnötige Verbrauchsausgaben.
35 bis 50 Gauge: Leichte Lasten
Diese ultradünne Kategorie wurde für Paletten mit einem Gewicht von weniger als 1.000 Pfund entwickelt und eignet sich ideal für gleichmäßig gestapelte Wellpappkartons, leere Behälter und leichte Konsumgüter. Um diese dünnen Profile effektiv nutzen zu können, muss Ihre Einrichtung über hocheffiziente Vorstreckwagen verfügen, die in der Lage sind, empfindliche nanoextrudierte Harze zu verarbeiten, ohne Mikrorisse zu verursachen. Bei richtiger Anwendung bieten sie das niedrigste Kosten-pro-Ladungs-Verhältnis der Branche.
60 bis 70 Gauge: Mittlere und Standardlasten
Dieses Sortiment dient als Übergangs-Sweet-Spot und eignet sich für mittelschwere Paletten, die im Allgemeinen zwischen 1.000 und 1.800 Pfund wiegen. Es sorgt für ein zuverlässiges Gleichgewicht aus Elastizität und Haltekraft. Dadurch eignet es sich hervorragend für gemischte Paletten, bei denen die Kartongrößen leicht variieren können, aber im Allgemeinen eine stabile Kernform beibehalten wird. Dieses Messgerätesortiment ist ein absolutes Muss in Lebensmittel- und Getränkevertriebszentren.
80 Gauge: Der Industriestandard
Seit Jahrzehnten gilt die 80-Gauge-Spezifikation als unbestrittene Grundlage für die allgemeine Lagerlogistik. Die für Lasten von 2.000 bis 2.500 Pfund optimierte Maschine ist auf ihre große Vielseitigkeit zurückzuführen. Es verfügt über eine ausreichende Durchstoßfestigkeit, um kleinere Eckenunregelmäßigkeiten zu bewältigen, und behält gleichzeitig eine ausreichende Elastizität bei, um bei Standardausrüstung hervorragende Dehnungsverhältnisse zu erzielen.
Stärke 90 bis 120+: Schwerlastverpackung
Sobald das Palettengewicht die 2.500-Pfund-Grenze überschreitet, werden Standardmaterialien zu einem ernsthaften Risiko. Schwerlastverpackungen erfordern einen Stärkebereich von 90 bis 120+, um Industriegüter wie Stahlträger, Automobilteile und Massenrohstoffe zu sichern. Diese dichten Ladungen üben während des Transports einen enormen kinetischen Druck nach außen aus. Um ein Verrutschen zu verhindern, ist eine maximale Rückhaltekraft erforderlich.
Wie sich die Art der Stretchfolienmaschine auf die Folienauswahl auswirkt
Ein weitverbreiteter Irrglaube ist, dass jede Rolle aus maschinentauglichem Kunststoff problemlos auf jeder automatisierten Anlage funktioniert. Denken Sie an die Mechanik. Das physische Design und die Spannungsmechanismen Ihrer Hardware bestimmen Ihre Verbrauchsmaterialanforderungen.
Plattenspielerwickler
Standard-Drehtischmodelle drehen die palettierte Ladung, während sich ein Wagen vertikal bewegt. Da die Rotationsgeschwindigkeit relativ kontrolliert wird, sind diese Maschinen tolerant und können ein breites Spektrum an Dicken verarbeiten. Das Hauptaugenmerk liegt hier lediglich darauf, sicherzustellen, dass die Haltekraft der auf die Spinnlast ausgeübten Zentrifugalkraft angemessen ist.
Rotationsarm- und Orbitalwickler
Hochgeschwindigkeitsdreharme halten die Palette vollständig stationär, während ein mechanischer Arm mit halsbrecherischer Geschwindigkeit um die Last rotiert. Diese plötzliche Anwendung mit hohem Drehmoment übt eine starke, abrupte Spannung aus. Betriebe, die diese Systeme nutzen, bevorzugen häufig hochwertige, hochelastische Materialien, die mechanische Stöße absorbieren können, ohne während des Zyklus zu reißen.
Spezialisierte Industrieanwendungen: Papierrollenverpackung
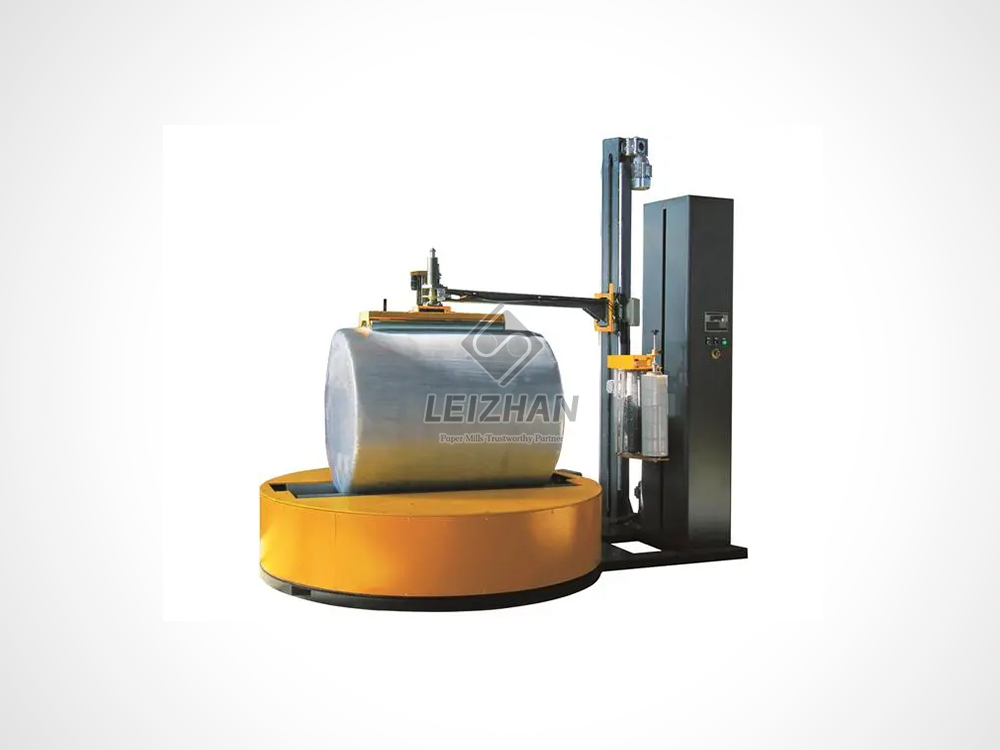
Standardrichtlinien für die Palettierung gelten einfach nicht für anspruchsvolle Nischenbranchen in der Industrie. Die Handhabung riesiger Industriepapierrollen erfordert hochspezialisierte Ausrüstung. Diese Jumbo-Zylinder haben oft einen Durchmesser von mehr als 1.500 mm und wiegen über 2.000 kg. Standard-Drehtischwickler können dieser radialen Belastung einfach nicht standhalten.
Einrichtungen, die mit diesen extremen Parametern umgehen, erfordern einen speziellen Stretchfolienmaschine, die speziell für die axiale und radiale Verpackung entwickelt wurde. Durch die Integration eines Hochleistungswicklers mit variabler Frequenzantriebssteuerung und eines 250 % angetriebenen Vorstreckwagens mit einer feuchtigkeitsbeständigen Folie mit hoher Mikronzahl können Papierfabriken Umweltschäden vollständig ausschließen und Kantenquetschungen während des Langstreckentransports verhindern.
Holen Sie das Beste aus Ihrer Maschinenfolie heraus
Der Kauf des richtigen Verbrauchsmaterials ist nur die halbe Miete. Die effiziente Anwendung bestimmt Ihre langfristige Kapitalrendite und Ihre Nachhaltigkeitskennzahlen. Die Optimierung der Nutzung ist ein kontinuierlicher Prozess, der zu erheblichen Einsparungen bei den Betriebsausgaben führt.
Richtige Maschinenkalibrierung
Selbst der hochwertigste Nanofilm wird schlechter funktionieren, wenn die Hardware schlecht kalibriert ist. Regelmäßige Wartung ist unerlässlich. Das Wartungspersonal muss regelmäßig die Spannungseinstellungen überprüfen, die Vordehnwalzen reinigen, um klebrige Harzablagerungen zu entfernen, und die Übersetzungsverhältnisse überprüfen. Wenn Sie sicherstellen, dass die Ausrüstung das Material auf seine absolut optimale Kapazität ausdehnt, ohne Mikrorisse zu verursachen, ist gewährleistet, dass Sie die Ausbeute jeder einzelnen Rolle maximieren. Eine Maschine, die sich auf 150 % ausdehnt, obwohl sie zu 250 % fähig ist, verblutet stillschweigend jährlich Tausende von Dollar.
Die wichtigsten Fehler, die Sie bei der Auswahl von Maschinenstretchfolien vermeiden sollten
Vor dem Abschluss eines Beschaffungsvertrags müssen Lagerleiter sich der häufigen Fallstricke bewusst sein, die automatisierte Verpackungslinien häufig zum Scheitern bringen.
Fehler 1: Verwendung von Handstretchfolie auf automatisierten Geräten. Handfilm und Maschinenfilm sind grundsätzlich unterschiedliche Produkte. Maschinenrollen sind deutlich schwerer und chemisch so konstruiert, dass sie den extremen Hochgeschwindigkeitsdehnungskräften eines motorisierten Schlittens standhalten. Der Versuch, Handfilme durch eine automatisierte Linie laufen zu lassen, führt zum sofortigen Reißen und einer gefährlich unzureichenden Ladungssicherung.
Fehler 2: Dicker anzunehmen ist immer besser. Die Anwendung übermäßiger Eindämmungskräfte ist ein häufiger und kostspieliger Fehler. Während eine 120-Gauge-Spezifikation eine enorme Festigkeit bietet, führt die Anwendung auf eine Palette mit leichten Konsumgütern zu einer Quetschung der Ladung. Die durch zu dickes Plastik ausgeübte Spannung kann Wellpappkartons leicht zusammenbrechen lassen. Die Dicke muss immer proportional zur Laststauchtoleranz sein.
Fehler 3: Ignorieren des physischen Belastungsprofils. Wenn nicht beurteilt wird, ob eine Ladung gleichmäßig, leicht unregelmäßig oder stark unregelmäßig mit scharfen Kanten ist, führt dies zu einer schlechten Materialauswahl. Das Umwickeln einer unregelmäßigen Ladung mit einem Standardgussprodukt garantiert Pannenfehler während des Transports. Die Verwendung teurer geblasener Formulierungen für vollkommen gleichmäßige Ladungen ist eine überflüssige Kapitalverschwendung.
Abschluss
Die Ausrüstung ist nur so zuverlässig wie das Material, das durch ihre Walzen läuft. Hören Sie auf, bei Ihren Verbrauchsmaterialien zu raten. Überprüfen Sie Ihre aktuellen Lastprofile, testen Sie verschiedene Mikrometerstärken und stimmen Sie Ihre Materialauswahl mit den tatsächlichen Übersetzungsverhältnissen Ihrer Maschine ab. Die Entscheidung für die billigste Rolle auf dem Markt erweist sich oft als der teuerste Fehler, wenn sie zu katastrophalen Produktschäden oder übermäßigem Abfall führt. Wenn Sie Ihre Endverpackung aufrüsten oder große Industrieladungen sichern müssen, erkunden Sie die fortschrittlichen automatisierten Lösungen von Leizhan Paper Tech. Besuchen Sie unsere offizielle Website, um genau die Hochleistungsverpackungsausrüstung zu finden, die auf Ihre spezifischen betrieblichen Anforderungen zugeschnitten ist.
FAQ
Kann ich Handstretchfolie auf einer Stretchfolienmaschine verwenden?
Absolut nicht. Maschinenfolien werden auf viel größeren Kernen hergestellt und sind speziell mit fortschrittlichen Harzen ausgestattet, um den Hochgeschwindigkeits-Vordehnungsmechanismen automatisierter Anlagen standzuhalten. Der Handfolie fehlt diese chemische Elastizität und sie reißt oder dehnt sich nicht richtig, wenn sie motorischer Spannung ausgesetzt wird.
Woher weiß ich, ob meine Folienstärke für meine Ladung geeignet ist?
Wenn sich Ihre Palettenladung während des Transports verschiebt oder neigt, ist Ihr Material wahrscheinlich zu dünn oder es fehlt ihm das nötige Haltegedächtnis. Wenn Ihre Wellpappkartons hingegen während des Verpackungsvorgangs zerdrückt werden, ist der Kunststoff zu dick oder die Spannung Ihres Wagens ist viel zu hoch eingestellt. Ein 80-Gauge-Produkt dient als Standardbasis für die Behebung dieser Eindämmungsprobleme.
Wie berechne ich die Kosten für Stretchfolie pro Ladung?
Die genaueste Methode besteht darin, die Folie von einer vollständig verpackten Palette zu schneiden und zu wiegen. Teilen Sie dieses Gewicht durch das Gesamtgewicht der Rolle und multiplizieren Sie es dann mit den Kosten der Rolle. Dadurch erhalten Sie die tatsächlichen Kosten pro Ladung. Dies ist die einzige Kennzahl, die zählt, da bei der reinen Bewertung auf der Grundlage der Kosten pro Rolle die Vorreck-Ertragsfähigkeit Ihrer Maschine außer Acht gelassen wird.
Was führt dazu, dass Stretchfolie während eines Maschinenzyklus reißt?
Ständige Folienrisse deuten in der Regel eher auf mechanische oder Profilprobleme als auf schlechten Kunststoff hin. Zu den häufigsten Ursachen gehören klebrige Harzablagerungen auf den Vordehnwalzen, falsche Einstellungen der Sekundärspannung, scharf hervorstehende Ladungsecken oder die Zuführung eines nichtelastisch geblasenen Produkts in einen Hochgeschwindigkeits-Rotationsarmwickler, der für hohe Dehnverhältnisse konfiguriert ist.
Ist Blasfolie immer dicker als Gussfolie?
Nicht unbedingt. Beide Materialien können in einer Vielzahl von Mikrometerstärken hergestellt werden. Aufgrund des bidirektionalen Kühlprozesses beim Extrudieren ist ein geblasenes Produkt jedoch im Vergleich zu seinem gegossenen Gegenstück bei exakt derselben Dicke strukturell härter und exponentiell stichfester.
Was bedeutet die Vorreckergiebigkeit beim Folienkauf?
Die Vordehnungsleistung bezieht sich auf den maximalen Prozentsatz, den Ihre automatisierte Hardware den Kunststoff dehnen kann, bevor er auf die Palette aufgetragen wird. Eine Ausbeute von 250 % bedeutet beispielsweise, dass ein Fuß Material auf der Rolle gedehnt wird, um auf der Ladung 3,5 Fuß verpackten Kunststoffs zu ergeben. Die Maximierung dieser Ausbeute ist der effektivste Weg, die Gesamtkosten für Verbrauchsmaterialien pro Ladung drastisch zu senken.


