I responsabili del magazzino e dell'imballaggio spesso investono ingenti capitali nell'automazione. Ti aspetti immediati progressi in termini di efficienza e solida sicurezza del carico. Tuttavia, la realtà spesso offre un duro campanello d’allarme nel magazzino. Immaginate un carrello elevatore che fa oscillare un pallet appena avvolto attorno a un angolo stretto, solo per far sì che il carico si sposti pericolosamente. Oppure immaginate la frustrazione quotidiana di un avvolgitore ad alta velocità che si ferma a metà ciclo perché la plastica continua a rompersi. Questi incubi operativi raramente derivano da una macchina difettosa. Di solito indicano una discrepanza fondamentale tra le capacità hardware, il profilo di carico fisico e il materiale di consumo selezionato.
L'utilizzo di specifiche del materiale errate può annullare completamente i vantaggi finanziari della vostra linea automatizzata. In definitiva, l'efficacia della tua attrezzatura è pari a quella della plastica che scorre attraverso i rulli del carrello. Questa guida tecnica completa ti aiuterà a selezionare i parametri esatti per le tue esigenze operative specifiche. Abbinando il tuo hardware ai giusti materiali di consumo, garantisci che gli imballaggi per carichi pesanti rimangano sicuri massimizzando al tempo stesso il ritorno sull'investimento a lungo termine.
Punti chiave
- Misure di spessore: lo spessore del materiale viene valutato principalmente in calibro e micron. Padroneggiare la conversione tra questi due parametri è fondamentale per acquistare il rotolo di macchina corretto e garantire confronti accurati con i fornitori.
- Il peso del carico detta le specifiche: i pallet leggeri e uniformi possono richiedere solo un prodotto di calibro compreso tra 35 e 50. Al contrario, gli imballaggi industriali per carichi pesanti richiedono materiali di spessore compreso tra 90 e 120+ per mantenere una forza di contenimento ottimale.
- L'estrusione dei materiali è importante: la produzione della fusione offre un'eccellente chiarezza visiva e un processo di svolgimento silenzioso. La produzione soffiata offre una resistenza alla perforazione superiore, rendendola essenziale per carichi taglienti, irregolari o altamente impegnativi.
- Sinergia delle macchine: le capacità di prestiro motorizzato delle vostre apparecchiature automatizzate influenzano fortemente il tipo e lo spessore specifici della plastica che dovete scegliere per massimizzare il risparmio sui costi ed eliminare gli sprechi.
Tendenze del settore: il passaggio alla nanoestrusione multistrato
Prima di addentrarsi in misurazioni specifiche, è fondamentale capire dove si sta dirigendo la tecnologia del packaging. Il settore sta attualmente attraversando una massiccia evoluzione dei materiali. Spinti dai costi volatili della resina e dai severi mandati di sostenibilità aziendale, i magazzini stanno rapidamente abbandonando la plastica spessa e monostrato. L'attuale standard ingegneristico favorisce i film nanoestrusi multistrato.
Coestrudendo dozzine di microstrati di polimero, i produttori creano una rete incredibilmente robusta che resiste alla propagazione delle forature. Ciò significa che un moderno nanofilm da 50 calibri può regolarmente superare in prestazioni un prodotto legacy da 80 calibri. Per gli ingegneri del packaging, questa tendenza impone un perno critico. Le decisioni di acquisto devono ora concentrarsi sul limite di snervamento ingegnerizzato e sulla forza di contenimento del carico piuttosto che fare affidamento solo sullo spessore grezzo.
Capire lo spessore del film estensibile: calibro o micron
Per ottimizzare veramente la tua linea di confezionamento, devi prima demistificare la terminologia utilizzata dai fornitori globali. I produttori utilizzano unità di misura specifiche direttamente correlate alla resistenza strutturale, all'elasticità e alle prestazioni complessive dei macchinari del materiale di consumo.
Cos'è il calibro della pellicola?
Negli Stati Uniti, Gauge funge da unità standard per quantificare lo spessore. In termini pratici, i numeri più alti indicano un materiale più spesso e più durevole in grado di resistere a tensioni aggressive e pallet più pesanti. Per illustrare, un prodotto calibro 80 è significativamente più robusto di un'alternativa calibro 50. Fornisce la forza di contenimento necessaria per mantenere gli oggetti instabili bloccati saldamente in posizione durante il trasporto.
Cos'è un micron?
Lo standard metrico utilizzato a livello globale è il micrometro, comunemente indicato come micron. Un micron equivale a un milionesimo di metro. Man mano che le catene di approvvigionamento diventano sempre più globalizzate, comprendere il Il Micron Gauge è vitale per l'approvvigionamento di materiali a livello internazionale. I responsabili degli imballaggi devono spesso tradurre queste specifiche tra i requisiti dei macchinari nazionali e i fornitori esteri per garantire la compatibilità ed evitare costosi errori di approvvigionamento.
Grafico di conversione da calibro a micron
Quando si configurano le impostazioni di tensione sul pannello di controllo o si confrontano i preventivi dei fornitori internazionali, è indispensabile fare riferimenti incrociati a queste misurazioni. L'applicazione di un prodotto da 12,7 micron con rapporti di trasmissione calibrati per un materiale da 20,3 micron comporterà inevitabilmente rotture costanti e tempi di inattività frustranti.
| degli Stati Uniti |
metrico del calibro micronico |
Profilo di applicazione comune |
| Calibro 35 - 50 |
9 - 12,7 micron |
Carichi leggeri e uniformi come bottiglie vuote e scatole di fazzoletti. |
| Calibro 60 - 70 |
15,2 - 17,8 micron |
Pallet misti standard e carichi uniformi moderatamente pesanti. |
| Calibro 80 |
20,3 micron |
Lo standard del settore; ideale per la logistica generale di magazzino. |
| Calibro 90 - 100 |
22,9 - 25,4 micron |
Carichi pesanti, forme irregolari e oggetti con bordi taglienti. |
| Scartamento 115 - 120+ |
29,2 - 30,5+ micron |
Imballaggi estremamente pesanti come mattoni, acciaio e macchinari. |
Film cast o film soffiato: quale è meglio per la tua macchina?
Oltre allo spessore di base, il processo di estrusione di produzione determina le proprietà fisiche e le caratteristiche comportamentali della plastica. I due metodi principali producono prodotti distinti. Ciascuno si comporta in modo completamente diverso se sottoposto ad allungamento motorizzato sul pavimento del magazzino.
Le caratteristiche del film cast
Questo materiale è prodotto attraverso un processo di estrusione continua in cui la resina termoplastica viene spinta attraverso una matrice piatta su rulli refrigerati. Questo raffreddamento rapido allinea la struttura molecolare per creare vantaggi operativi specifici. Il vantaggio più notevole di Cast Film è la sua eccezionale chiarezza ottica. Ciò consente agli scanner di codici a barre del magazzino e ai sistemi di smistamento automatizzati di leggere facilmente le etichette attraverso più livelli.
Si svolge quasi silenziosamente, il che migliora notevolmente l'ambiente acustico di un affollato centro di distribuzione. Offrendo un'adesione costante su entrambi i lati e un'elasticità uniforme, si distingue come la scelta principale per carichi uniformi e ambienti automatizzati ad alto volume in cui la velocità è fondamentale.
Le caratteristiche del film soffiato
Il processo di estrusione mediante soffiatura prevede il gonfiaggio della plastica estrusa attraverso una matrice circolare in una bolla prima di raffreddarla gradualmente con aria ambiente. Questo allungamento multidirezionale crea una catena polimerica reticolata altamente resiliente. Di conseguenza, La pellicola soffiata vanta un'estrema resistenza alla perforazione e un'elevata memoria strutturale che trattiene in modo aggressivo oggetti pesanti.
Il compromesso è un rumore stridulo notoriamente forte durante il processo di svolgimento e una finitura nebbiosa che può facilmente accecare i sensori ottici del magazzino. Rimane strettamente consigliato per carichi con bordi sporgenti affilati, pallet irregolari per carichi pesanti o impianti di conservazione frigorifera in cui la plastica standard potrebbe diventare fragile.
Adattare lo spessore della pellicola al peso e al profilo del carico
Selezionando il preciso Lo spessore della pellicola richiede una valutazione oggettiva e pratica sia del peso che della geometria fisica degli articoli che si intende proteggere. Una mancata corrispondenza in questo caso porta a un guasto catastrofico del carico o a una perdita di capitale attraverso spese di consumo non necessarie.
Calibro da 35 a 50: carichi leggeri
Progettata per pallet di peso inferiore a 1.000 libbre, questa categoria ultrasottile è ideale per scatole di cartone ondulato impilate uniformemente, contenitori vuoti e beni di consumo leggeri. Per utilizzare questi profili sottili in modo efficace, la vostra struttura deve utilizzare carrelli di prestiro altamente efficienti in grado di gestire delicate resine nanoestruse senza indurre micro-lacerazioni. Se applicati correttamente, offrono il rapporto costo per carico più basso del settore.
Calibro da 60 a 70: carichi medi e standard
Servendo come punto debole di transizione, questa gamma può ospitare pallet di peso medio che generalmente rientrano tra 1.000 e 1.800 libbre. Fornisce un equilibrio affidabile tra elasticità e potere di tenuta. Ciò lo rende particolarmente adatto per pallet misti in cui le dimensioni delle scatole possono variare leggermente ma generalmente mantengono una forma centrale stabile. Questa gamma di calibri è un punto fermo assoluto nei centri di distribuzione di alimenti e bevande.
Calibro 80: lo standard del settore
Per decenni, la specifica dello scartamento 80 è stata il punto di riferimento indiscusso per la logistica generale di magazzino. Ottimizzato per carichi che vanno da 2.000 a 2.500 libbre, la sua diffusa adozione deriva dalla pura versatilità. Possiede una resistenza alla perforazione sufficiente per gestire piccole irregolarità degli angoli, pur mantenendo un'elasticità sufficiente per fornire eccellenti rapporti di allungamento su attrezzature standard.
Calibro da 90 a 120+: imballaggio per carichi pesanti
Una volta che il peso dei pallet supera la soglia di 2.500 libbre, i materiali standard diventano una grave responsabilità. Gli imballaggi per carichi pesanti richiedono una gamma di spessori da 90 a 120+ per proteggere beni industriali come travi in acciaio, componenti automobilistici e materie prime sfuse. Questi carichi densi esercitano una massiccia pressione cinetica verso l'esterno durante il transito. La massima forza di contenimento è obbligatoria per evitare spostamenti.
In che modo i tipi di macchine avvolgitrici influenzano la scelta della pellicola
Un malinteso diffuso è che qualsiasi rotolo di plastica per macchine funzionerà perfettamente su qualsiasi apparecchiatura automatizzata. Pensa alla meccanica. La progettazione fisica e i meccanismi di tensione dell'hardware determinano i requisiti dei materiali di consumo.
Avvolgitori per giradischi
I modelli con piattaforma girevole standard funzionano ruotando il carico pallettizzato mentre un carrello si muove verticalmente. Poiché la velocità di rotazione è relativamente controllata, queste macchine sono tolleranti e possono gestire un ampio spettro di spessori. L'obiettivo principale qui è semplicemente garantire che la forza di tenuta sia adeguata alla forza centrifuga esercitata sul carico rotante.
Avvolgitori a braccio rotante e orbitali
I bracci rotanti ad alta velocità mantengono il pallet completamente fermo mentre un braccio meccanico ruota attorno al carico a velocità vertiginose. Questa applicazione improvvisa e ad alta coppia applica una tensione intensa e improvvisa. Le strutture che utilizzano questi sistemi spesso preferiscono materiali di prima qualità, altamente elastici, in grado di assorbire gli shock meccanici senza strapparsi a metà ciclo.
Applicazioni industriali specializzate: avvolgimento di rotoli di carta
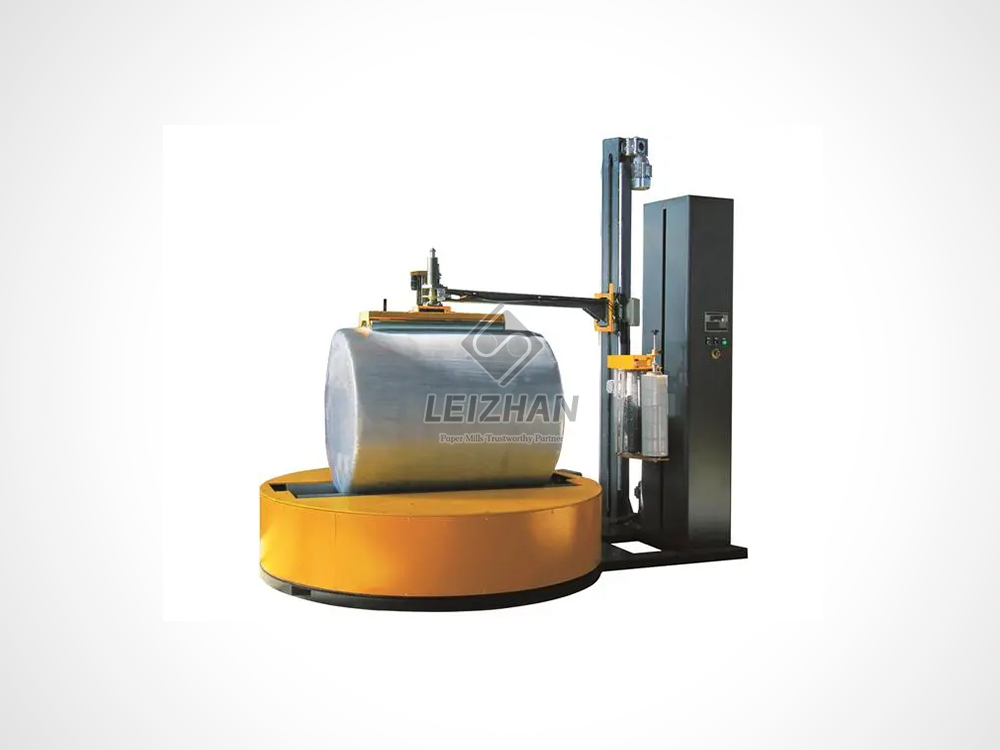
Le linee guida standard sulla pallettizzazione semplicemente non si applicano a settori industriali di nicchia ed altamente esigenti. La movimentazione di enormi rotoli di carta industriale richiede attrezzature altamente specializzate. Questi cilindri jumbo spesso superano i 1.500 mm di diametro e pesano più di 2.000 kg. Gli avvolgitori standard per giradischi semplicemente non sono in grado di sopportare questo stress radiale.
Le strutture che si occupano di questi parametri estremi richiedono un servizio dedicato Macchina avvolgitrice progettata specificatamente per l'avvolgimento assiale e radiale. Integrando un avvolgitore per carichi pesanti dotato di controllo di azionamento a frequenza variabile e un carrello di prestiro motorizzato al 250% con una pellicola resistente all'umidità ad alto contenuto di micron, le cartiere possono sigillare completamente il degrado ambientale e prevenire lo schiacciamento dei bordi durante il trasporto a lungo raggio.
Ottieni il massimo dalla tua macchina fotografica
Acquistare il materiale di consumo corretto è solo metà dell'equazione. La sua applicazione efficiente determina il ritorno sull’investimento a lungo termine e i parametri di sostenibilità. L'ottimizzazione dell'utilizzo è un processo continuo che produce riduzioni significative delle spese operative.
Calibrazione corretta della macchina
Anche la nano-pellicola di altissima qualità avrà prestazioni inferiori se l'hardware è scarsamente calibrato. La manutenzione regolare è vitale. Il personale di manutenzione deve controllare regolarmente le impostazioni di tensione, pulire i rulli di prestiro per rimuovere accumuli di resina appiccicosa e verificare i rapporti di trasmissione. Assicurare che l'attrezzatura allunghi il materiale alla sua capacità assolutamente ottimale senza indurre micro-strappi garantisce di massimizzare la resa di ogni singolo rotolo. Una macchina che si allunga al 150% quando è capace del 250% sta silenziosamente facendo emorragia di migliaia di dollari ogni anno.
I principali errori da evitare quando si seleziona la pellicola estensibile per macchina
Prima di finalizzare un contratto di approvvigionamento, i responsabili del magazzino devono essere estremamente consapevoli delle insidie comuni che spesso fanno deragliare le linee di confezionamento automatizzate.
Errore 1: utilizzare film estensibile manuale su apparecchiature automatizzate. La pellicola manuale e quella meccanica sono prodotti fondamentalmente diversi. I rulli delle macchine sono significativamente più pesanti e progettati chimicamente per resistere alle forze di allungamento estreme e ad alta velocità di un carrello motorizzato. Il tentativo di far passare la pellicola manuale attraverso una linea automatizzata comporterà la rottura immediata e un contenimento del carico pericolosamente inadeguato.
Errore 2: supporre che sia più spesso è sempre meglio. Applicare una forza di contenimento eccessiva è un errore frequente e costoso. Sebbene una specifica calibro 120 offra una resistenza enorme, applicarla a un pallet di beni di consumo leggeri comporterà lo schiacciamento del carico. La tensione esercitata dalla plastica eccessivamente spessa può facilmente far crollare le scatole di cartone ondulato. Lo spessore deve essere sempre proporzionale alla tolleranza allo schiacciamento del carico.
Errore 3: ignorare il profilo di carico fisico. La mancata valutazione se un carico è uniforme, leggermente irregolare o molto irregolare con spigoli vivi porta a una scarsa selezione del materiale. Avvolgere un carico irregolare con un prodotto colato standard garantisce guasti da foratura durante il trasporto. L'utilizzo di formulazioni soffiate costose su carichi perfettamente uniformi è uno spreco di capitale ridondante.
Conclusione
L'affidabilità dell'attrezzatura è pari a quella del materiale che scorre sui suoi rulli. Smetti di indovinare con i tuoi materiali di consumo. Controlla i tuoi attuali profili di carico, testa diversi calibri micrometrici e allinea la scelta dei materiali con i rapporti di trasmissione effettivi dei tuoi macchinari. Optare per il rotolo più economico sul mercato spesso si rivela l’errore più costoso se comporta danni catastrofici al prodotto o sprechi eccessivi. Se stai aggiornando il tuo imballaggio di fine linea o hai bisogno di proteggere enormi carichi industriali, esplora le soluzioni automatizzate avanzate di Leizhan Paper Tech. Visita il nostro sito web ufficiale per trovare l'esatta attrezzatura per il confezionamento di carichi pesanti su misura per le tue specifiche esigenze operative.
Domande frequenti
Posso utilizzare la pellicola estensibile manuale su una macchina avvolgitrice?
Assolutamente no. La pellicola per macchina è prodotta su nuclei molto più grandi ed è specificamente progettata con resine avanzate per resistere ai meccanismi di prestiro ad alta velocità delle apparecchiature automatizzate. La pellicola manuale è priva di questa elasticità chimica e si spezzerà o non si allungherà correttamente se sottoposta a tensione motorizzata.
Come faccio a sapere se lo spessore della pellicola è corretto per il mio carico?
Se il carico del pallet si sposta o si inclina durante il trasporto, è probabile che il materiale sia troppo sottile o non abbia la memoria di tenuta necessaria. Al contrario, se le scatole di cartone ondulato vengono schiacciate durante il ciclo di avvolgimento, la plastica è troppo spessa o la tensione del carrello è troppo alta. Un prodotto calibro 80 funge da base standard per la risoluzione di questi problemi di contenimento.
Come posso calcolare il costo del film estensibile per carico?
Il metodo più accurato consiste nel tagliare e pesare la pellicola da un pallet completamente avvolto. Dividi quel peso per il peso totale del rotolo, quindi moltiplicalo per il costo del rotolo. Questo ti dà il costo reale per carico. È l'unico parametro che conta, poiché la valutazione basata esclusivamente sul costo per rotolo ignora le capacità di resa prestiro della macchina.
Cosa causa la rottura del film estensibile durante il ciclo della macchina?
Le rotture consistenti della pellicola di solito indicano problemi meccanici o di profilo piuttosto che plastica scadente. I colpevoli più comuni includono l'accumulo di resina appiccicosa sui rulli di prestiro, impostazioni errate della tensione secondaria, angoli di carico sporgenti e taglienti o l'alimentazione di un prodotto soffiato non elastico in un avvolgitore a braccio rotante ad alta velocità configurato per rapporti di stiro elevati.
Il film soffiato è sempre più spesso del film cast?
Non necessariamente. Entrambi i materiali possono essere prodotti in un'ampia varietà di calibri micron. Tuttavia, a causa del processo di raffreddamento bidirezionale utilizzato durante l'estrusione, un prodotto soffiato è strutturalmente più robusto ed esponenzialmente più resistente alla perforazione a parità di spessore rispetto alla sua controparte fusa.
Cosa significa resa prestiro quando si acquista una pellicola?
La resa di prestiro si riferisce alla percentuale massima che l'hardware automatizzato può allungare la plastica prima di applicarla al pallet. Ad esempio, una resa del 250% significa che un piede di materiale sul rotolo viene allungato fino a diventare 3,5 piedi di plastica avvolta sul carico. Massimizzare questa resa è il modo più efficace per ridurre drasticamente il costo complessivo dei materiali di consumo per carico.


