A raktár- és csomagolásvezetők gyakran jelentős tőkét fektetnek be az automatizálásba. Azonnali ugrásokra számíthat a hatékonyság és a sziklaszilárd rakománybiztonság terén. A valóság azonban gyakran durva ébresztőt hoz a raktár emeletén. Képzeljen el egy targoncát, amely egy újonnan becsomagolt raklapot lendít egy szűk sarok körül, hogy a rakomány veszélyesen elmozduljon. Vagy képzelje el a napi frusztrációt, amikor egy nagy sebességű csomagolóanyag leállítja a ciklus közepén, mert a műanyag folyamatosan csattan. Ezek a működő rémálmok ritkán fakadnak hibás gépből. Általában alapvető eltérésre utalnak a hardver képességei, a fizikai terhelési profil és a kiválasztott fogyóeszköz között.
A helytelen anyagspecifikáció használata teljesen megcáfolhatja az automatizált vonal pénzügyi előnyeit. Végső soron a felszerelése csak annyira hatékony, mint a kocsi görgőin átfutó műanyag. Ez az átfogó mérnöki útmutató segít kiválasztani a pontos paramétereket az Ön speciális működési igényeihez. Hardverének a megfelelő fogyóeszközökhöz való hozzáigazításával biztosíthatja, hogy a nagy teherbírású csomagolás biztonságos maradjon, miközben maximalizálja a befektetés hosszú távú megtérülését.
Kulcs elvitelek
- Vastagságmérés: Az anyagvastagságot elsősorban Gauge-ban és mikronban értékelik. A két mérőszám közötti konverzió elsajátítása kritikus fontosságú a megfelelő géphenger megvásárlásához és a beszállítók pontos összehasonlításához.
- A rakomány súlya határozza meg a specifikációkat: A könnyű és egyenletes raklapokhoz csak 35-50 méretű termék szükséges. Ezzel szemben a nagy teherbírású ipari csomagoláshoz 90-120+ vastagságú anyagokra van szükség az optimális visszatartó erő fenntartásához.
- Anyagextrudálás számít: Az öntvénygyártás kiváló vizuális tisztaságot és csendes letekerési folyamatot kínál. A fúvott gyártás kiváló átszúrásállóságot biztosít, így elengedhetetlen éles, szabálytalan vagy nagy igénybevételt jelentő terhelésekhez.
- Gépi szinergia: Az automatizált berendezés motorizált előfeszítési képessége nagymértékben befolyásolja a műanyag adott típusát és vastagságát, amelyet a költségmegtakarítás maximalizálása és a pazarlás elkerülése érdekében kell választani.
Iparági trendek: elmozdulás a többrétegű nanoextrudálás felé
Mielőtt belemerülnénk a konkrét mérésekbe, alapvető fontosságú, hogy megértsük, merre tart a csomagolási technológia. Az ágazat jelenleg hatalmas anyagfejlődésen megy keresztül. Az illékony gyantaköltségek és a szigorú vállalati fenntarthatósági előírások miatt a raktárak gyorsan elhagyják a vastag, egyrétegű műanyagokat. A jelenlegi műszaki szabvány a többrétegű nano-extrudált fóliákat részesíti előnyben.
Több tucat polimer mikroréteg koextrudálásával a gyártók hihetetlenül robusztus szövedéket hoznak létre, amely ellenáll a szúrás terjedésének. Ez azt jelenti, hogy egy modern 50-es nanofilm rutinszerűen felülmúlja a régi 80-as termékeket. A csomagolómérnökök számára ez a tendencia kritikus fordulatot diktál. A beszerzési döntéseknek most a tervezett folyáshatárra és a terhelést korlátozó erőre kell összpontosítaniuk, nem pedig kizárólag a nyers vastagságra hagyatkozni.
A nyújtható fólia vastagságának megértése: Mérő kontra mikron
Ahhoz, hogy valóban optimalizálja csomagolósorát, először tisztáznia kell a globális beszállítók által használt terminológiát. A gyártók meghatározott mértékegységeket alkalmaznak, amelyek közvetlenül összefüggenek a fogyóeszköz szerkezeti szilárdságával, rugalmasságával és teljes gépi teljesítményével.
Mi az a Film Gauge?
Az Egyesült Államokban a Gauge szabványos egységként szolgál a vastagság számszerűsítésére. Gyakorlatilag a magasabb számok vastagabb, tartósabb anyagot jeleznek, amely képes ellenállni az agresszív feszültségnek és a nehezebb raklapoknak. Szemléltetésképpen egy 80-as méretű termék lényegesen robusztusabb, mint egy 50-es alternatíva. Biztosítja a szükséges visszatartó erőt, hogy az instabil tárgyakat szállítás közben szilárdan a helyükön tartsa.
Mi az a Micron?
A világszerte használt metrikus szabvány a mikrométer, amelyet általában mikronnak neveznek. Egy mikron a méter egymilliomod része. Ahogy az ellátási láncok egyre inkább globalizálódnak, megértjük a A Micron Gauge létfontosságú az anyagok nemzetközi beszerzéséhez. A csomagolásvezetőknek ezeket a specifikációkat gyakran át kell fordítaniuk a hazai gépekre vonatkozó követelmények és a tengerentúli beszállítók között, hogy garantálják a kompatibilitást és elkerüljék a költséges beszerzési hibákat.
Mérő-mikron átváltási diagram
Amikor konfigurálja a feszültségbeállításokat a vezérlőpulton, vagy összehasonlítja a nemzetközi szállítói árajánlatokat, ezeknek a méréseknek a kereszthivatkozása elengedhetetlen. Egy 12,7 mikronos termék alkalmazása 20,3 mikronos anyagra kalibrált áttétellel elkerülhetetlenül állandó csattanáshoz és frusztráló állásidőhöz vezet.
| US Gauge |
Micron Gauge Metric |
Common Application Profile |
| 35 - 50 mérő |
9-12,7 mikron |
Könnyű, egyenletes rakományok, például üres palackok és papírzsebkendők. |
| 60-70 mérő |
15,2-17,8 mikron |
Szabványos vegyes raklapok és közepesen nehéz egyenletes rakományok. |
| 80 mérő |
20,3 mikron |
Az ipari szabvány; ideális általános raktári logisztikához. |
| 90-100 mérő |
22,9-25,4 mikron |
Nehéz terhek, szabálytalan formák és éles szélű tárgyak. |
| 115 - 120+ Mérő |
29,2-30,5+ mikron |
Rendkívül nagy teherbírású csomagolások, például tégla, acél és gépek. |
Cast Film kontra fúvott film: melyik a jobb az Ön gépéhez?
Az alapvastagságon túl a gyártási extrudálási eljárás határozza meg a műanyag fizikai tulajdonságait és viselkedési jellemzőit. A két elsődleges módszer különböző termékeket eredményez. Mindegyik teljesen másképp működik, ha motoros nyúlásnak vannak kitéve a raktár padlóján.
A szereplőfilm jellemzői
Ezt az anyagot folyamatos extrudálási eljárással állítják elő, ahol a hőre lágyuló gyantát egy lapos szerszámon keresztül hűtött hengerekre nyomják. Ez a gyors hűtés összehangolja a molekulaszerkezetet, hogy különleges működési előnyöket teremtsen. A legszembetűnőbb előnye A Cast Film kivételes optikai tisztasága. Ez lehetővé teszi a raktári vonalkód-leolvasók és az automatizált válogatórendszerek számára, hogy több rétegen keresztül könnyedén olvassák el a címkéket.
Szinte hangtalanul lazul, ami drámaian javítja egy forgalmas elosztóközpont akusztikai környezetét. Következetes kétoldalas tapadást és sima nyújthatóságot kínál, így kiemelkedik az első számú választás az egyenletes terhelések és a nagy volumenű automatizált környezetek esetében, ahol a sebesség a legfontosabb.
A fújt film jellemzői
A fúvott extrudálási eljárás során az extrudált műanyagot egy kör alakú szerszámon keresztül buborékká fújják fel, majd fokozatosan lehűtik környezeti levegővel. Ez a többirányú nyújtás rendkívül rugalmas, térhálós polimerláncot hoz létre. Következésképpen, A Blown Film rendkívüli átszúrásállósággal és nagy szerkezeti memóriával büszkélkedhet, amely agresszíven megragadja a nehéz tárgyakat.
A kompromisszum egy köztudottan hangos, csikorgó zaj a feltekercselési folyamat során, valamint a homályos felület, amely könnyen elvakíthatja az optikai raktárérzékelőket. Továbbra is szigorúan ajánlott éles kiálló élekkel rendelkező rakományokhoz, nagy teherbírású szabálytalan raklapokhoz vagy hidegtárolókhoz, ahol a szabványos műanyagok törékennyé válhatnak.
A fóliavastagság hozzáigazítása a rakomány súlyához és profiljához
A pontos kiválasztása A fóliavastagság objektív, gyakorlati értékelést igényel a rögzíteni kívánt tárgyak súlyáról és fizikai geometriájáról egyaránt. Az eltérés itt vagy katasztrofális terhelési kudarchoz, vagy szükségtelen fogyóeszköz kiadások miatti tőkekiáramláshoz vezet.
35-50 mérő: könnyű terhelés
Az 1000 font alatti raklapokhoz tervezett ultravékony kategória ideális egyenletesen egymásra rakott hullámkarton dobozokhoz, üres konténerekhez és könnyű fogyasztási cikkekhez. Ahhoz, hogy ezeket a vékony profilokat hatékonyan ki tudja használni, létesítményének rendkívül hatékony előfeszített kocsikat kell üzemeltetnie, amelyek képesek a finom nano-extrudált gyanták kezelésére mikroszakadások előidézése nélkül. Megfelelő alkalmazás esetén a legalacsonyabb terhelésenkénti költség arányt kínálják az iparágban.
60-70 szelvény: Közepes és szabványos terhelések
Ez az átmeneti édes helyként szolgáló termékcsalád közepes súlyú, általában 1000 és 1800 font közötti súlyú raklapokat fogad. Megbízható egyensúlyt biztosít a rugalmasság és a tartóerő között. Emiatt kiválóan alkalmas vegyes raklapokhoz, ahol a dobozok mérete kismértékben változhat, de általában megőrzi a mag alakját. Ez a mérőműszer az élelmiszer- és italelosztó központokban abszolút alapelem.
80 Gauge: Az iparági szabvány
Évtizedekig a 80-as méretű specifikáció az általános raktári logisztika vitathatatlan alapja. A 2000 és 2500 font közötti terhelésre optimalizálva széles körben elterjedt a puszta sokoldalúságából fakad. Elegendő átszúrásállósággal rendelkezik a kisebb sarok egyenetlenségek kezelésére, miközben megőrzi kellő rugalmasságát ahhoz, hogy kiváló nyújtási arányt biztosítson az alapfelszereltségen.
90-120+ mérő: nagy teherbírású csomagolás
Ha a raklap súlya meghaladja a 2500 font küszöbértéket, a szabványos anyagok súlyos felelősséget jelentenek. A nagy teherbírású csomagoláshoz a 90-120+ átmérőjű tartomány szükséges az ipari termékek, például acélgerendák, autóalkatrészek és ömlesztett nyersanyagok rögzítéséhez. Ezek a sűrű terhelések hatalmas kinetikus nyomást fejtenek ki a szállítás során. A maximális visszatartó erő kötelező az elmozdulás elkerülése érdekében.
Hogyan befolyásolják a nyújtófóliás gépek típusai a fóliaválasztást
Széles körben elterjedt tévhit az, hogy a gépi minőségű műanyag bármely tekercs zökkenőmentesen működik bármely automatizált berendezésen. Gondolj a mechanikára. A hardver fizikai felépítése és feszítési mechanizmusa határozza meg a fogyóeszközök igényeit.
Lemezjátszó-csomagolók
A szabványos forgótányér modellek a raklapon lévő rakomány elforgatásával működnek, miközben a kocsi függőlegesen mozog. Mivel a forgási sebesség viszonylag szabályozott, ezek a gépek elnézőek és a vastagság széles spektrumát képesek kezelni. Az elsődleges cél itt egyszerűen annak biztosítása, hogy a tartóerő megfelelő legyen a forgó terhelésre kifejtett centrifugális erőhöz.
Forgókaros és orbitális burkolatok
A nagy sebességű forgókarok a raklapot teljesen álló helyzetben tartják, miközben egy mechanikus kar nyaktörő sebességgel forog a rakomány körül. Ez a hirtelen, nagy nyomatékú alkalmazás intenzív, hirtelen feszültséget fejt ki. Az ilyen rendszereket használó létesítmények gyakran előnyben részesítik a prémium minőségű, rendkívül rugalmas anyagokat, amelyek a ciklus közepén szakadás nélkül képesek elnyelni a mechanikai ütéseket.
Speciális ipari alkalmazások: papírtekercs-csomagolás
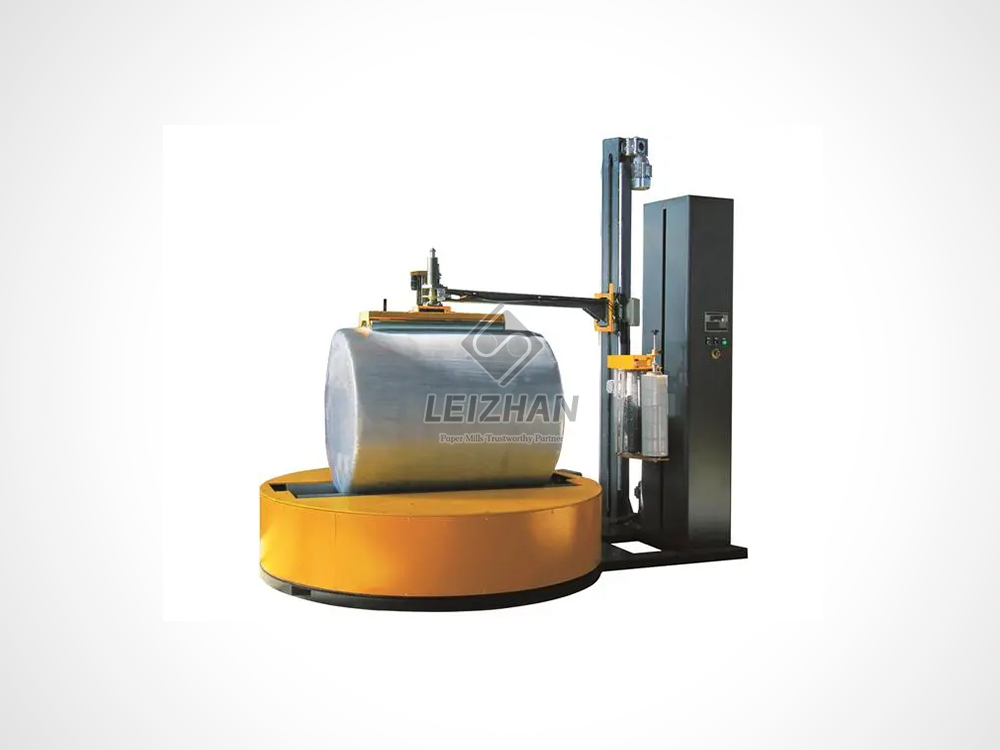
A szabványos raklapozási irányelvek egyszerűen nem vonatkoznak a szűk, nagy igényeket támasztó ipari szektorokra. A masszív ipari papírtekercsek kezelése rendkívül speciális berendezéseket igényel. Ezek a jumbo hengerek gyakran meghaladják az 1500 mm átmérőt, és a tömegük meghaladja a 2000 kg-ot. A szabványos forgótányér-burkolók egyszerűen nem bírják ezt a radiális feszültséget.
Az ezekkel a szélsőséges paraméterekkel foglalkozó létesítményekhez dedikált Stretch Wrap gép . Kifejezetten axiális és radiális tekercselésre tervezett A nagy teherbírású, változtatható frekvenciájú hajtásvezérléssel és 250%-ban meghajtott előfeszítő kocsival, valamint nagy mikronos nedvességálló fóliával ellátott, nagy teherbírású csomagológép integrálásával a papírgyárak teljes mértékben kivédhetik a környezeti károsodást, és megakadályozhatják az élek összenyomódását a hosszú távú szállítás során.
Hozza ki a legtöbbet a gépéből Film
A megfelelő fogyóeszköz vásárlása csak az egyenlet fele. Hatékony alkalmazása határozza meg a befektetés hosszú távú megtérülését és a fenntarthatósági mutatókat. A felhasználás optimalizálása egy folyamatos folyamat, amely jelentősen csökkenti a működési kiadásokat.
A gép megfelelő kalibrálása
Még a legjobb minőségű nanofilm is alulteljesít, ha a hardver rosszul van kalibrálva. A rendszeres karbantartás létfontosságú. A karbantartó személyzetnek rendszeresen ellenőriznie kell a feszítési beállításokat, meg kell tisztítania az előfeszítő görgőket, hogy eltávolítsa a ragacsos gyanta-lerakódásokat, és ellenőriznie kell az áttételi viszonyokat. Ha biztosítja, hogy a berendezés az anyagot az abszolút optimális kapacitásig nyújtsa anélkül, hogy mikroszakadásokat okozna, garantálja, hogy minden egyes tekercs hozamát maximalizálja. Egy 150%-on nyúló gép, amikor 250%-ra képes, csendesen több ezer dollárt vérzik ki évente.
A legfontosabb hibák, amelyeket el kell kerülni a gépi sztreccsfólia kiválasztásakor
A beszerzési szerződés véglegesítése előtt a raktárvezetőknek nagyon tisztában kell lenniük azokkal a gyakori buktatókkal, amelyek gyakran kisiklik az automatizált csomagolósorokat.
1. hiba: Kézi sztreccsfólia használata automatizált berendezéseken. A kézi fólia és a gépi fólia alapvetően különböző termékek. A géphengerek lényegesen nehezebbek és vegyileg úgy lettek megtervezve, hogy ellenálljanak a motoros kocsik szélsőséges, nagy sebességű nyúlási erőinek. Ha a kézi fóliát egy automata vezetéken próbálják meg átvezetni, az azonnali bepattanást és veszélyesen nem megfelelő rakomány visszatartást eredményez.
2. hiba: A vastagabbat feltételezve mindig jobb. A túlzott visszatartó erő alkalmazása gyakori és költséges hiba. Míg a 120 méretű specifikáció hatalmas szilárdságot biztosít, a könnyű fogyasztási cikkek raklapján történő alkalmazása a teher összenyomódását eredményezi. A túl vastag műanyagok által kifejtett feszültség könnyen összetörheti a hullámkarton dobozokat. A vastagságnak mindig arányosnak kell lennie a terhelés zúzódási tűrésével.
3. hiba: A fizikai terhelési profil figyelmen kívül hagyása. Ha nem értékeljük, hogy a terhelés egyenletes, enyhén szabálytalan vagy erősen szabálytalan éles szélekkel, az rossz anyagválasztáshoz vezet. Szabálytalan rakomány becsomagolása szabványos öntött termékkel garantálja a szállítás közbeni defekteket. Tökéletesen egyenletes terhelés mellett drága fúvott készítmények használata felesleges tőkepazarlás.
Következtetés
A berendezés csak annyira megbízható, amennyire a görgőin átfolyó anyag. Ne találgasson a fogyóeszközökkel. Vizsgálja át jelenlegi terhelési profiljait, tesztelje a különböző mikronmérőket, és igazítsa az anyagválasztást a gépe tényleges áttételi arányaihoz. A piacon kapható legolcsóbb tekercs választása gyakran a legdrágább hibának bizonyul, ha katasztrofális termékkárosodást vagy túlzott pazarlást eredményez. Ha korszerűsíti a sorvégi csomagolását, vagy hatalmas ipari terhelést szeretne biztosítani, fedezze fel a Leizhan Paper Tech fejlett automatizált megoldásait. Látogasson el hivatalos weboldalunkra, hogy megtalálja a pontos nagy teherbírású csomagolóberendezést, amely az Ön egyedi működési igényeihez szabott.
GYIK
Használhatok kézi sztreccs fóliát sztreccscsomagoló gépen?
Egyáltalán nem. A gépfóliát sokkal nagyobb magokon gyártják, és speciálisan fejlett gyantákkal tervezték, hogy ellenálljanak az automatizált berendezések nagy sebességű előfeszítési mechanizmusainak. A kézi fóliából hiányzik ez a kémiai rugalmasság, és motoros feszültség hatására elpattan vagy nem nyúlik megfelelően.
Honnan tudhatom, hogy a filmvastagság megfelel-e a terhelésemnek?
Ha a raklap eltolódik vagy dől a szállítás során, az anyag valószínűleg túl vékony, vagy hiányzik a szükséges tartómemória. Ellenkező esetben, ha a hullámkarton dobozait összetörik a csomagolási ciklus során, a műanyag túl vastag, vagy a kocsi feszültsége túl magasra van állítva. Egy 80-as méretű termék szolgál standard alapként ezeknek az elszigetelési problémáknak a hibaelhárításához.
Hogyan számíthatom ki a feszített fólia terhelésenkénti költségét?
A legpontosabb módszer a fólia levágása és lemérése egy teljesen becsomagolt raklapról. Ossza el ezt a súlyt a tekercs teljes tömegével, majd szorozza meg a tekercs költségével. Ez megadja a valós terhelésenkénti költséget. Ez az egyetlen mérőszám, ami számít, mivel a pusztán a tekercsenkénti költségen alapuló értékelés figyelmen kívül hagyja a gép előfeszítési hozamát.
Mi okozza a sztreccsfilm törését a gépi ciklus során?
Az állandó fóliatörések általában mechanikai vagy profilhibákra utalnak, nem pedig rossz műanyagokra. A leggyakoribb okok közé tartozik a ragacsos gyanta felhalmozódása az előfeszítő görgőkön, a helytelen másodlagos feszültségbeállítások, az élesen kiálló terhelési sarkok vagy a nem elasztikusan fújt termék betáplálása a nagy nyúlási arányra konfigurált, nagy sebességű forgókaros burkolatba.
A fújt film mindig vastagabb, mint a Cast Film?
Nem feltétlenül. Mindkét anyag sokféle mikronmérővel gyártható. Az extrudálás során alkalmazott kétirányú hűtési eljárás miatt azonban a fúvott termék szerkezetileg szívósabb és exponenciálisan jobban átszúrható, pontosan ugyanolyan vastagság mellett, mint az öntött megfelelője.
Mit jelent az előfeszített hozam a fólia vásárlásakor?
Az előnyújtási hozam az automatizált hardver maximális százalékos aránya, amely képes megnyújtani a műanyagot, mielőtt azt a raklapra helyezné. Például a 250%-os hozam azt jelenti, hogy egy lábnyi anyag a tekercsen meg van feszítve, és 3,5 láb vastagságú becsomagolt műanyaggá válik a rakományon. Ennek a hozamnak a maximalizálása a leghatékonyabb módja annak, hogy drasztikusan csökkentse a terhelésenkénti fogyasztási költségeket.


