Varasto- ja pakkauspäälliköt investoivat usein merkittävää pääomaa automaatioon. Odotat välittömiä tehokkuusharppauksia ja vakaata kuorman turvallisuutta. Silti todellisuus tuottaa usein ankaran herätyksen varastokerroksessa. Kuvittele trukki, joka heiluttaa vasta käärittyä lavaa tiukan kulman ympäri, jotta kuorma siirtyy vaarallisesti. Tai kuvittele päivittäisen turhautumisen, kun nopea kääre pysäyttää syklin puolivälissä, koska muovi napsahtaa jatkuvasti. Nämä toiminnalliset painajaiset johtuvat harvoin viallisesta koneesta. Ne viittaavat yleensä perustavanlaatuiseen epäsuhtaan laitteiston ominaisuuksien, fyysisen kuormitusprofiilin ja valitun kulutustarvikkeen välillä.
Väärän materiaalin erittelyn käyttäminen voi tehdä täysin tyhjäksi automatisoidun linjasi taloudelliset edut. Loppujen lopuksi varusteesi on vain yhtä tehokas kuin muovi, joka kulkee vaunujen rullien läpi. Tämä kattava suunnitteluopas auttaa sinua valitsemaan tarkat parametrit käyttötarpeisiisi. Yhdistämällä laitteistosi oikeisiin kulutustarvikkeisiin varmistat, että raskaat pakkaukset pysyvät turvassa ja maksimoit sijoitetun pääoman pitkän aikavälin tuoton.
Key Takeaways
- Paksuusmittaukset: Materiaalin paksuus mitataan ensisijaisesti mittarina ja mikroneina. Näiden kahden mittarin välisen muunnoksen hallinta on ratkaisevan tärkeää oikean konerullan hankinnassa ja tarkan toimittajavertailun varmistamiseksi.
- Kuorman paino määrää tekniset tiedot: Kevyet ja tasaiset kuormalavat voivat vaatia vain 35-50 gaugen tuotetta. Sitä vastoin raskaat teollisuuspakkaukset vaativat 90–120+ materiaalia optimaalisen suojausvoiman ylläpitämiseksi.
- Materiaalien suulakepuristus on tärkeää: Valuvalmistus tarjoaa erinomaisen visuaalisen selkeyden ja hiljaisen purkamisprosessin. Puhallusvalmistus tarjoaa erinomaisen pistonkestävyyden, mikä tekee siitä välttämättömän teräville, epäsäännöllisille tai erittäin vaativille kuormille.
- Koneen synergia: Automatisoitujen laitteidesi moottoroidut esivenytysominaisuudet vaikuttavat voimakkaasti muovin tiettyyn tyyppiin ja paksuuteen, joka sinun on valittava maksimoidaksesi kustannussäästöt ja eliminoidaksesi jätteen.
Toimialan trendit: siirtyminen monikerroksiseen nanoekstruusioon
Ennen kuin sukeltaa tiettyihin mittoihin, on tärkeää ymmärtää, mihin pakkaustekniikka on menossa. Tällä hetkellä alalla on käynnissä valtava materiaalikehitys. Haihtuvien hartsikustannusten ja tiukkojen yritysten kestävän kehityksen velvoitteiden vuoksi varastot hylkäävät nopeasti paksut yksikerroksiset muovit. Nykyinen tekninen standardi suosii monikerroksisia nano-ekstrudoituja kalvoja.
Suulakepuristamalla kymmeniä polymeerimikrokerroksia valmistajat luovat uskomattoman vankan rainan, joka vastustaa puhkaisun etenemistä. Tämä tarkoittaa, että moderni 50 gaugen nanokalvo voi rutiininomaisesti ylittää vanhan 80 gaugen tuotteen. Pakkausinsinööreille tämä suuntaus sanelee kriittisen käänteen. Ostopäätösten on nyt keskityttävä suunniteltuun myötörajaan ja kuorman rajoitusvoimaan sen sijaan, että luottaisivat pelkästään raakapaksuuteen.
Stretch-kalvon paksuuden ymmärtäminen: Gauge vs. Micron
Jotta voisit todella optimoida pakkauslinjasi, sinun on ensin selvitettävä maailmanlaajuisten toimittajien käyttämä terminologia. Valmistajat käyttävät erityisiä mittayksiköitä, jotka korreloivat suoraan kulutusosien rakenteelliseen lujuuteen, kimmoisuuteen ja koneen yleiseen suorituskykyyn.
Mikä on Film Gauge?
Yhdysvalloissa Gauge toimii vakioyksikkönä paksuuden määrittämisessä. Käytännössä korkeammat luvut tarkoittavat paksumpaa, kestävämpää materiaalia, joka kestää aggressiivista jännitystä ja raskaampia kuormalavoja. Esimerkkinä voidaan todeta, että 80-mittarin tuote on huomattavasti kestävämpi kuin 50-koon vaihtoehto. Se tarjoaa tarvittavan suojavoiman epävakaiden esineiden pitämiseksi lujasti lukittuna kuljetuksen aikana.
Mikä on mikroni?
Maailmanlaajuisesti käytetty metristandardi on mikrometri, jota kutsutaan yleisesti mikroniksi. Yksi mikroni vastaa metrin miljoonasosaa. Kun toimitusketjut globalisoituvat yhä enemmän, ymmärrämme Micron Gauge on elintärkeä materiaalin hankinnassa kansainvälisesti. Pakkauspäälliköiden on usein käännettävä nämä tekniset tiedot kotimaisten konevaatimusten ja ulkomaisten toimittajien välillä varmistaakseen yhteensopivuuden ja välttääkseen kalliit hankintavirheet.
Mittarista mikroniksi muunnoskaavio
Kun määrität ohjauspaneelin jännitysasetuksia tai vertaat kansainvälisiä toimittajatarjouksia, näiden mittojen ristiinviittaus on välttämätöntä. Jos käytät 12,7 mikronin tuotetta, jonka välityssuhteet on kalibroitu 20,3 mikronin materiaalille, seurauksena on väistämättä tasainen napsahdus ja turhauttava seisokki.
| US Gauge |
Micron Gauge Metric |
yhteinen sovellusprofiili |
| 35 - 50 mittari |
9-12,7 mikronia |
Kevyet, tasaiset kuormat, kuten tyhjät pullot ja nenäpaperilaatikot. |
| 60-70 mittari |
15,2 - 17,8 mikronia |
Vakiosekoituslavat ja kohtalaisen raskaat tasaiset kuormat. |
| 80 mittari |
20,3 mikronia |
Teollisuuden standardi; ihanteellinen yleiseen varastologistiikkaan. |
| 90-100 mittari |
22,9 - 25,4 mikronia |
Raskaat kuormat, epäsäännölliset muodot ja esineet, joissa on terävät reunat. |
| Mittari 115 - 120+ |
29,2 - 30,5+ mikronia |
Erittäin raskaat pakkaukset, kuten tiilet, teräs ja koneet. |
Cast Film vs. Blown Film: kumpi on parempi koneellesi?
Peruspaksuuden lisäksi valmistuksen ekstruusioprosessi määrää muovin fysikaaliset ominaisuudet ja käyttäytymisominaisuudet. Kaksi ensisijaista menetelmää tuottavat erillisiä tuotteita. Jokainen toimii täysin eri tavalla, kun ne altistetaan moottoroidulle venymiselle varaston lattialla.
Cast Filmin ominaisuudet
Tämä materiaali valmistetaan jatkuvalla ekstruusioprosessilla, jossa kestomuovihartsi työnnetään litteän muotin läpi jäähdytetyille teloille. Tämä nopea jäähdytys kohdistaa molekyylirakenteen luomaan erityisiä toiminnallisia etuja. Merkittävin hyöty Cast Film on sen poikkeuksellinen optinen kirkkaus. Tämän ansiosta varaston viivakoodilukijat ja automaattiset lajittelujärjestelmät voivat lukea tarroja vaivattomasti useiden kerrosten läpi.
Se rentoutuu lähes äänettömästi, mikä parantaa dramaattisesti kiireisen jakelukeskuksen akustista ympäristöä. Tarjoaa tasaisen kaksipuolisen tarttumisen ja tasaisen venytyksen, se erottuu ensisijaiselta vaihtoehdolta tasaisiin kuormiin ja suuriin automatisoituihin ympäristöihin, joissa nopeus on ensiarvoisen tärkeää.
Blown Filmin ominaisuudet
Puhallusekstruusioprosessi sisältää suulakepuristetun muovin täyttämisen pyöreän muotin läpi kuplaksi ennen sen asteittaista jäähdyttämistä ympäröivällä ilmalla. Tämä monisuuntainen venytys luo erittäin joustavan, silloitetun polymeeriketjun. Näin ollen Blown Film tarjoaa äärimmäisen puhkaisun kestävyyden ja korkean rakenteellisen muistin, joka tarttuu aggressiivisesti painaviin esineisiin.
Kompromissi on tunnetusti kova kiljuva ääni purkamisprosessin aikana ja samea pinta, joka voi helposti hämärtää optiset varastoanturit. Sitä suositellaan edelleen kuormille, joissa on terävät ulkonevat reunat, raskaat, epäsäännölliset kuormalavat tai kylmävarasto, jossa vakiomuovi saattaa haurastua.
Sovita kalvon paksuus kuorman painoon ja profiiliin
Tarkan valitseminen Kalvon paksuus edellyttää objektiivista ja käytännöllistä arviota sekä painosta että fyysisestä geometriasta niiden esineiden, jotka aiot kiinnittää. Epäsopivuus tässä johtaa joko katastrofaaliseen kuormituksen epäonnistumiseen tai pääoman vuotamiseen tarpeettomien kuluvien menojen vuoksi.
35 - 50 Gauge: kevyet kuormat
Tämä erittäin ohut luokka on suunniteltu alle 1 000 paunaa painaville kuormalavoille, ja se on ihanteellinen tasaisesti pinottuihin aaltopahvilaatikoihin, tyhjiin astioihin ja kevyisiin kulutustavaroihin. Jotta näitä ohuita profiileja voitaisiin hyödyntää tehokkaasti, laitoksessasi on käytettävä erittäin tehokkaita esivenytysvaunuja, jotka pystyvät käsittelemään herkkiä nano-ekstrudoituja hartseja aiheuttamatta mikrorepeämiä. Oikein käytettynä ne tarjoavat alan alhaisimman kuormituskustannussuhteen.
60-70 Gauge: Keski- ja vakiokuormat
Tämä mallisto toimii siirtymävaiheen makeana pisteenä, ja se sopii keskipainoisille kuormalavoille, joiden paino on yleensä 1 000–1 800 naulaa. Se tarjoaa luotettavan tasapainon joustavuuden ja pitovoiman välillä. Tämä tekee siitä erittäin sopivan sekalavoille, joissa laatikoiden koot voivat vaihdella hieman, mutta yleensä säilyttävät vakaan ytimen muodon. Tämä mittarialue on ehdoton perusvaruste elintarvikkeiden ja juomien jakelukeskuksissa.
80 Gauge: Teollisuuden standardi
Vuosikymmenten ajan 80-mittarin erittely on toiminut yleisen varastologistiikan kiistattomana perustana. Optimoitu 2 000 - 2 500 naulan kuormille, ja sen laaja omaksuminen johtuu pelkästä monipuolisuudesta. Sillä on riittävä puhkaisunkestävyys pienten kulmien epäsäännöllisyyksien käsittelemiseksi samalla, kun se säilyttää riittävän joustavuuden, jotta saadaan erinomaiset venytyssuhteet vakiovarusteisiin.
90–120+ mittari: raskaaseen käyttöön tarkoitettu pakkaus
Kun kuormalavojen paino ylittää 2 500 lbs-rajan, standardimateriaaleista tulee vakava vastuu. Raskaat pakkaukset vaativat 90–120+ kokoluokan teollisuustuotteiden, kuten teräspalkkien, autonosien ja bulkkiraaka-aineiden, suojaamiseksi. Nämä tiheät kuormat aiheuttavat massiivisen ulospäin suuntautuvan kineettisen paineen kuljetuksen aikana. Suurin suojausvoima on pakollinen siirtymisen estämiseksi.
Kuinka Stretch Wrap -koneiden tyypit vaikuttavat kalvon valintaan
Laajalle levinnyt väärinkäsitys on, että mikä tahansa rulla konelaatuista muovia toimii saumattomasti missä tahansa automatisoidussa laitteessa. Ajattele mekaniikkaa. Laitteistosi fyysinen rakenne ja jännitysmekanismit sanelevat kulutustarpeesi.
Levysoittimen kääreet
Vakiomallit pyörivät pyörittämällä lavalle asetettua kuormaa vaunun liikkuessa pystysuunnassa. Koska pyörimisnopeus on suhteellisen hallittu, nämä koneet ovat anteeksiantavia ja pystyvät käsittelemään laajan kirjon paksuuksia. Pääpaino tässä on yksinkertaisesti sen varmistaminen, että pitovoima on riittävä kehruukuormaan kohdistuvalle keskipakovoimalle.
Pyörivä varsi ja orbitaalikääreet
Nopeat pyörivät varret pitävät lavan täysin paikoillaan, kun taas mekaaninen varsi pyörii kuorman ympäri huivilla nopeuksilla. Tämä äkillinen, suuren vääntömomentin sovellus käyttää voimakasta, äkillistä jännitystä. Näitä järjestelmiä hyödyntävät tilat suosivat usein korkealaatuisia, erittäin joustavia materiaaleja, jotka voivat vaimentaa mekaanisia iskuja repeytymättä syklin puolivälissä.
Erikoistuneet teolliset sovellukset: Paperirullan kääre
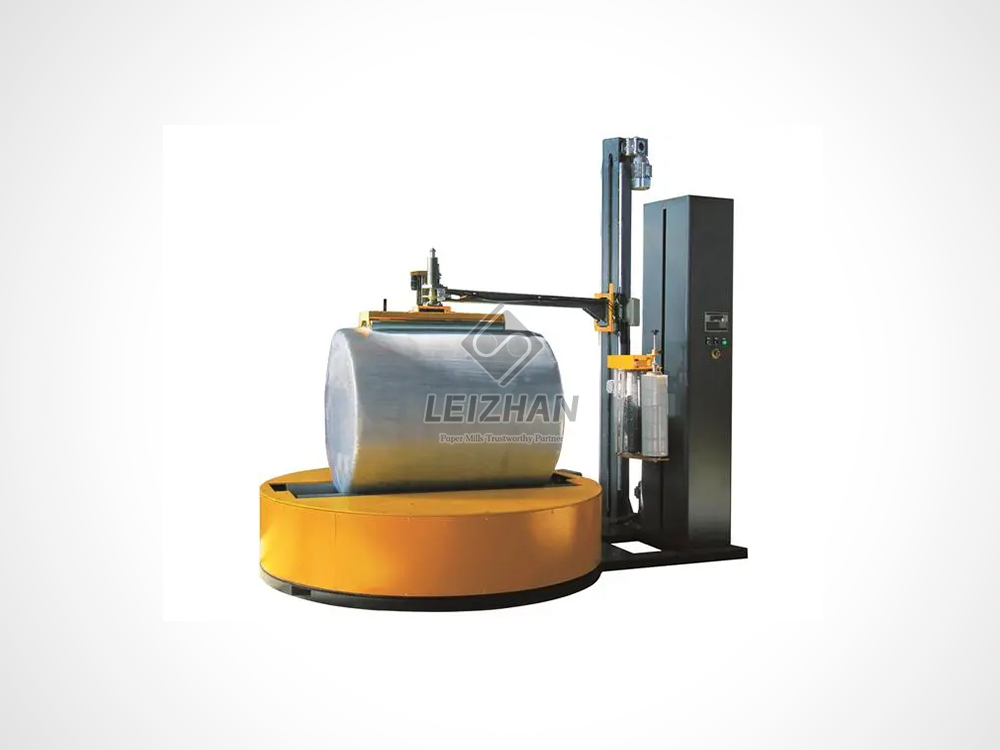
Tavalliset lavausohjeet eivät yksinkertaisesti koske kapeita, erittäin vaativia teollisuudenaloja. Massiivisten teollisuuspaperirullien käsittely vaatii pitkälle erikoistuneita laitteita. Nämä jumbosylinterit ovat usein halkaisijaltaan yli 1 500 mm ja painavat yli 2 000 kg. Tavalliset kääntöpöydän kääreet eivät yksinkertaisesti kestä tätä radiaalista jännitystä.
Näitä äärimmäisiä parametreja käsittelevät tilat vaativat erillisen Stretch Wrap Machine on suunniteltu erityisesti aksiaaliseen ja radiaaliseen käärintään. Integroimalla raskaan kääreen, jossa on taajuusmuuttajan ohjaus ja 250-prosenttisesti toimiva esivenytyskelkka korkean mikronin kosteutta hylkivällä kalvolla, paperitehtaat voivat sulkea kokonaan ympäristön pilaantumisen ja estää reunojen murskaantumisen pitkän matkan kuljetuksen aikana.
Ota kaikki irti koneestasi Filmi
Oikean tarvikkeen ostaminen on vain puolet yhtälöstä. Sen tehokas soveltaminen sanelee pitkän aikavälin sijoitetun pääoman tuotto- ja kestävyysmittarit. Käytön optimointi on jatkuva prosessi, joka vähentää merkittävästi käyttökustannuksia.
Oikea koneen kalibrointi
Jopa korkealaatuisin nanofilmi ei toimi, jos laitteisto on huonosti kalibroitu. Säännöllinen huolto on elintärkeää. Huoltohenkilöstön on säännöllisesti tarkistettava kireysasetukset, puhdistettava esivenytysrullat tahmean hartsin kertymisen poistamiseksi ja tarkistettava välityssuhteet. Varmistamalla, että laitteet venyttävät materiaalia sen ehdottomaan optimaaliseen kapasiteettiin aiheuttamatta mikrorepeämiä, takaavat, että maksimoit jokaisen rullan tuoton. Kone, joka venyy 150 %, kun se pystyy 250 %:iin, vuotaa hiljaa tuhansia dollareita vuosittain.
Tärkeimmät virheet, jotka tulee välttää valittaessa koneen venytyskalvoa
Ennen hankintasopimuksen viimeistelyä varastojohtajien on oltava erittäin tietoisia yleisistä sudenkuopat, jotka usein suistavat automaattiset pakkauslinjat.
Virhe 1: Käsin venytyskalvon käyttö automatisoiduissa laitteissa. Käsikalvo ja konekalvo ovat pohjimmiltaan erilaisia tuotteita. Konerullat ovat huomattavasti raskaampia ja kemiallisesti suunniteltuja kestämään moottoroidun vaunun äärimmäiset, suuret venymisvoimat. Jos yritetään ajaa käsikalvoa automatisoidun linjan läpi, seurauksena on välitön katkeaminen ja vaarallisen riittämätön kuorma.
Virhe 2: Paksumman olettaminen on aina parempi. Liiallisen rajoitusvoiman käyttäminen on yleinen ja kallis virhe. Vaikka 120-mittarin erittely tarjoaa valtavan lujuuden, sen käyttäminen kevyiden kulutustavaroiden kuormalavoille johtaa kuorman puristumiseen. Liian paksun muovin aiheuttama jännitys voi helposti romuttaa aaltopahvilaatikoita. Paksuuden tulee aina olla verrannollinen kuorman puristustoleranssiin.
Virhe 3: Fyysisen kuormitusprofiilin huomiotta jättäminen. Jos ei pystytä arvioimaan, onko kuorma tasainen, hieman epäsäännöllinen vai erittäin epäsäännöllinen terävällä reunalla, johtaa materiaalin huonoon valintaan. Epäsäännöllisen kuorman kääriminen vakiovalutuotteella takaa puhkaisuvirheet kuljetuksen aikana. Kallien puhallettujen formulaatioiden käyttäminen täysin tasaisilla kuormilla on turhaa pääoman tuhlausta.
Johtopäätös
Laitteet ovat vain yhtä luotettavia kuin sen telojen läpi kulkeva materiaali. Lakkaa arvaamasta kulutustavaroillasi. Tarkista nykyiset kuormitusprofiilisi, testaa erilaisia mikronimittareita ja kohdista materiaalivalinnasi koneesi todellisiin välityssuhteisiin. Markkinoiden halvimman rullan valitseminen osoittautuu usein kalleimmaksi virheeksi, jos se johtaa katastrofaalisiin tuotevaurioihin tai liialliseen hukkaan. Jos olet päivittämässä sarjan loppupakkauksiasi tai haluat turvata massiivisia teollisuuskuormia, tutustu Leizhan Paper Techin edistyneisiin automatisoituihin ratkaisuihin. Vieraile virallisella verkkosivustollamme löytääksesi tarkat raskaat käärintälaitteet, jotka on räätälöity käyttötarpeisiisi.
FAQ
Voinko käyttää käsin joustavaa kalvoa stretch-käärekoneessa?
Ei todellakaan. Konekalvo valmistetaan paljon suuremmista ytimistä, ja se on erityisesti suunniteltu edistyneillä hartseilla kestämään automaattisten laitteiden nopeat esivenytysmekanismit. Käsikalvolta puuttuu tämä kemiallinen joustavuus, ja se napsahtaa tai ei veny kunnolla, kun siihen kohdistuu moottoroitu jännitys.
Mistä tiedän, vastaako kalvoni paksuus kuormaani?
Jos lavakuormasi siirtyy tai kallistuu kuljetuksen aikana, materiaalisi on todennäköisesti liian ohutta tai siitä puuttuu tarvittava pitomuisti. Kääntäen, jos aaltopahvilaatikoita murskataan käärintäjakson aikana, muovi on liian paksua tai vaunusi kireys on asetettu liian korkealle. 80-mittarin tuote toimii standardiperustana näiden eristämisongelmien vianmäärityksessä.
Kuinka lasken venytyskalvon kustannukset kuormaa kohti?
Tarkin tapa on leikata ja punnita kalvo yhdestä täysin kääritystä lavasta. Jaa tämä paino rullan kokonaispainolla ja kerro sitten rullan hinnalla. Tämä antaa sinulle todelliset kustannukset kuormaa kohti. Se on ainoa mittari, jolla on merkitystä, koska puhtaasti rullakohtaiseen hintaan perustuva arviointi jättää huomioimatta koneesi esivenytystuotannon.
Mikä aiheuttaa venytyskalvon rikkoutumisen konesyklin aikana?
Tasaiset kalvon katkeamat viittaavat yleensä mekaanisiin tai profiiliongelmiin huonon muovin sijaan. Yleisimpiä syitä ovat tahmea hartsin kerääntyminen esivenytysteloihin, väärät toissijaiset jännitysasetukset, terävät ulkonevat kuormituskulmat tai ei-elastisen puhalletun tuotteen syöttäminen nopeaan pyörivään varsikääreeseen, joka on konfiguroitu suuria venytyssuhteita varten.
Onko Blown Film aina paksumpi kuin Cast Film?
Ei välttämättä. Molempia materiaaleja voidaan valmistaa useilla eri mikronimittareilla. Kuitenkin johtuen suulakepuristuksen aikana käytetystä kaksisuuntaisesta jäähdytysprosessista, puhallettu tuote on rakenteellisesti sitkeämpi ja eksponentiaalisesti puhkaisukestävämpi täsmälleen samalla paksuudella verrattuna valettuihin vastineisiinsa.
Mitä esivenytystuotto tarkoittaa kalvoa ostettaessa?
Esivenytystuotto viittaa enimmäisprosenttiin, jonka automaattinen laitteistosi voi pidentää muovia ennen sen levittämistä lavalle. Esimerkiksi 250 %:n tuotto tarkoittaa, että yksi jalka rullalla olevasta materiaalista venytetään 3,5 jalan pituiseksi käärittyä muovia kuorman päällä. Tämän tuoton maksimoiminen on tehokkain tapa alentaa rajusti kokonaiskulutuskustannuksia kuormaa kohti.


