Lager- och förpackningschefer investerar ofta betydande kapital i automatisering. Du förväntar dig omedelbara språng i effektivitet och stenhård lastsäkerhet. Ändå ger verkligheten ofta ett hårt väckarklocka på lagergolvet. Föreställ dig en gaffeltruck som svänger en nylindad lastpall runt ett snävt hörn, bara för att lasten ska växla farligt. Eller föreställ dig den dagliga frustrationen av att ett höghastighetsomslag stannar mitt i cykeln eftersom plasten fortsätter att gå av. Dessa operativa mardrömmar härrör sällan från en felaktig maskin. De pekar vanligtvis på en grundläggande oöverensstämmelse mellan hårdvarukapacitet, den fysiska belastningsprofilen och den valda förbrukningsvaran.
Att använda den felaktiga materialspecifikationen kan helt förneka de ekonomiska fördelarna med din automatiserade linje. I slutändan är din utrustning bara lika effektiv som plasten som rinner genom dess vagnsrullar. Den här omfattande tekniska guiden hjälper dig att välja de exakta parametrarna för dina specifika operativa behov. Genom att matcha din hårdvara med rätt förbrukningsmaterial säkerställer du att tunga förpackningar förblir säkra samtidigt som du maximerar din långsiktiga avkastning på investeringen.
Viktiga takeaways
- Tjockleksmätningar: Materialtjockleken utvärderas primärt i gauge och mikron. Att bemästra omvandlingen mellan dessa två mätvärden är avgörande för att köpa rätt maskinrulle och säkerställa korrekta leverantörsjämförelser.
- Lastvikt dikterar Specifikationer: Lätta och enhetliga pallar kräver kanske bara en produkt med 35 till 50 gauge. Omvänt kräver tunga industriförpackningar 90 till 120+ gauge material för att bibehålla optimal inneslutningskraft.
- Material Extrusion Matters: Gjuttillverkning erbjuder utmärkt visuell klarhet och en tyst avvecklingsprocess. Blåst tillverkning ger överlägsen punkteringsmotstånd, vilket gör det nödvändigt för skarpa, oregelbundna eller mycket krävande belastningar.
- Maskinsynergi: Den motoriserade försträckningsförmågan hos din automatiserade utrustning påverkar i hög grad den specifika typ och tjocklek av plast du måste välja för att maximera kostnadsbesparingar och eliminera avfall.
Branschtrender: övergången till nanoextrudering i flera lager
Innan du dyker in i specifika mätningar är det avgörande att förstå vart förpackningsteknologin är på väg. Sektorn genomgår för närvarande en enorm materialutveckling. Drivna av flyktiga hartskostnader och strikta företagens hållbarhetsmandat, överger lagren snabbt tjock enskiktsplast. Den nuvarande tekniska standarden gynnar nanoextruderade filmer i flera lager.
Genom att samextrudera dussintals mikroskikt av polymer skapar tillverkare en otroligt robust väv som motstår punkteringsutbredning. Detta innebär att en modern 50-gauge nanofilm rutinmässigt kan överträffa en äldre 80-gauge-produkt. För förpackningsingenjörer dikterar denna trend en kritisk pivot. Inköpsbeslut måste nu fokusera på konstruerad sträckgräns och lastinneslutningskraft snarare än att förlita sig på enbart rå tjocklek.
Förstå sträckfilmstjocklek: Gauge vs. Micron
För att verkligen optimera din förpackningslinje måste du först avmystifiera den terminologi som används av globala leverantörer. Tillverkare använder specifika måttenheter som direkt korrelerar med förbrukningsvarans strukturella styrka, elasticitet och övergripande maskinprestanda.
Vad är filmmätare?
I USA fungerar Gauge som standardenhet för att kvantifiera tjocklek. Rent praktiskt indikerar högre siffror ett tjockare, mer hållbart material som kan motstå aggressiva spänningar och tyngre pallar. För att illustrera är en 80-gauge-produkt betydligt mer robust än ett 50-gauge-alternativ. Den tillhandahåller den nödvändiga inneslutningskraften för att hålla instabila föremål låsta stadigt på plats under transporten.
Vad är en Micron?
Den metriska standard som används globalt är mikrometern, vanligen kallad mikron. En mikron motsvarar en miljondels meter. När försörjningskedjorna blir allt mer globaliserade, förstår vi Micron Gauge är avgörande för att köpa material internationellt. Förpackningsansvariga måste ofta översätta dessa specifikationer mellan inhemska maskinkrav och utländska leverantörer för att garantera kompatibilitet och undvika kostsamma inköpsfel.
Omvandlingsdiagram för mätare till mikron
När du konfigurerar spänningsinställningarna på din kontrollpanel eller jämför internationella leverantörsofferter är det oumbärligt att jämföra dessa mätningar. Att använda en 12,7-mikrons produkt med utväxlingsförhållanden kalibrerade för ett 20,3-mikrons material kommer oundvikligen att resultera i konsekvent knäppning och frustrerande stillestånd.
| US Gauge |
Micron Gauge Metric |
Common Application Profile |
| 35 - 50 spårvidd |
9 - 12,7 mikron |
Lättvikts, enhetlig last som tomma flaskor och mjukpapperslådor. |
| 60 - 70 mätare |
15,2 - 17,8 mikron |
Standard blandade pallar och måttligt tunga enhetliga laster. |
| 80 mätare |
20,3 mikron |
Branschstandarden; idealisk för allmän lagerlogistik. |
| 90 - 100 mätare |
22,9 - 25,4 mikron |
Tung last, oregelbundna former och föremål med vassa kanter. |
| 115 - 120+ mätare |
29,2 - 30,5+ mikron |
Extremt tunga förpackningar som tegel, stål och maskiner. |
Cast Film vs. Blown Film: Vilken är bättre för din maskin?
Utöver grundtjockleken, dikterar tillverkningsextruderingsprocessen plastens fysikaliska egenskaper och beteendeegenskaper. De två primära metoderna ger distinkta produkter. Var och en presterar helt olika när de utsätts för motoriserad förlängning på lagergolvet.
Kännetecken hos Cast Film
Detta material tillverkas genom en kontinuerlig extruderingsprocess där termoplastiskt harts trycks genom en platt form på kylda valsar. Denna snabba kylning anpassar molekylstrukturen för att skapa specifika driftsfördelar. Den mest anmärkningsvärda fördelen med Cast Film är dess exceptionella optiska klarhet. Detta gör att streckkodsläsare och automatiserade sorteringssystem kan läsa etiketter utan ansträngning genom flera lager.
Den varvar nästan tyst, vilket dramatiskt förbättrar den akustiska miljön i ett hektiskt distributionscenter. Den erbjuder konsekvent dubbelsidig klamring och smidig töjbarhet och framstår som det främsta valet för enhetliga belastningar och automatiserade miljöer med stora volymer där hastigheten är av största vikt.
Kännetecken för blåst film
Den blåsta extruderingsprocessen innefattar att blåsa upp extruderad plast genom en cirkulär form till en bubbla innan den gradvis kyls ned med omgivande luft. Denna multiriktningssträckning skapar en mycket spänstig, tvärbunden polymerkedja. Följaktligen, Blown Film har extremt punkteringsmotstånd och ett högt strukturellt minne som aggressivt griper tunga föremål.
Avvägningen är ett notoriskt högt skrikande ljud under avvecklingsprocessen och en disig finish som lätt kan blinda optiska lagersensorer. Det är fortfarande strängt rekommenderat för laster med skarpa utskjutande kanter, kraftiga oregelbundna pallar eller kylförvaringsutrymmen där standardplast kan bli spröd.
Matcha filmtjockleken till din lastvikt och profil
Att välja den exakta Filmtjocklek kräver en objektiv, praktisk utvärdering av både vikten och den fysiska geometrin hos föremålen du tänker säkra. En bristande överensstämmelse här leder antingen till katastrofala belastningsfel eller blödande kapital genom onödiga förbrukningskostnader.
35 till 50 Gauge: Lätt belastning
Denna ultratunna kategori är konstruerad för pallar som väger under 1 000 lbs och är idealisk för likformigt staplade korrugerade lådor, tomma containrar och lätta konsumentvaror. För att kunna använda dessa tunna profiler effektivt måste din anläggning använda högeffektiva försträckta vagnar som kan hantera ömtåliga nano-extruderade hartser utan att framkalla mikrorevor. När de används på rätt sätt erbjuder de det lägsta förhållandet mellan kostnad per last i branschen.
60 till 70 spårvidd: Medium och standardbelastning
Det här sortimentet fungerar som övergångsstället och rymmer medelviktiga pallar som vanligtvis faller mellan 1 000 och 1 800 pund. Det ger en pålitlig balans mellan elasticitet och hållkraft. Detta gör den mycket lämplig för blandade pallar där lådstorlekarna kan variera något men generellt håller en stabil kärnform. Detta mätarsortiment är en absolut bas i distributionscentra för mat och dryck.
80 Gauge: Industristandarden
I decennier har 80-gauge-specifikationen fungerat som den obestridda baslinjen för allmän lagerlogistik. Optimerad för laster från 2 000 till 2 500 lbs, dess utbredda användning härrör från ren mångsidighet. Den har tillräckligt med punkteringsmotstånd för att hantera mindre hörnojämnheter samtidigt som den bibehåller tillräcklig elasticitet för att ge utmärkta sträckförhållanden på standardutrustning.
90 till 120+ spårvidd: Kraftig förpackning
När pallvikter överstiger tröskeln på 2 500 lbs blir standardmaterial ett allvarligt ansvar. Kraftiga förpackningar kräver intervallet 90 till 120+ för att säkra industrivaror som stålbalkar, bildelar och bulkråmaterial. Dessa täta laster utövar ett massivt utåtriktat kinetiskt tryck under transporten. Maximal inneslutningskraft är obligatorisk för att förhindra växling.
Hur Stretch Wrap-maskintyper påverkar filmval
En utbredd missuppfattning är att varje rulle av maskinklassad plast kommer att fungera sömlöst på vilken del av automatiserad utrustning som helst. Tänk på mekaniken. Den fysiska designen och spänningsmekanismerna för din hårdvara dikterar dina krav på förbrukningsmaterial.
Skivspelare omslag
Standardmodeller för skivspelare fungerar genom att rotera lasten på pall medan en vagn rör sig vertikalt. Eftersom rotationshastigheten är relativt kontrollerad är dessa maskiner förlåtande och kan hantera ett brett spektrum av tjocklekar. Det primära fokus här är helt enkelt att säkerställa att hållkraften är tillräcklig för den centrifugalkraft som utövas på den roterande lasten.
Roterande arm- och orbitalomslag
Höghastighetsroterande armar håller pallen helt stillastående medan en mekanisk arm kretsar runt lasten med rasande hastigheter. Denna plötsliga applicering med högt vridmoment applicerar en intensiv, abrupt spänning. Faciliteter som använder dessa system gynnar ofta förstklassiga, mycket elastiska material som kan absorbera mekaniska stötar utan att rivas mitt i cykeln.
Specialiserade industriella tillämpningar: Pappersrulle
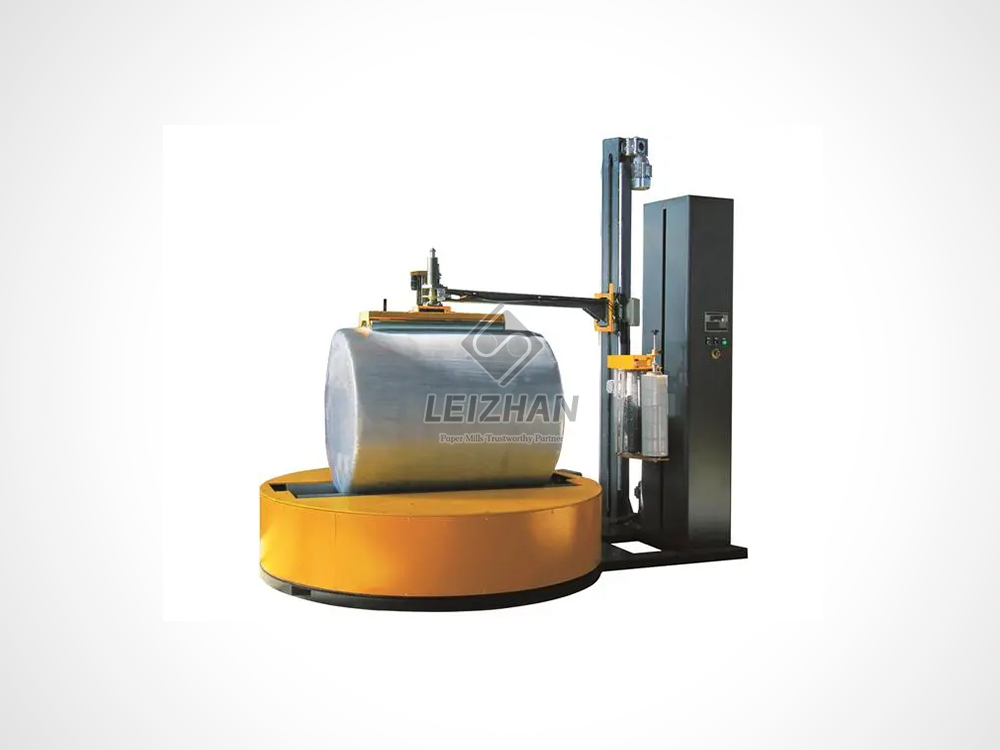
Standardriktlinjer för palletering gäller helt enkelt inte för nischade, mycket krävande industrisektorer. Att hantera massiva industriella pappersrullar kräver mycket specialiserad utrustning. Dessa jumbocylindrar överstiger ofta 1 500 mm i diameter och väger uppåt 2 000 kg. Standardomslag för skivspelare klarar helt enkelt inte denna radiella påkänning.
Anläggningar som hanterar dessa extrema parametrar kräver en dedikerad Stretch Wrap Machine konstruerad speciellt för axiell och radiell lindning. Genom att integrera ett kraftigt omslag med variabel frekvensstyrning och en 250 % motordriven försträckt vagn med en fuktbeständig film med hög mikron, kan pappersbruken helt stänga ute miljöförstöring och förhindra kantkrossning under långa transporter.
Få ut det mesta av din maskinfilm
Att köpa rätt förbrukningsmaterial är bara halva ekvationen. Att tillämpa det effektivt dikterar din långsiktiga avkastning på investeringen och hållbarhetsmått. Att optimera användningen är en kontinuerlig process som ger betydande minskningar av operativa utgifter.
Korrekt maskinkalibrering
Även nanofilm av högsta kvalitet kommer att underprestera om hårdvaran är dåligt kalibrerad. Regelbundet underhåll är viktigt. Underhållspersonal måste rutinmässigt kontrollera spänningsinställningarna, rengöra försträckningsrullarna för att ta bort klibbig hartsuppbyggnad och verifiera utväxlingsförhållanden. Att säkerställa att utrustningen sträcker materialet till sin absolut optimala kapacitet utan att framkalla mikrorevor garanterar att du maximerar utbytet av varje enskild rulle. En maskin som sträcker sig med 150 % när den är kapabel till 250 % blöder tyst tusentals dollar årligen.
De bästa misstagen att undvika när du väljer maskinsträckfilm
Innan ett upphandlingskontrakt slutförs måste lagerchefer vara hypermedvetna om vanliga fallgropar som ofta spårar ur automatiserade förpackningslinjer.
Misstag 1: Använda handsträckfilm på automatiserad utrustning. Handfilm och maskinfilm är i grunden olika produkter. Maskinrullar är betydligt tyngre och kemiskt konstruerade för att motstå de extrema höghastighetsförlängningskrafterna från en motoriserad vagn. Försök att köra handfilm genom en automatiserad linje kommer att resultera i omedelbar knäckning och farligt otillräcklig lastinneslutning.
Misstag 2: Att anta tjockare är alltid bättre. Att applicera överdriven inneslutningskraft är ett frekvent och kostsamt fel. Medan en 120-gauge specifikation ger enorm styrka, kommer applicering av den på en pall med lätta konsumentvaror att resultera i att lasten krossas. Spänningen som utövas av alltför tjock plast kan lätt kollapsa korrugerade lådor. Tjockleken måste alltid vara proportionell mot belastningstoleransen.
Misstag 3: Ignorera den fysiska belastningsprofilen. Att inte bedöma om en last är enhetlig, något oregelbunden eller mycket oregelbunden med skarpa kanter leder till dåligt materialval. Att slå in en oregelbunden last med en gjuten standardprodukt garanterar punkteringsfel under transporten. Att använda dyra blåsta formuleringar på perfekt enhetliga laster är ett överflödigt slöseri med kapital.
Slutsats
Utrustningen är bara så tillförlitlig som materialet som löper genom dess rullar. Sluta gissa med dina förbrukningsvaror. Granska dina aktuella belastningsprofiler, testa olika mikronmätare och anpassa dina materialval med din maskins faktiska utväxlingsförhållanden. Att välja den billigaste rullen på marknaden visar sig ofta vara det dyraste misstaget om det leder till katastrofala produktskador eller överdrivet slöseri. Om du uppgraderar din slutförpackning eller behöver säkra massiva industriella laster, utforska de avancerade automatiserade lösningarna på Leizhan Paper Tech. Besök vår officiella webbplats för att hitta den exakta utrustningen för kraftig inslagning som är skräddarsydd för dina specifika operativa krav.
FAQ
Kan jag använda handstretchfilm på en stretchinpackningsmaskin?
Absolut inte. Maskinfilm tillverkas på mycket större kärnor och är speciellt konstruerad med avancerade hartser för att motstå höghastighetsförsträckningsmekanismerna hos automatiserad utrustning. Handfilm saknar denna kemiska elasticitet och kommer att snäppa eller misslyckas att sträckas ordentligt när den utsätts för motoriserad spänning.
Hur vet jag om min filmtjocklek är korrekt för min belastning?
Om din lastpall skiftar eller lutar under transporten är ditt material sannolikt för tunt eller saknar det nödvändiga lagringsminnet. Omvänt, om dina korrugerade lådor krossas under inslagningscykeln, är plasten för tjock eller din vagns spänning är inställd alldeles för hög. En 80-gauge produkt fungerar som standardbaslinjen för felsökning av dessa inneslutningsproblem.
Hur beräknar jag kostnaden för sträckfilm per laddning?
Den mest exakta metoden är att skära och väga filmen från en helt inlindad pall. Dela den vikten med rullens totala vikt och multiplicera sedan med kostnaden för rullen. Detta ger dig den verkliga kostnaden per last. Det är det enda måttet som spelar roll, eftersom utvärdering enbart baserat på kostnaden per rulle ignorerar din maskins förutsträckningskapacitet.
Vad får sträckfilm att gå sönder under en maskincykel?
Konsekventa filmbrott pekar vanligtvis på mekaniska eller profilproblem snarare än dålig plast. De vanligaste orsakerna inkluderar klibbig hartsuppbyggnad på försträckningsrullarna, felaktiga sekundära spänningsinställningar, skarpa utskjutande lasthörn eller matning av en icke-elastisk blåst produkt i ett höghastighets-omslag med roterande arm som är konfigurerat för höga sträckningsförhållanden.
Är Blown Film alltid tjockare än Cast Film?
Inte nödvändigtvis. Båda materialen kan tillverkas över en mängd olika mikronmätare. Men på grund av den dubbelriktade kylprocessen som används under extrudering är en blåst produkt strukturellt segare och exponentiellt mer punkteringsbeständig vid exakt samma tjocklek jämfört med sin gjutna motsvarighet.
Vad betyder pre-stretch yield vid köp av film?
Pre-stretch yield hänvisar till den maximala procentandel din automatiserade hårdvara kan förlänga plasten innan den appliceras på pallen. Till exempel innebär ett utbyte på 250 % att en fot av materialet på rullen sträcks till att bli 3,5 fot av inplastad plast på lasten. Att maximera denna avkastning är det mest effektiva sättet att drastiskt minska din totala kostnad för förbrukningsmaterial per last.


