Managerii de depozit și de ambalare investesc frecvent capital semnificativ în automatizare. Vă așteptați la salturi imediate în ceea ce privește eficiența și securitatea încărcăturii solidă. Cu toate acestea, realitatea oferă adesea un semnal de trezire dur pe podeaua depozitului. Imaginează-ți un stivuitor care balansează un palet nou împachetat într-un colț strâns, doar pentru ca încărcătura să se deplaseze periculos. Sau imaginați-vă frustrarea zilnică a unui ambalaj de mare viteză care se oprește la jumătatea ciclului, deoarece plasticul continuă să se rupă. Aceste coșmaruri operaționale provin rareori de la o mașină defectă. Ele indică de obicei o nepotrivire fundamentală între capabilitățile hardware, profilul de încărcare fizică și consumabilul selectat.
Utilizarea unei specificații incorecte a materialului poate anula complet avantajele financiare ale liniei dumneavoastră automate. În cele din urmă, echipamentul dumneavoastră este la fel de eficient ca plasticul care trece prin rolele sale de transport. Acest ghid cuprinzător de inginerie vă va ajuta să selectați parametrii exacti pentru nevoile dumneavoastră operaționale specifice. Prin potrivirea hardware-ului dumneavoastră cu consumabilele potrivite, vă asigurați că ambalajul rezistent rămâne sigur, maximizând în același timp rentabilitatea investiției pe termen lung.
Recomandări cheie
- Măsurătorile grosimii: Grosimea materialului este evaluată în primul rând în calibre și microni. Stăpânirea conversiei între aceste două valori este esențială pentru achiziționarea ruloului corect de mașină și asigurarea unor comparații precise cu furnizorii.
- Greutatea încărcăturii dictează Specificații: Paleții ușoare și uniformi pot necesita doar un produs de 35 până la 50 de calibru. Dimpotrivă, ambalajele industriale pentru sarcini grele necesită materiale de 90 până la 120+ pentru a menține forța optimă de izolare.
- Extrudarea materialului contează: producția turnată oferă o claritate vizuală excelentă și un proces de desfășurare liniștit. Fabricarea prin suflare oferă o rezistență superioară la perforare, ceea ce o face esențială pentru sarcini ascuțite, neregulate sau foarte solicitante.
- Sinergia mașinii: Capabilitățile motorizate de pre-întindere ale echipamentului dvs. automatizat influențează puternic tipul și grosimea specifică de plastic pe care trebuie să le alegeți pentru a maximiza economiile de costuri și a elimina risipa.
Tendințe din industrie: trecerea către nano-extruziunea cu mai multe straturi
Înainte de a te scufunda în măsurători specifice, este esențial să înțelegem încotro se îndreaptă tehnologia de ambalare. Sectorul trece în prezent printr-o evoluție masivă a materialelor. Din cauza costurilor volatile ale rășinii și a mandatelor stricte de durabilitate corporative, depozitele abandonează rapid materialele plastice groase, cu un singur strat. Actualul standard de inginerie favorizează filmele nano-extrudate cu mai multe straturi.
Prin co-extrudarea a zeci de microstraturi de polimer, producătorii creează o bandă incredibil de robustă care rezistă la propagarea prin perforare. Aceasta înseamnă că un nano-film modern de 50-gauge poate depăși în mod obișnuit un produs moștenit de 80-gauge. Pentru inginerii de ambalare, această tendință impune un pivot critic. Deciziile de cumpărare trebuie să se concentreze acum pe forța de curgere proiectată și pe forța de reținere a sarcinii, mai degrabă decât să se bazeze doar pe grosimea brută.
Înțelegerea grosimii filmului întins: ecartament vs. microni
Pentru a vă optimiza cu adevărat linia de ambalare, trebuie mai întâi să demistificați terminologia folosită de furnizorii globali. Producătorii utilizează unități de măsură specifice care se corelează direct cu rezistența structurală, elasticitatea și performanța generală a mașinilor consumabile.
Ce este Film Gauge?
În Statele Unite, Gauge servește ca unitate standard pentru cuantificarea grosimii. În termeni practici, numerele mai mari indică un material mai gros, mai durabil, capabil să reziste la tensiuni agresive și paleți mai grei. Pentru a exemplifica, un produs cu calibrul 80 este semnificativ mai robust decât o alternativă cu calibrul 50. Oferă forța de izolare necesară pentru a menține elementele instabile blocate ferm pe loc în timpul tranzitului.
Ce este un micron?
Standardul metric utilizat la nivel global este micrometrul, denumit în mod obișnuit micron. Un micron este egal cu o milioneme dintr-un metru. Pe măsură ce lanțurile de aprovizionare devin din ce în ce mai globalizate, înțelegerea Micron Gauge este vital pentru aprovizionarea cu materiale la nivel internațional. Managerii de ambalare trebuie să traducă frecvent aceste specificații între cerințele de mașini interne și furnizorii de peste mări pentru a garanta compatibilitatea și a evita erorile costisitoare de achiziție.
Diagrama de conversie gauge în micron
Atunci când configurați setările de tensiune pe panoul dvs. de control sau comparați ofertele furnizorilor internaționali, referința încrucișată a acestor măsurători este indispensabilă. Aplicarea unui produs de 12,7 microni cu rapoarte de transmisie calibrate pentru un material de 20,3 microni va avea ca rezultat inevitabil o rupere consistentă și un timp de nefuncționare frustrant.
| US Gauge |
Micron Gauge Metric |
Profil de aplicație comună |
| Ecartament 35 - 50 |
9 - 12,7 microni |
Încărcături ușoare și uniforme, cum ar fi sticlele goale și cutiile de șervețele. |
| Ecartament 60 - 70 |
15,2 - 17,8 microni |
Paleți mixți standard și încărcături uniforme moderat de grele. |
| Ecartament 80 |
20,3 microni |
Standardul industriei; ideal pentru logistica generală a depozitelor. |
| Ecartament 90 - 100 |
22,9 - 25,4 microni |
Încărcături grele, forme neregulate și articole cu margini ascuțite. |
| Ecartament 115 - 120+ |
29,2 - 30,5+ microni |
Ambalaje extrem de grele, cum ar fi cărămizi, oțel și mașini. |
Film turnat vs. film suflat: care este mai bun pentru mașina dvs.?
Dincolo de grosimea de bază, procesul de extrudare de fabricație dictează proprietățile fizice și caracteristicile de comportament ale plasticului. Cele două metode primare produc produse distincte. Fiecare funcționează complet diferit atunci când este supus unei alungiri motorizate pe podeaua depozitului.
Caracteristicile filmului turnat
Acest material este fabricat printr-un proces de extrudare continuu în care rășina termoplastică este împinsă printr-o matriță plată pe role răcite. Această răcire rapidă aliniază structura moleculară pentru a crea avantaje operaționale specifice. Cel mai notabil beneficiu al Cast Film este claritatea sa optică excepțională. Acest lucru permite scanerelor de coduri de bare din depozit și sistemelor automate de sortare să citească etichetele fără efort prin mai multe straturi.
Se derulează aproape în tăcere, ceea ce îmbunătățește dramatic mediul acustic al unui centru de distribuție aglomerat. Oferind o aderență constantă pe două fețe și o întindere netedă, se remarcă ca alegere principală pentru încărcături uniforme și medii automate cu volum mare în care viteza este primordială.
Caracteristicile filmului suflat
Procesul de extrudare prin suflare implică umflarea plasticului extrudat printr-o matriță circulară într-o bula înainte de a-l răci treptat cu aer ambiental. Această întindere multidirecțională creează un lanț polimeric foarte rezistent, reticulat. In consecinta, Blown Film are o rezistență extremă la perforare și o memorie structurală ridicată care prinde agresiv obiectele grele.
Compartimentul este un zgomot notoriu de zgomot puternic în timpul procesului de desfășurare și un finisaj neclar care poate orbi cu ușurință senzorii optici din depozit. Rămâne strict recomandat pentru încărcături cu margini ascuțite proeminente, paleți neregulați grei sau instalații de depozitare la rece unde plasticul standard ar putea deveni casant.
Potrivirea grosimii filmului la greutatea și profilul dvs. de încărcare
Selectarea exactă Grosimea filmului necesită o evaluare obiectivă, practică, atât a greutății, cât și a geometriei fizice a articolelor pe care intenționați să le asigurați. O nepotrivire aici duce fie la o defecțiune catastrofală a sarcinii, fie la pierderea capitalului prin cheltuieli inutile cu consumabile.
Ecartament de la 35 la 50: sarcini ușoare
Proiectată pentru paleți cu o greutate sub 1.000 de livre, această categorie ultra-subțire este ideală pentru cutii de carton ondulat stivuite uniform, containere goale și bunuri de larg consum ușoare. Pentru a utiliza aceste profile subțiri în mod eficient, instalația dumneavoastră trebuie să opereze cărucioare de pre-întindere extrem de eficiente, capabile să manipuleze rășini nano-extrudate delicate fără a induce micro-rupturi. Când sunt aplicate corect, acestea oferă cel mai mic raport cost-pe-încărcare din industrie.
Ecartament 60 până la 70: sarcini medii și standard
Servind drept punct dulce de tranziție, această gamă găzduiește paleți cu greutate medie, în general între 1.000 și 1.800 lbs. Oferă un echilibru fiabil de elasticitate și putere de reținere. Acest lucru îl face foarte potrivit pentru paleți mixți în care dimensiunile cutiei pot varia ușor, dar mențin în general o formă stabilă a miezului. Această gamă de indicatori este o bază absolută în centrele de distribuție de alimente și băuturi.
Ecartament 80: Standardul industriei
Timp de zeci de ani, specificația pentru calibrul 80 a servit drept linie de bază incontestabilă pentru logistica generală a depozitelor. Optimizat pentru sarcini cuprinse între 2.000 și 2.500 de livre, adoptarea sa pe scară largă se datorează versatilității absolute. Posedă suficientă rezistență la perforare pentru a face față neregulilor minore ale colțurilor, menținând în același timp o elasticitate suficientă pentru a obține rapoarte excelente de întindere pe echipamentul standard.
Ecartament de la 90 la 120+: Ambalaj rezistent
Odată ce greutățile paleților depășesc pragul de 2.500 lbs, materialele standard devin o răspundere severă. Ambalajele rezistente necesită o gamă de ecartament de la 90 la 120+ pentru a securiza bunuri industriale, cum ar fi grinzi de oțel, piese de automobile și materii prime în vrac. Aceste sarcini dense exercită o presiune cinetică masivă spre exterior în timpul tranzitului. Forța maximă de izolare este obligatorie pentru a preveni deplasarea.
Cum influențează tipurile de mașini de ambalare extensibilă alegerea filmului
O concepție greșită larg răspândită este că orice rolă de plastic de calitate mașină va funcționa fără probleme pe orice piesă de echipament automatizat. Gândește-te la mecanică. Designul fizic și mecanismele de tensiune ale hardware-ului dvs. dictează cerințele dvs. de consumabile.
Învelișuri pentru placă turnantă
Modelele standard de plăci rotative funcționează prin rotirea încărcăturii paletizate în timp ce un cărucior se mișcă pe verticală. Deoarece viteza de rotație este relativ controlată, aceste mașini sunt îngăduitoare și pot face față unui spectru larg de grosimi. Accentul principal aici este pur și simplu asigurarea că forța de reținere este adecvată pentru forța centrifugă exercitată asupra sarcinii de filare.
Braț rotativ și învelitoare orbitale
Brațele rotative de mare viteză mențin paletul complet staționat, în timp ce un braț mecanic se rotește în jurul sarcinii la viteze vertiginoase. Această aplicare bruscă, cu un cuplu ridicat, aplică o tensiune intensă, bruscă. Instalațiile care utilizează aceste sisteme preferă adesea materialele premium, foarte elastice, care pot absorbi șocurile mecanice fără a se rupe la mijlocul ciclului.
Aplicații industriale specializate: împachetare role de hârtie
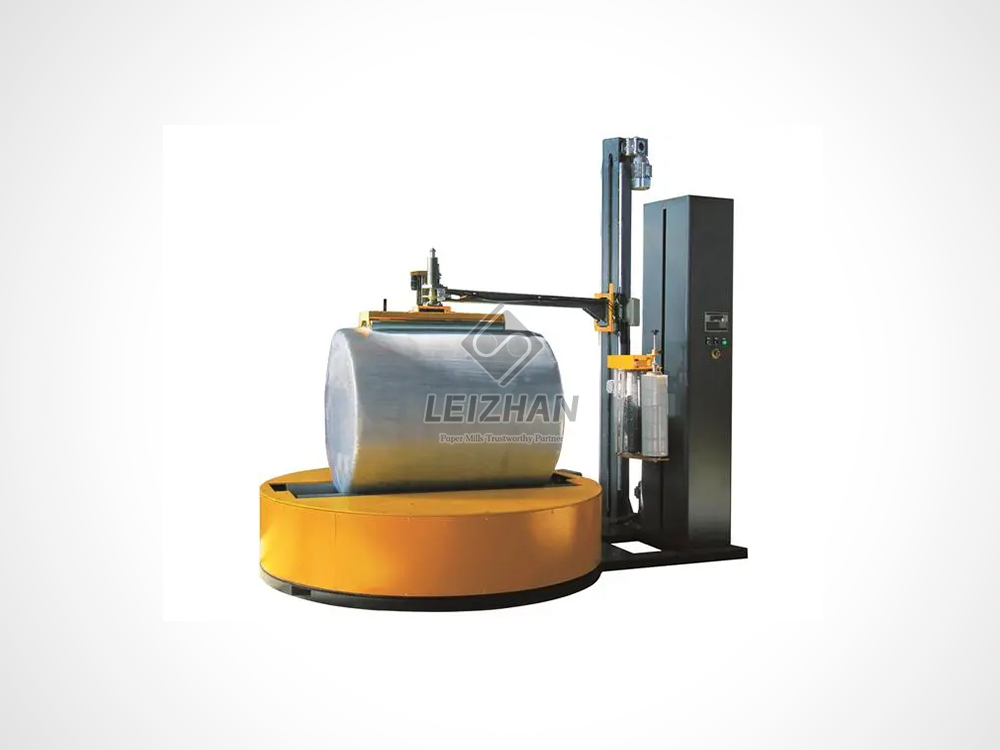
Orientările standard de paletizare pur și simplu nu se aplică sectoarelor industriale de nișă, foarte solicitante. Manipularea rolelor industriale masive de hârtie necesită echipamente foarte specializate. Acești cilindri jumbo depășesc adesea 1.500 mm în diametru și cântăresc mai mult de 2.000 kg. Învelitoarele standard pentru plăci rotative pur și simplu nu pot face față acestei solicitări radiale.
Facilitățile care se ocupă de acești parametri extremi necesită un program dedicat Mașină de înfășurare întinsă concepută special pentru ambalarea axială și radială. Prin integrarea unui ambalaj de mare capacitate, cu control variabil de frecvență și un cărucior de pre-întindere cu putere de 250%, cu o peliculă rezistentă la umiditate de mare microni, fabricile de hârtie pot etanșa complet degradarea mediului și pot preveni strivirea marginilor în timpul tranzitului pe distanțe lungi.
Profitați la maximum de filmul mașinii dvs
Achiziționarea consumabilului corect este doar jumătate din ecuație. Aplicarea eficientă a acestuia dictează rentabilitatea investiției pe termen lung și valorile de sustenabilitate. Optimizarea utilizării este un proces continuu care duce la reduceri semnificative ale cheltuielilor operaționale.
Calibrarea corectă a mașinii
Chiar și nano-filmul de cea mai înaltă calitate va avea performanțe slabe dacă hardware-ul este prost calibrat. Întreținerea regulată este vitală. Personalul de întreținere trebuie să verifice în mod obișnuit setările de tensiune, să curețe rolele de pre-întindere pentru a îndepărta acumularea de rășină lipicioasă și să verifice rapoartele de transmisie. Asigurarea că echipamentul întinde materialul la capacitatea sa optimă absolută fără a induce micro-rupturi garantează că maximizați randamentul fiecărei rulouri. O mașină care se întinde la 150% atunci când este capabilă de 250% hemoragiază în tăcere mii de dolari anual.
Principalele greșeli de evitat atunci când selectați filmul extensibil la mașină
Înainte de a finaliza un contract de achiziție, managerii de depozit trebuie să fie foarte conștienți de capcanele comune care deraiează frecvent liniile automate de ambalare.
Greșeala 1: Folosirea filmului extensibil manual pe echipamente automate. Filmul manual și filmul pentru mașină sunt produse fundamental diferite. Rolele de mașină sunt semnificativ mai grele și proiectate chimic pentru a rezista forțelor extreme de alungire de mare viteză ale unui cărucior motorizat. Încercarea de a trece filmul manual printr-o linie automată va avea ca rezultat o rupere imediată și o reținere periculos de inadecvată a încărcăturii.
Greșeala 2: Să presupunem că mai gros este întotdeauna mai bine. Aplicarea unei forțe excesive de izolare este o eroare frecventă și costisitoare. În timp ce o specificație de calibrul 120 oferă o rezistență masivă, aplicarea acesteia pe un palet de bunuri de consum ușoare va duce la strivirea sarcinii. Tensiunea exercitată de plasticul prea gros poate prăbuși cu ușurință cutiile ondulate. Grosimea trebuie să fie întotdeauna proporțională cu toleranța la strivire a sarcinii.
Greșeala 3: Ignorarea profilului de încărcare fizică. Neevaluarea dacă o sarcină este uniformă, ușor neregulată sau foarte neregulată cu margini ascuțite duce la o selecție slabă a materialului. Împachetarea unei încărcături neregulate cu un produs turnat standard garantează eșecuri de perforare în timpul tranzitului. Utilizarea formulărilor scumpe cu suflare pe sarcini perfect uniforme este o risipă redundantă de capital.
Concluzie
Echipamentul este la fel de fiabil ca materialul care trece prin rolele sale. Nu mai ghici cu consumabilele. Auditează-ți profilurile actuale de sarcină, testează diferite calibre de microni și aliniază-ți alegerile de materiale cu rapoartele reale de transmisie ale utilajelor tale. Optarea pentru cel mai ieftin rulou de pe piață se dovedește adesea a fi cea mai scumpă greșeală dacă are ca rezultat deteriorarea catastrofală a produsului sau risipa excesivă. Dacă vă actualizați ambalajul final sau trebuie să asigurați încărcături industriale masive, explorați soluțiile automate avansate de la Leizhan Paper Tech. Vizitați site-ul nostru oficial pentru a găsi exact echipamentul de împachetare greu, adaptat cerințelor dumneavoastră operaționale specifice.
FAQ
Pot folosi folie extensibilă manuală pe o mașină de ambalare extensibilă?
Absolut nu. Filmul pentru mașină este fabricat pe miezuri mult mai mari și este conceput special cu rășini avansate pentru a rezista la mecanismele de pre-întindere de mare viteză ale echipamentelor automate. Filmul de mână nu are această elasticitate chimică și se va rupe sau nu se va întinde corespunzător atunci când este supus la tensiune motorizată.
Cum știu dacă grosimea filmului meu este corectă pentru încărcătura mea?
Dacă încărcătura paletului dumneavoastră se deplasează sau se înclină în timpul tranzitului, materialul dumneavoastră este probabil prea subțire sau nu are memoria necesară de reținere. În schimb, dacă cutiile tale ondulate sunt zdrobite în timpul ciclului de ambalare, plasticul este prea gros sau tensiunea căruciorului este mult prea mare. Un produs de calibrul 80 servește drept bază standard pentru depanarea acestor probleme de izolare.
Cum calculez costul filmului extensibil pe încărcare?
Cea mai precisă metodă este să tăiați și să cântăriți filmul dintr-un palet complet ambalat. Împărțiți acea greutate la greutatea totală a rolei, apoi înmulțiți cu costul rolei. Acest lucru vă oferă costul real pe încărcare. Este singura măsurătoare care contează, deoarece evaluarea bazată exclusiv pe costul pe rolă ignoră capabilitățile de randament de pre-întindere ale mașinii dumneavoastră.
Ce cauzează ruperea filmului întins în timpul ciclului mașinii?
Ruperele consistente ale peliculei indică de obicei probleme mecanice sau de profil, mai degrabă decât plasticul prost. Cei mai obișnuiți vinovați includ acumularea de rășină lipicioasă pe rolele de pre-întindere, setările incorecte ale tensiunii secundare, colțurile de încărcare proeminente ascuțite sau alimentarea unui produs suflat neelastic într-un ambalaj cu braț rotativ de mare viteză configurat pentru rapoarte mari de întindere.
Filmul suflat este întotdeauna mai gros decât filmul turnat?
Nu neapărat. Ambele materiale pot fi fabricate într-o mare varietate de calibre microni. Cu toate acestea, datorită procesului de răcire bidirecțional utilizat în timpul extrudarii, un produs suflat este structural mai dur și exponențial mai rezistent la perforare la exact aceeași grosime în comparație cu omologul său turnat.
Ce înseamnă randamentul pre-stretch atunci când cumpărați film?
Randamentul pre-întindere se referă la procentul maxim pe care hardware-ul dvs. automatizat poate alungi plasticul înainte de a-l aplica pe palet. De exemplu, un randament de 250% înseamnă că un picior de material pe rolă este întins pentru a deveni 3,5 picioare de plastic învelit pe sarcină. Maximizarea acestui randament este cel mai eficient mod de a reduce drastic costul total al consumabilelor pe sarcină.


