I lager- og pakkemiljøer med store mængder, en automatisk stretch wrap-maskine fungerer som kernemotoren i end-of-line forsendelsesprocessen. Det sikrer, at paller er sikkert bundet, og produkter er beskyttet mod transportskader. Når dette udstyr pludselig stopper, går hele produktionslinjen i stå. Et af de mest frustrerende problemer, som lagerførere står over for, er en pludselig filmrivning eller et virvar af en vogn.
Som en udstyrsingeniør, der har brugt årevis på lagergulvet med at fejlfinde netop disse systemer, kan jeg fortælle dig, at maskiner ikke bare fejler tilfældigt. Hvert stykke væv og en sammenfiltret rulle har en klar mekanisk eller operationel årsag. Denne guide fjerner gætværket. Vi vil undersøge de empiriske årsager bag stop af pakkelinjer, fra mekaniske sårbarheder til suboptimale materialevalg. Uanset om du i øjeblikket stirrer ned på en aktiv fejl på gulvet eller søger at optimere dine forebyggende vedligeholdelsesprotokoller, er disse handlingsrettede indsigter, du har brug for for at holde din linje i gang.
Nøglemuligheder for linjeoperatører
- Filmkemi betyder noget: At køre en forkert måler eller plast af lav kvalitet er en primær katalysator for rivning.
- Mekaniske fejljusteringer: Afvigelser, der involverer spændingskontrol danserarme, klæbrige forstrækruller eller en ujævn roterende platform vil udløse øjeblikkelige systemfejl.
- Trådgeometri: Omgåelse af en enkelt medløbsrulle under gevindskæring skubber materialet ud over dets elastiske grænse.
- Proaktiv vedligeholdelse: Planlagt rengøring og præcis fotoelektrisk sensorkalibrering er dit bedste forsvar mod uventet nedetid.
- Strategiske opgraderinger: Vedvarende fejl indikerer ofte forældede maskiner. Moderne faciliteter kræver smarte PLC-styringer og høje præ-stretch-evner for at håndtere nutidens bæredygtige film.
De sande omkostninger ved en indpakningsfejl i dit anlæg
Det operationelle nedfald fra et pludseligt stop strækker sig langt ud over en kortvarig pause i indpakningscyklussen. I højvolumen-opfyldelsescentre er dette maskineri den sidste gateway før indtægtsrealisering.
En enkelt film jam fungerer som en umiddelbar flaskehals. Opstrøms transportører bakker op med det samme. Gaffeltruckførere er tvunget til tomgang. Denne kaskadeeffekt fører til forsinkede forsendelsesplaner og kompromitterede forsyningskædemålinger. Feltanalyse viser rutinemæssigt, at et kort ti minutters stop ved indpakningen kan forsinke afsendelsesplanerne med op til en time på grund af den resulterende trafikpropper.
Desuden er der en skjult, sammensat omkostning i arbejdskraft og materialespild. Forestil dig en vedligeholdelsestekniker, der låser maskinen ude og kæmper med en hærdet plastikkokon, der er viklet tæt omkring vognens ruller. Dette overstrakte materiale er fuldstændig uopretteligt. Over et regnskabskvartal skader de kumulative omkostninger ved kasseret emballage og omdirigerede arbejdstimer din bundlinje alvorligt.
Maksimering oppetid er den grundlæggende målestok for rentabilitet i automatiseret emballage. Hyppige nedbrud forringer dit samlede udstyrs effektivitet. En forringet OEE betyder, at det tager meget længere tid at amortisere de oprindelige anlægsudgifter brugt på maskineriet.
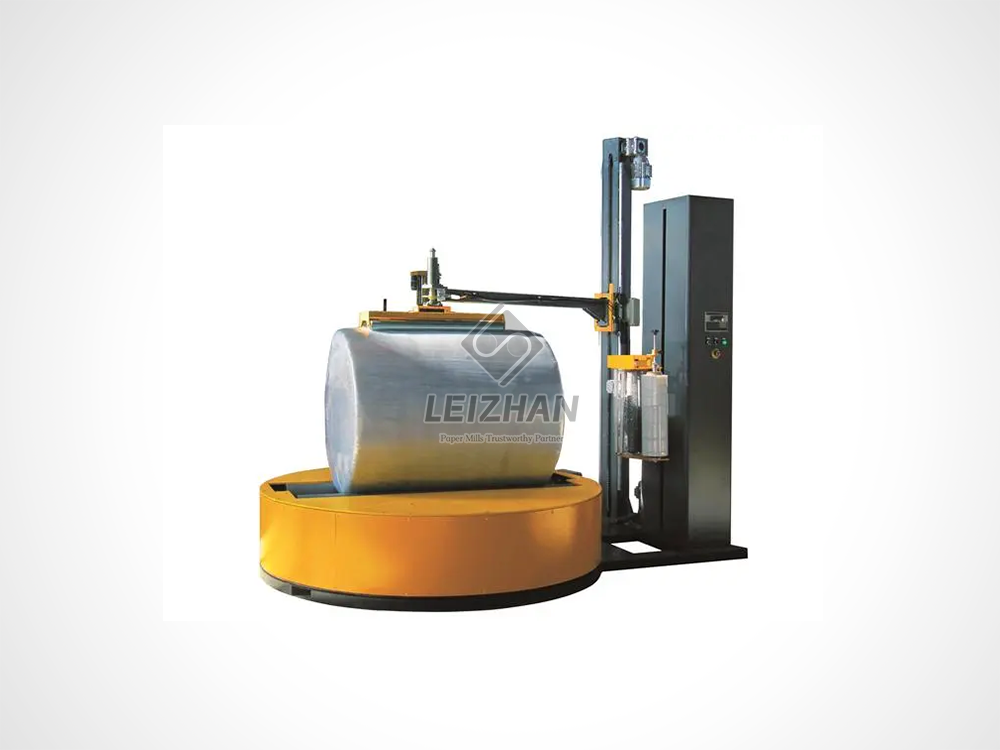
Vigtigste mekaniske årsager til, at dit udstyr fejler
Selvom operatørfejl er en let syndebuk, ligger hovedårsagen til gentagne fejl normalt i udstyrets mekaniske integritet. Et automatiseret indpakningssystem er afhængig af en kompleks synkronisering af bevægelige dele, vejeceller og spændingsanordninger. Hvis en komponent falder ud af justering, kompromitteres fysikken i indpakningscyklussen.
Lad os se på spændingsopsamlingsenheden. De akkumulator er en kritisk mekanisk komponent designet til at styre filmfremføring under den dynamiske indpakningsproces. Når en firkantet palle roterer, svinger efterspørgslen efter plastik voldsomt mellem de skarpe hjørner og de flade sider. Hvis danserarmen bliver træg på grund af slidte lejer eller en svigtende trækfjeder, kan den simpelthen ikke klare denne slæk. Den resulterende piskesmæld-effekt snapper enten nettet øjeblikkeligt eller vikler det rundt om slæden.
Problemer med rydning forårsager også kaos. Korrekt kalibrering af drejeskive-gabet - det fysiske mellemrum mellem den roterende platform og den stationære base - er ikke til forhandling. Hvis denne frigang er for bred, suges løse haler af plastik nedenunder. Lagermiljøer er fulde af snavs som træsplinter. Når affald samler sig i denne sprække, skaber det mekanisk binding. Plastikken trækker mod forhindringen og forårsager mikrotårer, der hurtigt forplanter sig til fulde pauser.
Til sidst skal du inspicere dine forstrækruller. Kommercielle strækfilm indeholder klæbemidler, som er klæbemidler, der hjælper lagene med at klæbe sammen. Over tusindvis af cyklusser opbygges denne klæbrige rest på gummioverfladerne. Denne usynlige ophobning ændrer friktionskoefficienten og skaber en ujævn overfladediameter. Banen strækker sig inkonsekvent, hvilket fører til kantbrud, der snapper under belastning.
Materialekompatibilitet og udviklende branchetrends
Selv en perfekt kalibreret maskine vil vakle, hvis den fodres med inkompatible materialer. Samspillet mellem din mekaniske vogn og polymerkemien dikterer succes.
Vi ser i øjeblikket et massivt skift på tværs af logistikbranchen i retning af bæredygtighed. Lagerhuse går aggressivt over til ultratynde, nanolags-strækfilm for at reducere plastikforbruget og sænke deres CO2-fodaftryk. Disse meget konstruerede, tyndere film er dog ekstremt utilgivelige. De kræver hyperpræcis spændingskontrol, som aldrende maskiner simpelthen ikke kan levere. Forsøg på at køre moderne miljøvenlige film på ti år gammelt udstyr resulterer normalt i kontinuerlig snapping og arbejdsgangslammelse.
Hver filmrulle har en maksimal elastisk grænse. Et alvorligt misforhold opstår, når operatører forsøger at skubbe en standardfilm med 150 procent udbytte gennem en vogn, der er gearet til 250 procent forstrækning. De mekaniske kræfter overstiger polymerens trækstyrke og sprænger den molekylære struktur inde i samlingen. Derudover, hvis en rulle tabes på betongulvet før læsning, fungerer de knuste kanter som udgangspunkt for rifter, når de passerer gennem højspændingsruller.
Operatørfejl, der kompromitterer omviklingscyklussen
Automatisering reducerer fysisk arbejde, men det kræver absolut dygtigt menneskeligt tilsyn. Operatørinteraktion er fortsat en hyppig kilde til fejl.
Vognen er en labyrint af gummi- og stålruller. Producenter leverer specifikke rutediagrammer af en grund. Hvis en operatør skynder sig og omgår en enkelt tomgangsrulle, svigter hele den mekaniske geometri. Maskinen mister sin evne til at overvåge slæk, hvilket garanterer et massivt virvar.
Forkert lastplacering er et andet almindeligt problem. Rotationsindpakning kræver, at belastningen er relativt centraliseret. Når gaffeltruckførere placerer paller uden for midten, skaber det en excentrisk rotation. Denne ujævne rotation genererer alvorlige spændingsspidser, da afstanden mellem lasten og slæden svinger. Skarvede pallehjørner forværrer dette og fungerer som klinger mod den stramt trukket bane.
Engineering Fejlfinding Matrix
For at hjælpe vedligeholdelsesteams med at diagnosticere problemer hurtigere, har jeg kompileret denne hurtige fejlfindingsmatrix baseret på gulvdata fra den virkelige verden.
| Symptom på gulvet |
Sandsynlig rodårsag |
Ingeniørens rettelse/handling påkrævet |
| Film klikker rent i pallehjørnerne |
Træg danserarm eller overdreven spændingsindstilling |
Efterse akkumulatorfjedre; reducere PLC-spændingsparametre til hjørnekompensering. |
| Film vikler tæt omkring vognrullerne |
Klæbemiddelopbygning på gummiruller |
Lock-out maskine; rene ruller med 99% isopropylalkohol; brug ikke knive. |
| Web river konsekvent i bunden af læsset |
Affald i drejeskivemellemrum eller takket pallebund |
Vacuum base clearance; juster slæden nedre grænse fotoelektrisk sensor. |
| Kontinuerlige mikrorivninger langs filmkanten |
Tabt/beskadiget filmrulle eller forkert gevindskæring |
Udskift forsyningsrulle; verificere routinggeometrien i forhold til producentens skema. |
Trin-for-trin guide: Sikker løsning af en vognfiltring
Når der opstår et alvorligt virvar, dikterer hastigheden og sikkerheden af dit svar den samlede indvirkning på gennemløbet. Ukorrekte rydningsteknikker vil permanent ødelægge dyre komponenter.
Først skal du slukke og låse ud. Sikkerhed er den absolutte prioritet. Ræk aldrig ind i en strømførende vognsamling. Aktiver nødstoppet, og følg nøje standard Lockout/Tagout-procedurer for at eliminere klemmepunkter.
Skær derefter forsigtigt plastikken væk. Når materialet vikler sig rundt om forstrækrullerne flere gange, danner det en tæt skal. Du skal bruge et specialiseret, afskærmet skæreværktøj. At score den sarte gummioverflade på rullerne med en værktøjskniv med åbent blad vil permanent ødelægge dem. Skær parallelt med rulleaksen og pil lagene af metodisk.
Inden strømmen genoprettes, skal du undersøge for de grundlæggende årsager. Kontroller basisafstanden for fastkilede splinter. Kontroller, at danserstængerne bevæger sig frit uden mekanisk binding. Når den er ryddet, skal du tråde nettet igen i henhold til diagrammet og udføre en manuel testcyklus med langsom hastighed for at verificere spændingsstabiliteten.
Handlingsvejledning: At vide, hvornår du skal opgradere
At stole på reaktive reparationer er en tabende strategi. Dokumentér hyppigheden af driftsstop og tilhørende arbejdsomkostninger. Når konstant fejlfinding opvejer den amortiserede pris på et nyt system, er udskiftning økonomisk berettiget. Men hvad skal du kigge efter i en moderne maskine?
Opgradering til smarte systemer er afgørende for at håndtere højere gennemløb uden at overbelaste din linje. Baseret på nuværende industristandarder bør en robust erstatning have specifikke ydeevneparametre. For eksempel bruger højkvalitetssystemer - som dem, der er udviklet af Leizhan Paper Tech - avancerede PLC-kontroller til at styre spændinger dynamisk.
Når du vurderer nyt udstyr, skal du kigge efter en drevet forstrækvogn, der er i stand til 250 procent til 300 procent forlængelse. Dette reducerer filmforbruget drastisk og rummer moderne nanofilm. Pladespilleren skal have en kraftig vægtkapacitet, typisk omkring 2000 kg, med en diameter på mindst 1500 mm for at håndtere standard industripaller uden udhæng. Insister desuden på automatisk lasthøjderegistrering via præcise fotoelektriske sensorer. Disse specifikationer skifter din drift fra reaktiv fejlfinding til pålidelig højhastighedsproduktion.
Konklusion
Automatiserede indpakningssystemer er designet til at gøre din emballageproces hurtigere og mere sikker. Men tilbagevendende sammenbrud gør dem hurtigt til en kilde til dyb frustration. Ved at forstå spændingsakkumulatorens fysik, vedligeholde rene pre-stretch-ruller og matche din filmkemi til din maskines muligheder, kan du drastisk reducere uventet nedetid.
Konsekvent driftssikkerhed kræver proaktiv ingeniørpleje. Hvis dit nuværende udstyr konstant ikke kan følge med produktionskravene eller nyere filmtyper, er det tid til at evaluere din hardware. Jeg anbefaler stærkt at gennemgå de tekniske specifikationer for din nuværende linje og udforske højtydende opgraderinger. For robuste, PLC-kontrollerede løsninger, der opfylder moderne industrielle krav, skal du udforske udstyrsmulighederne hos Leizhan Paper Tech for at beskytte din bundlinje og holde dit anlæg kørende med maksimal ydeevne.
FAQ
Hvor ofte skal jeg rengøre rullerne på mit emballageudstyr for at forhindre rivning?
Branchens bedste praksis kræver rengøring af forstrækrullerne mindst en gang om måneden. Hvis du kører en højvolumen, flerskiftsdrift, er det nødvendigt med rengøring hver anden uge. Fjernelse af den usynlige klæbende klæbemiddelopbygning forhindrer materialet i at klæbe til gummioverfladerne, hvilket eliminerer en primær årsag til sammenfiltring af vognen.
Kan en palle, der er for let, forårsage en systemfejl?
Ja. Hvis en belastning er for let, og maskinens spænding er indstillet for højt, vil rotationskraften trække letvægtsproduktet direkte af pallebunden. Dette filtrer øjeblikkeligt plastikken inde i vognenheden eller trækker den ind i mellemrummet under platformen.
Hvad gør spændingsopsamlingsenheden, og hvorfor giver den problemer?
Denne komponent bruger en danserarm og fjedre til at håndtere overskydende slæk under indpakningscyklussen. Den justerer konstant for den variable afstand, når den pakker de skarpe hjørner af en firkantet palle. Hvis fjedrene bliver trætte eller lejerne sætter sig fast, kan den ikke klare det pludselige slap, hvilket fører til en øjeblikkelig mekanisk fejl og vævsbrud.
Hvorfor bliver mit materiale ved med at gå i stykker i bunden af pallen?
Brud lokaliseret i bunden af lasten er typisk forårsaget af mekanisk interferens. Almindelige syndere omfatter en takket træpallekant, der skærer filmen i skiver, vildfarent snavs, der er kilet inde i bundfrirummet, eller vognens nedre grænse-sensor er programmeret for lavt, hvilket får plastikken til at trække på stålrammen.
Vil en opgradering af mit emballagemateriale forhindre mit udstyr i at fejle?
I mange tilfælde, ja. Billige eller forkerte målere kan ikke klare de højhastigheds, aggressive forstrækningsmekanismer, der bruges af automatiserede indpakninger. Skift til et højtydende produkt i maskinkvalitet, der er tilpasset dit udstyrs specifikke strækforhold, vil øjeblikkeligt reducere rivning.
Hvorfor rives strækfilmen specifikt i pallens hjørner?
Hjørner repræsenterer den maksimale afstand fra vognen under rotation, hvilket skaber alvorlige, øjeblikkelige spændingsspidser. Hvis din film mangler tilstrækkelig punkteringsmodstand, eller hvis maskinens spændingskontrol for hjørnekompensation ikke reagerer, vil de skarpe kanter af belastningen skære sig lige igennem den strakte bane.
Hvordan justerer jeg spændingen på en stretch wrap-maskine?
På moderne maskiner justeres spændingen digitalt via PLC-berøringsskærmens interface, normalt mærket som 'Wrap Force' eller 'Film Tension.' På ældre, halvautomatiske modeller kan det kræve manuel justering af en mekanisk skive eller fjeder på slæden. Foretag altid trinvise justeringer og kør en testcyklus for at sikre, at belastningen er sikker uden at knuse produktet.


