In hochvolumigen Lager- und Verpackungsumgebungen ist ein Die automatische Stretchfolienmaschine dient als Kernmotor des End-of-Line-Versandprozesses. Es stellt sicher, dass Paletten sicher gebunden sind und Produkte vor Transportschäden geschützt sind. Wenn diese Anlage plötzlich stoppt, kommt die gesamte Produktionslinie zum Stillstand. Eines der frustrierendsten Probleme, mit denen Lagerbetreiber konfrontiert sind, ist ein plötzlicher Filmriss oder ein Verheddern des Schlittens.
Als Anlagentechniker, der jahrelang in Lagerhallen mit der Fehlerbehebung genau dieser Systeme beschäftigt ist, kann ich Ihnen sagen, dass Maschinen nicht einfach zufällig ausfallen. Jede gerissene Bahn und jede verhedderte Walze hat eine eindeutige mechanische oder betriebliche Ursache. Dieser Leitfaden beseitigt das Rätselraten. Wir werden die empirischen Gründe für den Stillstand von Verpackungslinien untersuchen, von mechanischen Schwachstellen bis hin zu suboptimalen Materialauswahlen. Ganz gleich, ob Sie gerade mit einem aktiven Fehler konfrontiert sind oder Ihre vorbeugenden Wartungsprotokolle optimieren möchten: Dies sind die umsetzbaren Erkenntnisse, die Sie benötigen, um Ihre Produktionslinie am Laufen zu halten.
Wichtige Erkenntnisse für Leitungsbetreiber
- Die Chemie der Folie ist wichtig: Die Verwendung einer falschen Stärke oder eines minderwertigen Kunststoffs ist ein Hauptauslöser für das Reißen.
- Mechanische Fehlausrichtungen: Abweichungen im Zusammenhang mit den Tänzerarmen der Spannungsregelung, klebrigen Vordehnrollen oder einer ungleichmäßig rotierenden Plattform führen zu sofortigen Systemfehlern.
- Einfädelgeometrie: Durch das Umgehen einer einzelnen Umlenkrolle beim Einfädeln wird das Material über seine Elastizitätsgrenze hinaus gedrückt.
- Proaktive Wartung: Geplante Reinigung und präzise Kalibrierung des fotoelektrischen Sensors sind Ihr bester Schutz vor unerwarteten Ausfallzeiten.
- Strategische Modernisierungen: Anhaltende Ausfälle weisen häufig auf veraltete Maschinen hin. Moderne Anlagen erfordern intelligente SPS-Steuerungen und hohe Vorreckfähigkeiten, um die heutigen nachhaltigen Folien verarbeiten zu können.
Die wahren Kosten eines Verpackungsfehlers in Ihrer Anlage
Die betrieblichen Folgen eines plötzlichen Stillstands reichen weit über eine vorübergehende Pause im Wickelzyklus hinaus. In Fulfillment-Zentren mit hohem Volumen sind diese Maschinen das letzte Tor vor der Umsatzrealisierung.
Eine Single Ein Filmstau stellt einen unmittelbaren Engpass dar. Vorgelagerte Förderer schalten sich sofort zurück. Gabelstaplerfahrer werden in Leerlaufzeiten gezwungen. Dieser Kaskadeneffekt führt zu verzögerten Versandplänen und beeinträchtigten Lieferkettenkennzahlen. Feldanalysen zeigen regelmäßig, dass ein kurzer zehnminütiger Stillstand an der Verpackungsanlage aufgrund der daraus resultierenden Verkehrsstaus die Versandpläne um bis zu eine Stunde verzögern kann.
Darüber hinaus gibt es versteckte, zusätzliche Kosten durch Arbeits- und Materialverschwendung. Stellen Sie sich einen Wartungstechniker vor, der die Maschine verriegelt und mit einem gehärteten Plastikkokon ringt, der fest um die Wagenrollen gewickelt ist. Dieses überdehnte Material ist völlig unwiederbringlich. Über ein Geschäftsquartal hinweg wirken sich die kumulierten Kosten für weggeworfene Verpackungen und umgeleitete Arbeitsstunden erheblich negativ auf Ihr Geschäftsergebnis aus.
Maximieren Die Betriebszeit ist die grundlegende Kennzahl für die Rentabilität bei der automatisierten Verpackung. Häufige Ausfälle beeinträchtigen die Gesamtanlageneffektivität. Eine verminderte OEE bedeutet, dass sich die anfänglichen Investitionsausgaben für die Maschinen viel länger amortisieren.
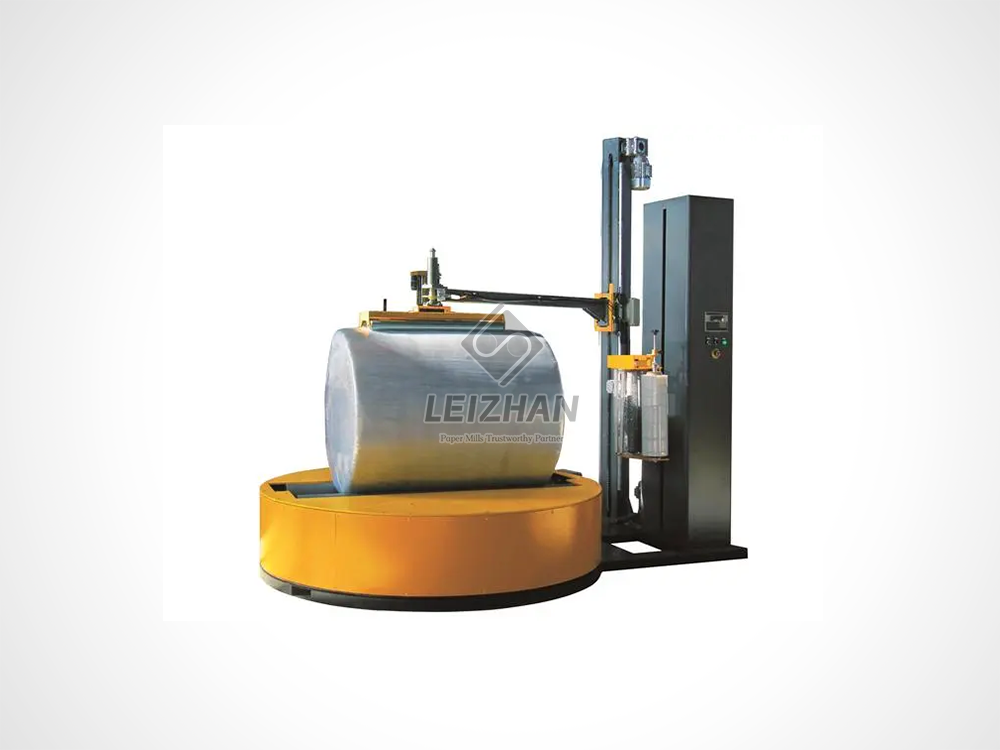
Die wichtigsten mechanischen Gründe für den Ausfall Ihrer Ausrüstung
Bedienerfehler sind zwar ein leichter Sündenbock, doch die Ursache für wiederholte Ausfälle liegt meist in der mechanischen Integrität der Ausrüstung. Ein automatisiertes Verpackungssystem basiert auf einer komplexen Synchronisierung beweglicher Teile, Kraftmessdosen und Spannvorrichtungen. Wenn eine Komponente nicht richtig ausgerichtet ist, wird die Physik des Wickelzyklus beeinträchtigt.
Schauen wir uns die Spannungssammeleinheit an. Der Der Akkumulator ist eine wichtige mechanische Komponente, die den Folienvorschub während des dynamischen Verpackungsprozesses steuert. Wenn sich eine quadratische Palette dreht, schwankt der Bedarf an Kunststoff stark zwischen den scharfen Ecken und den flachen Seiten. Wenn der Tänzerarm aufgrund verschlissener Lager oder einer defekten Zugfeder träge wird, kann er diesen Spielraum einfach nicht bewältigen. Der resultierende Schleudertrauma-Effekt reißt das Netz entweder sofort ein oder wickelt es um den Wagen.
Auch Freigabeprobleme richten verheerende Folgen an. Richtige Kalibrierung des Der Drehtischspalt – der physische Raum zwischen der rotierenden Plattform und der stationären Basis – ist nicht verhandelbar. Ist dieser Abstand zu groß, werden lose Kunststoffreste untergesaugt. In Lagerhallen wimmelt es von Abfällen wie Holzsplittern. Wenn sich in diesem Spalt Schmutz ansammelt, kommt es zu einer mechanischen Bindung. Der Kunststoff schleift gegen das Hindernis und verursacht Mikrorisse, die sich schnell zu vollständigen Brüchen ausweiten.
Überprüfen Sie abschließend Ihre Vordehnwalzen. Handelsübliche Stretchfolien enthalten Klebrigmacher, das sind Klebemittel, die dafür sorgen, dass die Schichten aneinander haften. Über Tausende von Zyklen bilden sich diese klebrigen Rückstände auf den Gummioberflächen. Diese unsichtbare Ansammlung verändert den Reibungskoeffizienten und erzeugt einen ungleichmäßigen Oberflächendurchmesser. Die Bahn dehnt sich ungleichmäßig, was zu Kantenbrüchen führt, die unter Belastung abbrechen.
Materialkompatibilität und sich entwickelnde Branchentrends
Selbst eine perfekt kalibrierte Maschine gerät ins Stocken, wenn sie mit inkompatiblen Materialien beschickt wird. Das Zusammenspiel zwischen Ihrem mechanischen Schlitten und der Polymerchemie bestimmt den Erfolg.
Wir erleben derzeit in der gesamten Logistikbranche einen massiven Wandel hin zur Nachhaltigkeit. Lagerhäuser stellen energisch auf ultradünne Nanoschicht-Stretchfolien um, um den Kunststoffverbrauch zu reduzieren und ihren CO2-Fußabdruck zu verbessern. Allerdings sind diese hochentwickelten, dünneren Folien äußerst unnachgiebig. Sie erfordern eine äußerst präzise Spannungsregelung, die mit veralteten Maschinen einfach nicht möglich ist. Der Versuch, moderne, umweltfreundliche Filme auf zehn Jahre alten Geräten abzuspielen, führt in der Regel zu ständigen Schnappschüssen und einer Lähmung des Arbeitsablaufs.
Jede Filmrolle besitzt eine maximale Elastizitätsgrenze. Eine schwerwiegende Fehlanpassung tritt auf, wenn Bediener versuchen, eine Standardfolie mit einer Ergiebigkeit von 150 Prozent durch einen Schlitten zu schieben, der auf eine Vordehnung von 250 Prozent ausgelegt ist. Die mechanischen Kräfte übersteigen die Zugfestigkeit des Polymers und brechen die molekulare Struktur innerhalb der Baugruppe. Wenn eine Rolle außerdem vor dem Laden auf den Betonboden fällt, dienen die gequetschten Kanten als Ausgangspunkt für Risse, wenn sie durch die Hochspannungsrollen laufen.
Bedienerfehler, die den Wickelzyklus beeinträchtigen
Die Automatisierung reduziert die körperliche Arbeit, erfordert jedoch unbedingt eine kompetente menschliche Aufsicht. Die Interaktion des Bedieners bleibt eine häufige Fehlerquelle.
Der Schlitten ist ein Labyrinth aus Gummi- und Stahlrollen. Nicht umsonst stellen Hersteller spezielle Routing-Diagramme zur Verfügung. Wenn ein Bediener in Eile ist und eine einzelne Umlenkrolle umgeht, versagt die gesamte mechanische Geometrie. Die Maschine verliert ihre Fähigkeit, den Durchhang zu überwachen, was zu einem massiven Kabelgewirr führt.
Ein weiteres häufiges Problem ist die falsche Platzierung der Ladung. Beim Rotationswickeln muss die Ladung relativ zentralisiert sein. Wenn Gabelstaplerfahrer Paletten außermittig platzieren, entsteht eine exzentrische Drehung. Dieses ungleichmäßige Drehen erzeugt starke Spannungsspitzen, wenn der Abstand zwischen der Last und dem Wagen schwankt. Gezackte Palettenecken verschlimmern dies noch, da sie wie Klingen gegen das straff gezogene Netz wirken.
Matrix zur technischen Fehlerbehebung
Um Wartungsteams dabei zu helfen, Probleme schneller zu diagnostizieren, habe ich diese Kurzreferenz-Fehlerbehebungsmatrix basierend auf realen Bodendaten zusammengestellt.
| Symptom auf dem Boden, |
wahrscheinliche Ursache. |
Behebung/Maßnahme durch einen Techniker erforderlich |
| Die Folie rastet sauber an den Ecken der Palette ein |
Schwergängiger Tänzerarm oder zu hohe Spannungseinstellung |
Speicherfedern prüfen; Reduzieren Sie die SPS-Spannungsparameter für den Eckenausgleich. |
| Die Folie schmiegt sich eng um die Wagenrollen |
Ansammlung von Klebrigmacher auf Gummiwalzen |
Maschine aussperren; Reinigen Sie die Walzen mit 99 %igem Isopropylalkohol; Verwenden Sie keine Klingen. |
| Die Bahn reißt ständig am unteren Ende der Ladung |
Schmutz im Drehtischspalt oder gezackter Palettenboden |
Vakuum-Basisabstand; Passen Sie den fotoelektrischen Sensor für die Untergrenze des Schlittens an. |
| Kontinuierliche Mikrorisse entlang der Filmkante |
Heruntergefallene/beschädigte Folienrolle oder falsches Einfädeln |
Ersetzen Sie die Vorratsrolle. Überprüfen Sie die Routing-Geometrie anhand des Herstellerschemas. |
Schritt-für-Schritt-Anleitung: Sichere Lösung eines Wagenverhedders
Wenn eine schwere Verwicklung auftritt, bestimmen Geschwindigkeit und Sicherheit Ihrer Reaktion die Gesamtauswirkung auf den Durchsatz. Unsachgemäße Reinigungstechniken zerstören teure Komponenten dauerhaft.
Zuerst abschalten und sperren. Sicherheit hat absolute Priorität. Greifen Sie niemals in eine unter Spannung stehende Schlittenbaugruppe. Betätigen Sie den Not-Aus-Schalter und befolgen Sie strikt die standardmäßigen Lockout/Tagout-Verfahren, um Quetschgefahren zu vermeiden.
Als nächstes schneiden Sie den Kunststoff vorsichtig ab. Wenn sich das Material mehrfach um die Vorreckwalzen wickelt, bildet es eine dichte Hülle. Sie müssen ein spezielles, geschütztes Schneidwerkzeug verwenden. Wenn Sie die empfindliche Gummioberfläche der Walzen mit einem Allzweckmesser mit offener Klinge anritzen, werden diese dauerhaft zerstört. Schneiden Sie parallel zur Walzenachse und ziehen Sie die Schichten methodisch ab.
Bevor Sie die Stromversorgung wiederherstellen, prüfen Sie die Ursache. Überprüfen Sie den Bodenabstand auf eingeklemmte Splitter. Stellen Sie sicher, dass sich die Tänzerstangen frei und ohne mechanische Blockierung bewegen. Sobald dies erledigt ist, fädeln Sie die Bahn gemäß der Abbildung erneut ein und führen Sie einen manuellen Testzyklus mit langsamer Geschwindigkeit durch, um die Spannungsstabilität zu überprüfen.
Umsetzbarer Auswahlleitfaden: Wissen, wann ein Upgrade erforderlich ist
Sich auf reaktive Reparaturen zu verlassen, ist eine verlustbringende Strategie. Dokumentieren Sie die Häufigkeit von Ausfällen und die damit verbundenen Arbeitskosten. Wenn die ständige Fehlerbehebung den amortisierten Preis eines neuen Systems übersteigt, ist ein Austausch wirtschaftlich gerechtfertigt. Doch worauf sollte man bei einer modernen Maschine achten?
Um einen höheren Durchsatz zu bewältigen, ohne Ihre Linie zu überlasten, ist ein Upgrade auf intelligente Systeme unerlässlich. Basierend auf aktuellen Industriestandards sollte ein robuster Ersatz bestimmte Leistungsparameter aufweisen. Beispielsweise nutzen hochwertige Systeme – wie die von Leizhan Paper Tech entwickelten – fortschrittliche SPS-Steuerungen, um die Spannung dynamisch zu steuern.
Achten Sie bei der Bewertung neuer Geräte auf einen angetriebenen Vordehnwagen, der eine Dehnung von 250 bis 300 Prozent ermöglicht. Dies reduziert den Folienverbrauch drastisch und kommt modernen Nanofolien entgegen. Der Drehteller sollte über eine hohe Tragfähigkeit von typischerweise etwa 2.000 kg und einen Durchmesser von mindestens 1.500 mm verfügen, um Standard-Industriepaletten ohne Überhang handhaben zu können. Bestehen Sie außerdem auf einer automatischen Lasthöhenerkennung über präzise Lichtschranken. Diese Spezifikationen verlagern Ihren Betrieb von der reaktiven Fehlerbehebung auf eine zuverlässige Hochgeschwindigkeitsproduktion.
Abschluss
Automatisierte Verpackungssysteme sollen Ihren Verpackungsprozess schneller und sicherer machen. Durch wiederkehrende Pannen werden sie jedoch schnell zu einer Quelle großer Frustration. Indem Sie die Physik des Spannungsspeichers verstehen, die Vordehnwalzen sauber halten und die Chemie Ihrer Folie an die Fähigkeiten Ihrer Maschine anpassen, können Sie unerwartete Ausfallzeiten drastisch reduzieren.
Kontinuierliche Betriebssicherheit erfordert proaktive technische Sorgfalt. Wenn Ihre aktuelle Ausrüstung ständig nicht mehr mit den Produktionsanforderungen oder neueren Filmtypen Schritt halten kann, ist es an der Zeit, Ihre Hardware zu bewerten. Ich empfehle dringend, die technischen Spezifikationen Ihrer aktuellen Produktlinie zu überprüfen und nach Hochleistungs-Upgrades zu suchen. Für robuste, SPS-gesteuerte Lösungen, die den modernen Industrieanforderungen gerecht werden, erkunden Sie die Ausrüstungsoptionen bei Leizhan Paper Tech, um Ihr Geschäftsergebnis zu schützen und den Betrieb Ihrer Anlage mit Spitzenleistung aufrechtzuerhalten.
FAQ
Wie oft sollte ich die Rollen meiner Verpackungsausrüstung reinigen, um ein Reißen zu verhindern?
Zu den Best Practices der Branche gehört, dass die Vordehnwalzen mindestens einmal im Monat gereinigt werden müssen. Wenn Sie einen Mehrschichtbetrieb mit hohem Volumen betreiben, ist eine zweiwöchentliche Reinigung erforderlich. Durch das Entfernen der unsichtbaren, klebrigen Kleberansammlungen wird verhindert, dass das Material an den Gummioberflächen haftet, wodurch eine Hauptursache für Verwicklungen des Schlittens beseitigt wird.
Kann eine zu leichte Palette einen Systemfehler verursachen?
Ja. Wenn die Ladung zu leicht ist und die Spannung der Maschine zu hoch eingestellt ist, wird das leichte Produkt durch die Rotationskraft direkt vom Palettenboden gezogen. Dadurch verheddert sich der Kunststoff innerhalb der Schlittenbaugruppe sofort oder zieht ihn in den Spalt unter der Plattform.
Was macht die Spannungssammeleinheit und warum verursacht sie Probleme?
Diese Komponente verwendet einen Tänzerarm und Federn, um überschüssiges Spiel während des Wickelzyklus zu bewältigen. Es passt sich ständig dem variablen Abstand an, wenn die scharfen Ecken einer quadratischen Palette umwickelt werden. Wenn die Federn ermüden oder die Lager festfressen, kann das plötzliche Durchhängen nicht mehr bewältigt werden, was zu einem sofortigen mechanischen Defekt und einem Bahnriss führt.
Warum bricht mein Material ständig am Boden der Palette?
Lokalisierte Brüche an der Unterseite der Ladung werden typischerweise durch mechanische Einwirkungen verursacht. Zu den häufigsten Schuldigen zählen eine gezackte Kante der Holzpalette, die die Folie zerschneidet, herumliegender Schmutz, der sich im Bodenfreiraum verklemmt, oder ein zu niedrig programmierter Schlitten-Untergrenzensensor, der dazu führt, dass der Kunststoff am Stahlrahmen schleift.
Verhindert die Aufrüstung meiner Verpackungsmaterialien, dass meine Geräte ausfallen?
In vielen Fällen ja. Billige oder falsche Messgeräte können die schnellen, aggressiven Vordehnungsmechanismen automatisierter Verpackungsmaschinen nicht bewältigen. Durch den Wechsel zu einem Hochleistungsprodukt in Maschinenqualität, das auf das spezifische Dehnungsverhältnis Ihrer Ausrüstung abgestimmt ist, wird das Reißen sofort reduziert.
Warum reißt die Stretchfolie gerade an den Ecken der Palette?
Ecken stellen den maximalen Abstand vom Schlitten während der Drehung dar und erzeugen starke, sofortige Spannungsspitzen. Wenn Ihre Folie nicht ausreichend durchstoßfest ist oder wenn die Eckenkompensations-Spannungssteuerung Ihrer Maschine nicht reagiert, schneiden die scharfen Kanten der Ladung die gedehnte Bahn direkt durch.
Wie stelle ich die Spannung einer Stretchfolienmaschine ein?
Bei modernen Maschinen wird die Spannung digital über die SPS-Touchscreen-Schnittstelle eingestellt, normalerweise mit „Wickelkraft“ oder „Filmspannung“ gekennzeichnet. Bei älteren, halbautomatischen Modellen muss möglicherweise manuell ein mechanisches Einstellrad oder eine Feder am Schlitten eingestellt werden. Nehmen Sie immer schrittweise Anpassungen vor und führen Sie einen Testzyklus durch, um sicherzustellen, dass die Ladung sicher ist, ohne das Produkt zu zerdrücken.


