Nagy volumenű raktározási és csomagolási környezetekben an automata sztreccscsomagoló gép a sorvégi szállítási folyamat központi motorjaként szolgál. Biztosítja a raklapok biztonságos rögzítését, és a termékek védve vannak a szállítási sérülésektől. Amikor ez a berendezés hirtelen leáll, az egész gyártósor leáll a köszörülés. Az egyik legfrusztrálóbb probléma, amellyel a raktárüzemeltetők szembesülnek, a film hirtelen szakadása vagy a kocsi összegabalyodása.
Berendezésmérnökként, aki éveket töltött a raktárban a pontos rendszerek hibaelhárításával, elmondhatom, hogy a gépek nem csak véletlenszerűen hibáznak meg. Minden elpattant szalagnak és összegabalyodott görgőnek egyértelmű mechanikai vagy működési oka van. Ez az útmutató kiküszöböli a találgatásokat. Megvizsgáljuk a csomagolósorok leállásainak empirikus okait, a mechanikai sérülékenységtől a nem optimális anyagválasztásig. Akár egy aktív hibát bámul a padlón, akár optimalizálni szeretné a megelőző karbantartási protokollokat, ezekre a gyakorlati betekintésekre van szüksége, hogy mozgásban tartsa a vonalat.
Kulcsfontosságú információk a vonalüzemeltetők számára
- A fólia kémiája számít: A
- Mechanikai eltérések: A feszültségszabályozó tánckarok, ragadós előfeszítő görgők vagy egyenetlen forgó platform eltérései azonnali rendszerhibákat váltanak ki.
- Menetelési geometria: Egyetlen feszítőgörgő megkerülése menet közben az anyagot a rugalmassági határa fölé tolja.
- Proaktív karbantartás: Az ütemezett tisztítás és a precíz fotoelektromos érzékelő kalibrálás a legjobb védekezés a váratlan leállások ellen.
- Stratégiai frissítések: A tartós hibák gyakran elavult gépekre utalnak. A modern létesítmények intelligens PLC-vezérlést és magas előfeszítési képességet igényelnek a mai fenntartható fóliák kezeléséhez.
A csomagolás hibájának valós ára az Ön létesítményében
A hirtelen leállásból származó működési kiesés messze túlmutat a tekercselési ciklus pillanatnyi szünetén. A nagy volumenű teljesítési központokban ez a gépezet jelenti a végső átjárót a bevétel realizálása előtt.
Egy szingli filmlekvár azonnali szűk keresztmetszetként hat. A felfelé irányuló szállítószalagok azonnal visszaállnak. A targoncakezelők üresjáratra kényszerülnek. Ez a lépcsőzetes hatás késleltetett szállítási ütemezéshez és az ellátási lánc mutatóinak veszélyeztetéséhez vezet. A terepi elemzések rutinszerűen azt mutatják, hogy egy rövid, tízperces leállás a csomagolónál akár egy órával is késleltetheti a kiszállítási ütemtervet az ebből eredő forgalmi torlódások miatt.
Ezen túlmenően a munka- és anyaghulladék rejtett, összetett költséggel jár. Képzeljen el egy karbantartó technológiát, amely lezárja a gépet, és egy edzett műanyag gubóval küzd, amely szorosan a kocsi görgői köré tekeredett. Ez a túlfeszített anyag teljesen helyrehozhatatlan. Egy pénzügyi negyedév során a kiselejtezett csomagolás és az eltérített munkaórák halmozott költsége súlyosan károsítja az eredményt.
Maximalizálás Az üzemidő az automatizált csomagolás jövedelmezőségének alapvető mérőszáma. A gyakori meghibásodások rontják a berendezés általános hatékonyságát. A leromlott OEE azt jelenti, hogy a gépre fordított kezdeti tőkekiadás sokkal tovább tart amortizálódása.
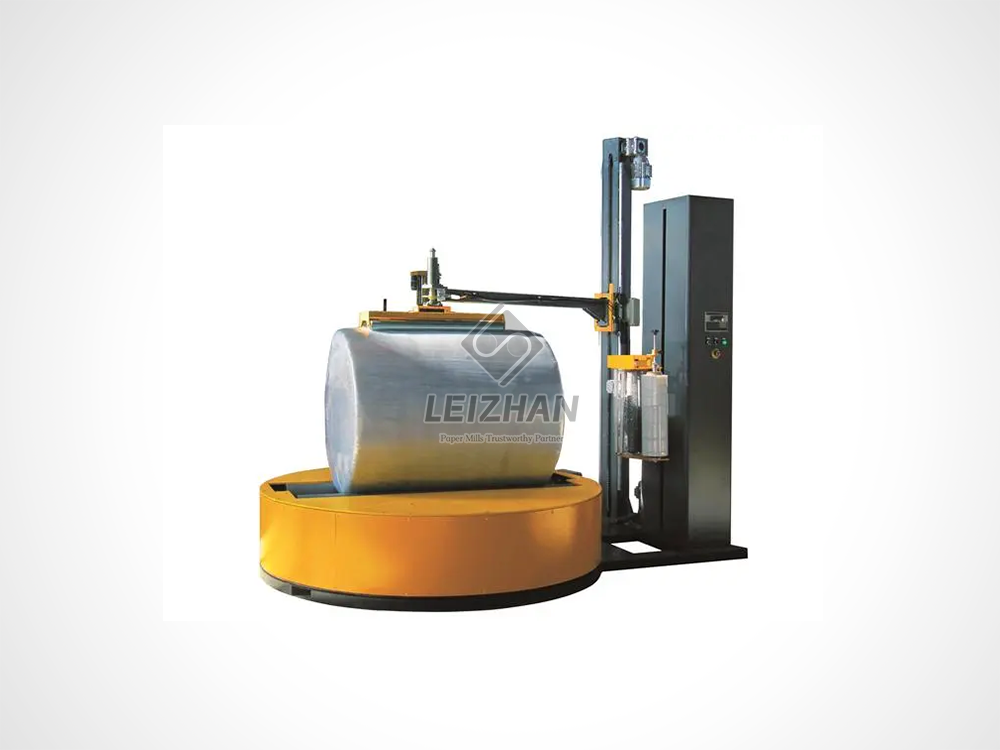
A legfontosabb mechanikai okok, amelyek miatt a berendezés meghibásodik
Míg a kezelői hiba könnyű bűnbak, az ismétlődő meghibásodások kiváltó oka általában a berendezés mechanikai épségében rejlik. Az automatizált csomagolórendszer a mozgó alkatrészek, mérőcellák és feszítőeszközök komplex szinkronizálásán alapul. Ha az egyik alkatrész kiesik a beállításból, a tekercselési ciklus fizikája veszélybe kerül.
Nézzük a feszültséggyűjtő egységet. A Az akkumulátor egy kritikus mechanikai alkatrész, amelyet a filmadagolás kezelésére terveztek a dinamikus csomagolási folyamat során. Ahogy egy négyzet alakú raklap forog, a műanyag iránti kereslet hevesen ingadoz
Az elszámolási problémák is pusztítást okoznak. A megfelelő kalibrálás a A lemezjátszó rés – a forgó platform és az álló alap közötti fizikai tér – nem alku tárgya. Ha ez a hézag túl széles, laza műanyag farok szívódik be alatta. A raktári környezet tele van törmelékkel, például faszilánkkal. Amikor törmelék halmozódik fel ebben a résben, az mechanikai kötést hoz létre. A műanyag húzza az akadályt, mikro-szakadásokat okozva, amelyek gyorsan teljes törésekké terjednek.
Végül ellenőrizze az előfeszítő görgőket. A kereskedelemben kapható sztreccsfóliák ragadós anyagokat tartalmaznak, amelyek olyan ragasztóanyagok, amelyek elősegítik a rétegek összetapadását. Ez a ragacsos maradék több ezer ciklus alatt rakódik le a gumi felületeken. Ez a láthatatlan felhalmozódás megváltoztatja a súrlódási együtthatót és egyenetlen felületi átmérőt hoz létre. A szövedék egyenetlenül nyúlik, ami széltörésekhez vezet, amelyek terhelés hatására bepattannak.
Anyagkompatibilitás és fejlődő iparági trendek
Még egy tökéletesen kalibrált gép is akadozik, ha nem kompatibilis anyagokkal táplálják. A mechanikus kocsi és a polimer kémia közötti kölcsönhatás diktálja a sikert.
Jelenleg a logisztikai ágazatban a fenntarthatóság irányába történő hatalmas elmozdulást látunk. A raktárak agresszíven térnek át ultravékony, nanorétegű sztreccs fóliákra, hogy csökkentsék a műanyagfogyasztást és csökkentsék szénlábnyomukat. Ezek a magasan megtervezett, vékonyabb filmek azonban rendkívül könyörtelenek. Hiperprecíz feszültségszabályozást igényelnek, amit az öregedő gépek egyszerűen nem tudnak biztosítani. Ha modern, környezetbarát filmeket próbálnak lefuttatni tíz éves berendezéseken, az általában folyamatos csattanáshoz és munkafolyamat-bénuláshoz vezet.
Minden filmtekercs rendelkezik egy maximális rugalmassági határral. Súlyos eltérés akkor fordul elő, amikor a kezelő egy szabványos 150 százalékos hozamú fóliát próbál átnyomni egy 250 százalékos előfeszítésre alkalmas kocsin. A mechanikai erők meghaladják a polimer szakítószilárdságát, megtörve az összeállításon belüli molekulaszerkezetet. Ezen túlmenően, ha egy tekercset leejtenek a betonpadlóra a berakodás előtt, a zúzódásos élek kiindulási pontként szolgálnak a szakadásokhoz, amikor áthaladnak a nagy feszültségű hengereken.
Kezelői hibák, amelyek veszélyeztetik a tekercselési ciklust
Az automatizálás csökkenti a fizikai munkát, de feltétlenül szakképzett emberi felügyeletet igényel. A kezelői interakció továbbra is gyakori hibaforrás.
A kocsi gumi- és acélgörgők labirintusa. A gyártók bizonyos okokból konkrét útválasztási diagramokat biztosítanak. Ha a kezelő rohan, és megkerül egyetlen üresjárati görgőt, akkor a teljes mechanikai geometria meghibásodik. A gép elveszti a lazaság figyelésének képességét, ami hatalmas gubancságot garantál.
Egy másik gyakori probléma a rakomány nem megfelelő elhelyezése. A rotációs tekercselés megköveteli, hogy a rakomány viszonylag központosítva legyen. Amikor a targoncakezelők a raklapokat a középponttól eltérően helyezik el, az excentrikus forgást hoz létre. Ez az egyenetlen pörgés súlyos feszültségcsúcsokat generál, mivel a rakomány és a kocsi közötti távolság ingadozik. A szaggatott raklapsarkok ezt súlyosbítják, és pengékként hatnak a szorosan meghúzott szalagra.
Mérnöki hibaelhárítási mátrix
Annak érdekében, hogy a karbantartó csapatok gyorsabban diagnosztizálhassák a problémákat, összeállítottam ezt a gyorsreferencia-hibaelhárítási mátrixot a valós padlóadatok alapján.
| Tünet a padlón |
Valószínű kiváltó ok |
Mérnök javítása/intézkedése szükséges |
| A fólia tisztán kattan a raklap sarkainál |
Lanya táncos kar vagy túlzott feszültség beállítás |
Vizsgálja meg az akkumulátorrugókat; csökkentse a PLC feszítési paramétereit a sarokkompenzációhoz. |
| A fólia szorosan körbeveszi a kocsigörgőket |
Tapadóanyag felhalmozódása a gumihengereken |
Zárja le a gépet; tisztítsa meg a görgőket 99%-os izopropil-alkohollal; ne használjon pengét. |
| A háló folyamatosan szakad a terhelés alján |
Törmelék a forgótányér résében vagy szaggatott raklapalap |
Vákuumos alaphézag; állítsa be a kocsi alsó határértékének fotoelektromos érzékelőjét. |
| Folyamatos mikroszakadások a film szélén |
Leesett/sérült filmtekercs vagy helytelen befűzés |
Cserélje ki az ellátó tekercset; ellenőrizze az útválasztási geometriát a gyártó kapcsolási rajza alapján. |
Útmutató lépésről lépésre: A kocsi gubancának biztonságos megoldása
Súlyos gubanc esetén a reakció sebessége és biztonsága határozza meg az átviteli teljesítményre gyakorolt teljes hatást. A nem megfelelő tisztítási technikák végleg tönkreteszik a drága alkatrészeket.
Először is kapcsolja ki és zárja ki. A biztonság abszolút prioritás. Soha ne nyúljon feszültség alatt álló kocsiszerelvénybe. Kapcsolja be a vészleállítót, és szigorúan kövesse a szabványos lezárási/kijelölési eljárásokat a becsípődés veszélyének kiküszöbölése érdekében.
Ezután óvatosan vágja le a műanyagot. Amikor az anyag többször körbetekered az előfeszítő görgőket, sűrű héjat képez. Speciális, árnyékolt vágószerszámot kell használnia. Ha a görgők finom gumifelületét nyitott pengéjű haszonkéssel dörzsöljük, az végleg tönkreteszi azokat. Vágja párhuzamosan a henger tengelyével, és módszeresen húzza le a rétegeket.
Az áramellátás visszaállítása előtt ellenőrizze a kiváltó okokat. Ellenőrizze az alaphézagot, hogy nincsenek-e beékelődött szilánkok. Ellenőrizze, hogy a táncrudak szabadon mozognak-e mechanikus rögzítés nélkül. A kitisztítás után fűzze be újra a szalagot a diagramnak megfelelően, és hajtson végre egy manuális, lassú sebességű tesztciklust a feszítés stabilitásának ellenőrzésére.
Működőképes kiválasztási útmutató: Tudni, mikor kell frissíteni
A reaktív javításokra hagyatkozni vesztes stratégia. Dokumentálja a leállások gyakoriságát és a kapcsolódó munkaerőköltségeket. Ha a folyamatos hibaelhárítás meghaladja egy új rendszer amortizált árát, a csere gazdaságilag indokolt. De mire kell figyelni egy modern gépben?
Az intelligens rendszerekre való frissítés elengedhetetlen a nagyobb áteresztőképesség kezeléséhez anélkül, hogy túlterhelné a vonalat. A jelenlegi ipari szabványok alapján egy robusztus csereeszköznek meghatározott teljesítményparaméterekkel kell rendelkeznie. Például a kiváló minőségű rendszerek – mint például a Leizhan Paper Tech által tervezettek – fejlett PLC-vezérlőket használnak a feszültség dinamikus kezelésére.
Az új berendezések értékelésekor keressen egy 250–300 százalékos megnyúlásra képes, motoros előfeszített kocsit. Ez drasztikusan csökkenti a filmfogyasztást, és megfelel a modern nanofilmeknek. A forgótányér nagy teherbírású, jellemzően 2000 kg körüli teherbírású, legalább 1500 mm átmérőjű legyen, hogy kinyúlás nélkül kezelje a szabványos ipari raklapokat. Ezenkívül ragaszkodjon az automatikus rakománymagasság-érzékeléshez precíz fotoelektromos érzékelőkkel. Ezek a specifikációk a reaktív hibaelhárításról a megbízható, nagy sebességű gyártásra helyezik át a műveletet.
Következtetés
Az automatizált csomagolórendszereket úgy tervezték, hogy gyorsabbá és biztonságosabbá tegyék a csomagolási folyamatot. Az ismétlődő meghibásodások azonban gyorsan mélységes frusztráció forrásává teszik őket. A feszítőakkumulátor fizikájának megértésével, tiszta előfeszítő görgők karbantartásával és a fólia kémiájának a gépe képességeihez igazításával drasztikusan csökkentheti a váratlan állásidőt.
A folyamatos működési megbízhatóság proaktív mérnöki gondoskodást igényel. Ha jelenlegi berendezése folyamatosan nem képes lépést tartani a gyártási igényekkel vagy az újabb fóliatípusokkal, ideje kiértékelni a hardvert. Erősen ajánlom, hogy tekintse át a jelenlegi vonal műszaki jellemzőit, és fedezze fel a nagy teljesítményű frissítéseket. A modern ipari igényeknek megfelelő, robusztus, PLC-vezérelt megoldások érdekében fedezze fel a Leizhan Paper Tech berendezési lehetőségeit, hogy megvédje az eredményt, és biztosítsa a létesítmény csúcsteljesítményű működését.
GYIK
Milyen gyakran kell tisztítani a csomagolóberendezésem görgőit a szakadás elkerülése érdekében?
Az iparág legjobb gyakorlata megköveteli az előfeszítő görgők tisztítását havonta legalább egyszer. Ha nagy mennyiségű, több műszakos műveletet végez, kéthetente takarítás szükséges. A láthatatlan ragasztóanyag-lerakódás eltávolítása megakadályozza, hogy az anyag hozzátapadjon a gumi felületekhez, így kiküszöbölhető a kocsi összegabalyodásának elsődleges oka.
Okozhat-e rendszerhibát egy túl könnyű raklap?
Igen. Ha a rakomány túlságosan könnyű, és a gép feszültsége túl magasra van állítva, a forgási erő közvetlenül lehúzza a könnyű terméket a raklap alapjáról. Ez azonnal összekuszálja a műanyagot a kocsiszerkezetben, vagy behúzza a platform alatti hézagba.
Mit csinál a feszültséggyűjtő egység, és miért okoz problémákat?
Ez az alkatrész táncolókart és rugókat használ a túlzott lazaság kezelésére a tekercselési ciklus során. Folyamatosan alkalmazkodik a változó távolsághoz, amikor egy négyzet alakú raklap éles sarkait becsomagolja. Ha a rugók elfáradnak vagy a csapágyak beszorulnak, nem tudja kezelni a hirtelen kilazulást, ami azonnali mechanikai hibához és szalagtöréshez vezet.
Miért törik folyamatosan az anyagom a raklap alján?
A terhelés alján lokalizált töréseket jellemzően mechanikai beavatkozás okozza. A gyakori bűnösök közé tartozik a fából készült raklap szaggatott éle, amely felvágja a fóliát, a kóbor törmelék beékelődött az alap hézagterébe, vagy a kocsi alsó határérték-érzékelője túl alacsonyra van programozva, ami miatt a műanyag az acélvázon húzódik.
A csomagolóanyagom korszerűsítése megakadályozza a berendezés meghibásodását?
Sok esetben igen. Az olcsó vagy hibás mérőeszközök nem tudják kezelni az automata csomagológépek által használt nagy sebességű, agresszív előfeszítési mechanizmusokat. Ha nagy teljesítményű, gépi minőségű termékre vált, amely megfelel a berendezés specifikus nyújtási arányának, azonnal csökkenti a szakadást.
Miért szakad el a sztreccsfólia kifejezetten a raklap sarkainál?
A sarkok a kocsitól való maximális távolságot jelentik forgás közben, és súlyos, azonnali feszültségcsúcsokat hoznak létre. Ha a fóliának nincs elegendő átszúrásállósága, vagy ha a gép sarokkiegyenlítő feszültségszabályozói nem reagálnak, a rakomány éles szélei átvágják a megfeszített szalagot.
Hogyan állíthatom be a feszességet egy sztreccscsomagoló gépen?
A modern gépeken a feszültség beállítása digitálisan történik a PLC érintőképernyőn keresztül, általában 'Wrap Force' vagy 'Film Tension' felirattal. A régebbi, félautomata modelleken előfordulhat, hogy a kocsin lévő mechanikus tárcsa vagy rugó manuális beállítására van szükség. Mindig végezzen fokozatos beállításokat és futtasson le egy tesztciklust, hogy megbizonyosodjon arról, hogy a rakomány biztonságos a termék összenyomódása nélkül.


