Vo veľkoobjemových skladovacích a baliacich prostrediach, an automatický stroj na ovíjanie naťahovaním slúži ako hlavný motor procesu prepravy na konci linky. Zaisťuje, že palety sú bezpečne zviazané a produkty sú chránené pred poškodením pri preprave. Keď sa toto zariadenie náhle zastaví, celá výrobná linka sa zastaví. Jedným z najviac frustrujúcich problémov, ktorým čelia operátori skladov, je náhle roztrhnutie fólie alebo zamotanie vozíka.
Ako technik zariadení, ktorý strávil roky na sklade odstraňovaním problémov s týmito presnými systémami, vám môžem povedať, že stroje nezlyhajú len tak náhodne. Každý prasknutý pás a zamotaný valec má jasnú mechanickú alebo prevádzkovú príčinu. Táto príručka odstraňuje dohady. Preskúmame empirické dôvody zastavenia baliacej linky, od mechanickej zraniteľnosti až po suboptimálny výber materiálu. Či už sa práve pozeráte na aktívnu poruchu na podlahe, alebo sa snažíte optimalizovať svoje protokoly preventívnej údržby, toto sú praktické poznatky, ktoré potrebujete na to, aby sa vaša linka pohybovala.
Kľúčové poznatky pre operátorov linky
- Na chémii filmu záleží: Spustenie nesprávneho meradla alebo nekvalitného plastu je primárnym katalyzátorom trhania.
- Mechanické vychýlenie: Odchýlky zahŕňajúce napínacie ramená tanečnice, lepkavé predbežné napínacie valce alebo nerovnomerne rotujúca platforma spôsobia okamžité poruchy systému.
- Geometria závitovania: Obídenie jedného napínacieho valca počas závitovania posúva materiál za hranicu jeho pružnosti.
- Proaktívna údržba: Plánované čistenie a presná kalibrácia fotoelektrického snímača sú vašou najlepšou obranou proti neočakávaným prestojom.
- Strategické vylepšenia: Pretrvávajúce poruchy často naznačujú zastarané stroje. Moderné zariadenia vyžadujú inteligentné ovládanie PLC a vysokú schopnosť predbežného natiahnutia, aby zvládli dnešné udržateľné fólie.
Skutočné náklady na poruchu obalu vo vašom zariadení
Prevádzkový výpadok z náhleho zastavenia siaha ďaleko za chvíľkovú prestávku v baliacom cykle. Vo veľkoobjemových centrách je tento stroj poslednou bránou pred realizáciou výnosov.
Singel filmový džem pôsobí ako bezprostredná prekážka. Horné dopravníky sa okamžite vrátia späť. Operátori vysokozdvižných vozíkov sú nútení k nečinnosti. Tento kaskádový efekt vedie k oneskoreným harmonogramom prepravy a narušeniu metrík dodávateľského reťazca. Analýza v teréne rutinne ukazuje, že krátka desaťminútová prestávka na baličke môže oneskoriť plány odoslania až o hodinu v dôsledku výslednej dopravnej zápchy.
Okrem toho sú tu skryté, zložené náklady na prácu a plytvanie materiálom. Predstavte si údržbárskeho technika, ktorý blokuje stroj a zápasí s tvrdeným plastovým zámotkom, ktorý je pevne omotaný okolo koliesok vozíka. Tento príliš natiahnutý materiál je úplne neobnoviteľný. Počas fiškálneho štvrťroka kumulatívne náklady na vyradené obaly a odklonené pracovné hodiny vážne poškodzujú váš konečný výsledok.
Maximalizácia uptime je základná metrika pre ziskovosť v automatizovanom balení. Časté poruchy znižujú celkovú efektivitu vášho zariadenia. Degradovaný OEE znamená, že počiatočné kapitálové výdavky vynaložené na strojové zariadenie sa amortizujú oveľa dlhšie.
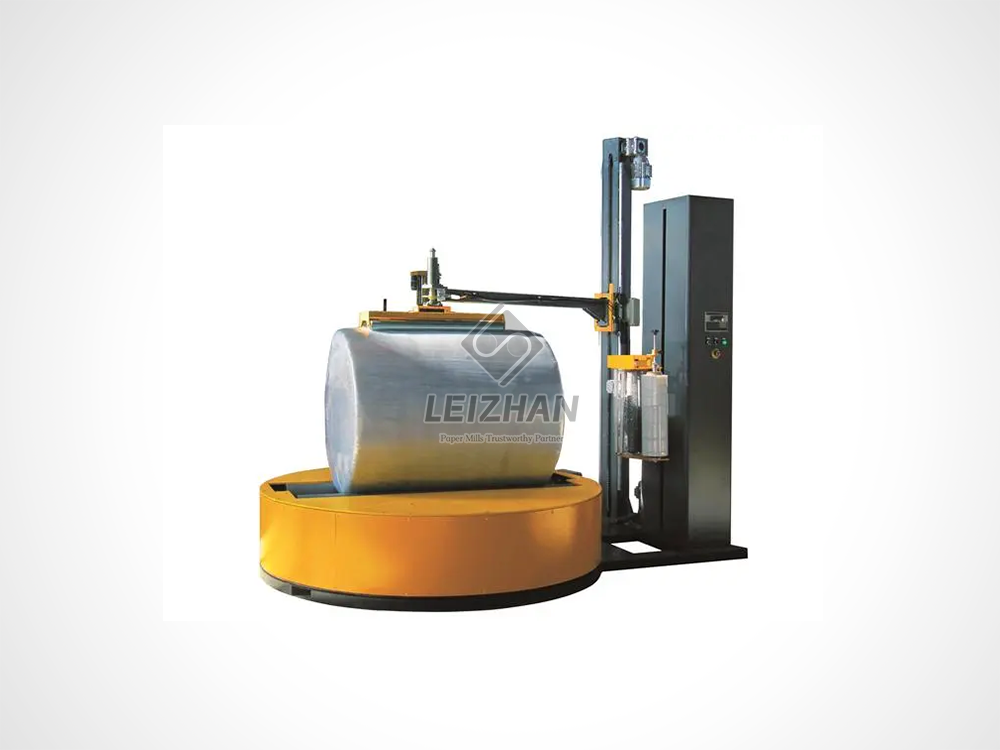
Hlavné mechanické príčiny zlyhania vášho zariadenia
Zatiaľ čo chyba operátora je ľahkým obetným baránkom, hlavná príčina opakovaných porúch zvyčajne spočíva v mechanickej integrite zariadenia. Automatizovaný ovinovací systém sa spolieha na komplexnú synchronizáciu pohyblivých častí, snímačov zaťaženia a napínacích zariadení. Ak jeden komponent vypadne zo zarovnania, fyzika cyklu ovíjania je ohrozená.
Pozrime sa na jednotku na zhromažďovanie napätia. The akumulátor je kritický mechanický komponent navrhnutý na riadenie posuvu fólie počas dynamického procesu balenia. Ako sa štvorcová paleta otáča, dopyt po plastoch prudko kolíše medzi ostrými rohmi a plochými stranami. Ak rameno tanečnice spomalí v dôsledku opotrebovaných ložísk alebo zlyhajúcej ťažnej pružiny, jednoducho nemôže zvládnuť túto vôľu. Výsledný efekt bičovania buď okamžite zachytí pavučinu, alebo ju ovinie okolo vozíka.
Problémy s odbavením tiež spôsobujú zmätok. Správna kalibrácia medzera otočného taniera – fyzický priestor medzi otočnou plošinou a stacionárnou základňou – je nemenná. Ak je táto medzera príliš široká, sú pod ňou nasávané voľné konce plastu. Prostredie skladu je plné úlomkov ako drevené triesky. Keď sa v tejto štrbine nahromadia nečistoty, vytvorí sa mechanické spojenie. Plast sa priťahuje k prekážke, čo spôsobuje mikrotrhliny, ktoré sa rýchlo šíria do úplných prestávok.
Nakoniec skontrolujte napínacie valce. Komerčné stretch fólie obsahujú lepidlá, čo sú adhezívne činidlá, ktoré pomáhajú vrstvám priľnúť k sebe. Počas tisícok cyklov sa tieto lepkavé zvyšky hromadia na gumených povrchoch. Toto neviditeľné nahromadenie mení koeficient trenia a vytvára nerovnomerný priemer povrchu. Tkanina sa nekonzistentne naťahuje, čo vedie k zlomeniu okrajov, ktoré pri zaťažení prasknú.
Kompatibilita materiálov a vyvíjajúce sa trendy v odvetví
Dokonca aj perfektne kalibrovaný stroj poškodí, ak sa nakŕmi nekompatibilnými materiálmi. Interakcia medzi vaším mechanickým vozíkom a polymérnou chémiou diktuje úspech.
V súčasnosti sme svedkami masívneho posunu v celom logistickom odvetví smerom k udržateľnosti. Sklady agresívne prechádzajú na ultratenké, nanovrstvové stretch fólie, aby sa znížila spotreba plastov a znížila ich uhlíková stopa. Tieto vysoko spracované, tenšie filmy sú však mimoriadne neúprosné. Vyžadujú hyperpresnú kontrolu napätia, ktorú starnúce stroje jednoducho nedokážu poskytnúť. Pokusy spustiť moderné ekologické filmy na desať rokov starom zariadení zvyčajne vedú k nepretržitému praskaniu a paralýze pracovného toku.
Každý kotúč fólie má maximálny limit pružnosti. K vážnemu nesúladu dochádza, keď sa operátori pokúšajú pretlačiť štandardnú fóliu so 150-percentnou výťažnosťou cez vozík s 250-percentným predbežným natiahnutím. Mechanické sily prevyšujú pevnosť v ťahu polyméru a porušujú molekulárnu štruktúru vo vnútri zostavy. Okrem toho, ak kotúč spadne na betónovú podlahu pred naložením, pomliaždené okraje fungujú ako východiskové body pre trhliny, keď prechádzajú cez vysokonapäťové valce.
Chyby operátora, ktoré ohrozujú cyklus balenia
Automatizácia znižuje fyzickú námahu, ale absolútne vyžaduje kvalifikovaný ľudský dohľad. Interakcia operátora zostáva častým zdrojom porúch.
Vozík je labyrint gumených a oceľových valčekov. Výrobcovia z nejakého dôvodu poskytujú špecifické schémy smerovania. Ak sa operátor ponáhľa a obíde jeden vodiaci valec, zlyhá celá mechanická geometria. Stroj stráca schopnosť monitorovať vôľu, čo zaručuje masívne zamotanie.
Ďalším častým problémom je nesprávne umiestnenie nákladu. Rotačné balenie vyžaduje, aby bol náklad relatívne centralizovaný. Keď operátori vysokozdvižných vozíkov umiestňujú palety mimo stredu, dochádza k excentrickej rotácii. Toto nerovnomerné odstreďovanie generuje prudké skoky napätia, pretože vzdialenosť medzi nákladom a vozíkom kolíše. Zúbkované rohy paliet to ešte zhoršujú a pôsobia ako čepele proti pevne stiahnutému pásu.
Matica na riešenie technických problémov
Aby sme tímom údržby pomohli rýchlejšie diagnostikovať problémy, zostavil som túto rýchlu referenčnú maticu na riešenie problémov založenú na skutočných údajoch o podlahe.
| Príznak na poschodí |
Pravdepodobná hlavná príčina |
Oprava inžiniera / Vyžaduje sa akcia |
| Fólia sa čisto zacvakne v rohoch palety |
Pomalé rameno tanečníka alebo nadmerné napätie |
Skontrolujte akumulačné pružiny; znížiť parametre napätia PLC pre kompenzáciu rohov. |
| Fólia sa tesne ovíja okolo valčekov vozíka |
Nárast lepivosti na gumených valčekoch |
Zablokujte stroj; vyčistite valčeky 99% izopropylalkoholom; nepoužívajte čepele. |
| Web sa na spodnej časti nákladu neustále trhá |
Nečistoty v medzere otočného taniera alebo zubatej základni palety |
Vzdialenosť vákuovej základne; fotoelektrický snímač spodného limitu vozíka. |
| Nepretržité mikrotrhliny pozdĺž okraja filmu |
Spadnutá/poškodená rolka fólie alebo nesprávne navliekanie |
Vymeňte zásobný valec; overte geometriu smerovania podľa schémy výrobcu. |
Sprievodca krok za krokom: Bezpečné vyriešenie zamotania vozíka
Keď dôjde k vážnemu zamotaniu, rýchlosť a bezpečnosť vašej reakcie diktuje celkový vplyv na priepustnosť. Nesprávne techniky čistenia natrvalo zničia drahé komponenty.
Najprv vypnite a uzamknite. Bezpečnosť je absolútnou prioritou. Nikdy nesiahajte do zostavy živého vozíka. Zapnite núdzové zastavenie a prísne dodržiavajte štandardné postupy uzamknutia/označenia, aby ste eliminovali nebezpečenstvo privretia.
Potom opatrne odrežte plast. Keď sa materiál viackrát omotá okolo predpínacích valcov, vytvorí hustú škrupinu. Musíte použiť špecializovaný, tienený rezný nástroj. Poškriabanie jemného gumeného povrchu valčekov nožom s otvorenou čepeľou ich natrvalo zničí. Odrežte rovnobežne s osou valčeka a metodicky odlepte vrstvy.
Pred obnovením napájania skontrolujte hlavné príčiny. Skontrolujte vôľu základne, či nie sú zaklinené úlomky. Skontrolujte, či sa tanečné tyče voľne pohybujú bez mechanického viazania. Po vyčistení znova navlečte pás podľa schémy a vykonajte manuálny testovací cyklus pri nízkej rýchlosti, aby ste overili stabilitu napätia.
Akčný sprievodca výberom: Vedieť, kedy inovovať
Spoliehať sa na reaktívne opravy je stratová stratégia. Zdokumentujte frekvenciu odstávok a súvisiace náklady na prácu. Keď neustále odstraňovanie porúch preváži amortizovanú cenu nového systému, výmena je ekonomicky opodstatnená. Čo by ste však mali hľadať v modernom stroji?
Inovácia na inteligentné systémy je nevyhnutná na zvládnutie vyššej priepustnosti bez preťaženia vašej linky. Na základe súčasných priemyselných štandardov by mala robustná náhrada obsahovať špecifické výkonnostné parametre. Napríklad vysokokvalitné systémy – ako tie, ktoré vytvorila spoločnosť Leizhan Paper Tech – využívajú pokročilé ovládacie prvky PLC na dynamické riadenie napätia.
Pri hodnotení nového zariadenia hľadajte poháňaný predťažný vozík schopný 250 až 300 percentného predĺženia. To drasticky znižuje spotrebu filmu a vyhovuje moderným nano-fóliám. Otočný stôl by mal mať nosnosť pre veľké zaťaženie, zvyčajne okolo 2 000 kg, s priemerom aspoň 1 500 mm, aby mohol manipulovať so štandardnými priemyselnými paletami bez previsu. Ďalej trvajte na automatickej detekcii výšky nákladu pomocou presných fotoelektrických snímačov. Tieto špecifikácie posúvajú vašu prevádzku od reaktívneho riešenia problémov k spoľahlivej, vysokorýchlostnej produkcii.
Záver
Automatizované baliace systémy sú navrhnuté tak, aby váš proces balenia bol rýchlejší a bezpečnejší. Opakujúce sa poruchy ich však rýchlo premenia na zdroj hlbokej frustrácie. Pochopením fyziky napínacieho akumulátora, udržiavaním čistých napínacích valcov a prispôsobením chémie filmu schopnostiam vášho stroja môžete výrazne znížiť neočakávané prestoje.
Konzistentná prevádzková spoľahlivosť si vyžaduje proaktívnu inžiniersku starostlivosť. Ak vaše súčasné vybavenie neustále nedokáže držať krok s výrobnými požiadavkami alebo novšími typmi filmov, je čas zhodnotiť váš hardvér. Dôrazne odporúčam, aby ste si preštudovali technické špecifikácie vašej súčasnej rady a preskúmali vysokovýkonné upgrady. Ak chcete získať robustné riešenia riadené PLC, ktoré spĺňajú moderné priemyselné požiadavky, preskúmajte možnosti zariadení v spoločnosti Leizhan Paper Tech, aby ste ochránili svoj zisk a udržali svoje zariadenie v prevádzke na špičkovej úrovni.
FAQ
Ako často by som mal čistiť valčeky na svojom baliacom zariadení, aby sa predišlo roztrhnutiu?
Osvedčené postupy v odvetví vyžadujú čistenie napínacích valcov aspoň raz za mesiac. Ak prevádzkujete veľkoobjemovú, viaczmennú prevádzku, je potrebné upratovanie raz za dva týždne. Odstránenie neviditeľného lepkavého nánosu bráni priľnutiu materiálu na gumené povrchy, čím sa eliminuje primárna príčina zamotania vozíka.
Môže príliš ľahká paleta spôsobiť poruchu systému?
áno. Ak je bremeno príliš ľahké a napätie stroja je nastavené príliš vysoko, rotačná sila stiahne ľahký výrobok priamo z palety. To okamžite zamotá plast vo vnútri zostavy vozíka alebo ho vtiahne do medzery pod plošinou.
Čo robí jednotka na zhromažďovanie napätia a prečo spôsobuje problémy?
Tento komponent využíva vyrovnávacie rameno a pružiny na zvládnutie nadmernej vôle počas baliaceho cyklu. Neustále sa prispôsobuje premenlivej vzdialenosti pri ovíjaní ostrých rohov štvorcovej palety. Ak sa pružiny unavia alebo sa ložiská zadrie, nezvládne náhle uvoľnenie, čo vedie k okamžitej mechanickej poruche a pretrhnutiu pásu.
Prečo sa môj materiál láme na dne palety?
Zlomy lokalizované v spodnej časti nákladu sú zvyčajne spôsobené mechanickým zásahom. Bežnými vinníkmi sú zubatý okraj drevenej palety, ktorý krája fóliu, zablúdené nečistoty zakliesnené vo vnútri voľného priestoru alebo snímač spodnej hranice vozíka je naprogramovaný príliš nízko, čo spôsobuje, že sa plast ťahá po oceľovom ráme.
Zabráni inovácia obalových materiálov zlyhaniu môjho zariadenia?
V mnohých prípadoch áno. Lacné alebo nesprávne meradlá nedokážu zvládnuť vysokorýchlostné, agresívne mechanizmy predbežného napínania, ktoré využívajú automatické baličky. Prechod na vysokovýkonný produkt strojovej kvality prispôsobený špecifickému pomeru rozťažnosti vášho zariadenia okamžite zníži trhanie.
Prečo sa strečová fólia trhá špeciálne v rohoch palety?
Rohy predstavujú maximálnu vzdialenosť od vozíka počas otáčania a vytvárajú prudké, okamžité napínacie špičky. Ak vaša fólia nemá dostatočnú odolnosť proti prepichnutiu alebo ak ovládače napnutia kompenzácie rohov na vašom stroji nereagujú, ostré hrany nákladu sa prerežú priamo cez napnutú sieť.
Ako upravím napätie na stroji na navíjanie strečového zábalu?
Na moderných strojoch sa napnutie nastavuje digitálne cez rozhranie dotykovej obrazovky PLC, zvyčajne označené ako 'Sila zábalu' alebo 'Napnutie fólie'. Na starších poloautomatických modeloch môže byť potrebné manuálne nastavenie mechanického číselníka alebo pružiny na vozíku. Vždy vykonajte postupné úpravy a spustite testovací cyklus, aby ste sa uistili, že náplň je bezpečná bez rozdrvenia produktu.


