Suuremahulistes lao- ja pakendamiskeskkondades on an automaatne venitusmähismasin toimib tarneprotsessi põhimootorina. See tagab, et kaubaalused on kindlalt seotud ja tooted on kaitstud transpordikahjustuste eest. Kui see seade ootamatult seiskub, peatub kogu tootmisliin jahvatus. Üks enim masendav probleem, millega laopidajad kokku puutuvad, on äkiline kilerebenemine või vankri sasipundar.
Seadmeinsenerina, kes on aastaid laopõrandal nende süsteemide tõrkeotsinguga veetnud, võin teile öelda, et masinad ei tõrju lihtsalt juhuslikult. Igal katkenud võrgul ja sassis rullil on selge mehaaniline või toimiv algpõhjus. See juhend eemaldab oletused. Uurime pakendamisliinide seiskumise taga olevaid empiirilisi põhjuseid, alates mehaanilisest haavatavusest kuni mitteoptimaalsete materjalide valikuteni. Olenemata sellest, kas vaatate praegu põrandal aktiivset riket või soovite optimeerida oma ennetava hoolduse protokolle, on need praktilised teadmised, mida vajate oma liini liikumises hoidmiseks.
Peamised pakkumised liinioperaatoritele
- Kile keemia on oluline. Vale mõõturi või madala kvaliteediga plastiku kasutamine on peamine rebenemise katalüsaator.
- Mehaanilised kõrvalekalded: kõrvalekalded, mis on seotud pingejuhtivate tantsijavarte, kleepuvate eelvenitusrullide või ebaühtlase pöörleva platvormiga, põhjustavad koheseid süsteemirikkeid.
- Keermestamise geomeetria: ühe tühikurulli möödaminek keermestamise ajal lükkab materjali üle selle elastsuse piiri.
- Ennetav hooldus: Plaaniline puhastus ja täpne fotoelektrilise anduri kalibreerimine on teie parim kaitse ootamatu seisaku vastu.
- Strateegilised uuendused: Püsivad tõrked viitavad sageli vananenud masinatele. Kaasaegsed rajatised nõuavad tänapäevaste jätkusuutlike kilede käsitlemiseks nutikaid PLC-juhtimisseadmeid ja suurt eelvenitusvõimet.
Ümbrisvea tegelik hind teie rajatises
Äkilisest seiskamisest tulenev töösaade ulatub palju kaugemale kui mähkimistsükli hetkeline paus. Suuremahulistes täitmiskeskustes on see mehhanism viimane värav enne tulude realiseerimist.
Üksik filmimoos toimib vahetu kitsaskohana. Ülesvoolu konveierid taganevad koheselt. Tõstukijuhid on sunnitud jõudeajale. See kaskaadiefekt põhjustab tarnegraafikute hilinemist ja tarneahela mõõdikuid. Välianalüüs näitab rutiinselt, et lühike kümneminutiline seisak ümbrises võib tekkivate liiklusummikute tõttu saatmisgraafikuid kuni tunni võrra edasi lükata.
Lisaks on tööjõu- ja materjalijäätmetega seotud varjatud ja täiendavad kulud. Kujutage ette hooldustehnikat, mis lukustab masina ja maadleb kõvastunud plastikust kookoniga, mis on tihedalt ümber vankrirullide mähitud. See üle venitatud materjal on täiesti taastumatu. Eelarvekvartali jooksul kahjustab kasutuselt kõrvaldatud pakendite ja ümbersuunatud töötundide kumulatiivne kulu teie kasumit tõsiselt.
Maksimeerimine tööaeg on automatiseeritud pakendamise kasumlikkuse põhinäitaja. Sagedased rikked vähendavad teie üldist seadmete tõhusust. Halvenenud OEE tähendab, et masinale kulutatud esialgsete kapitalikulude amortiseerimiseks kulub palju kauem.
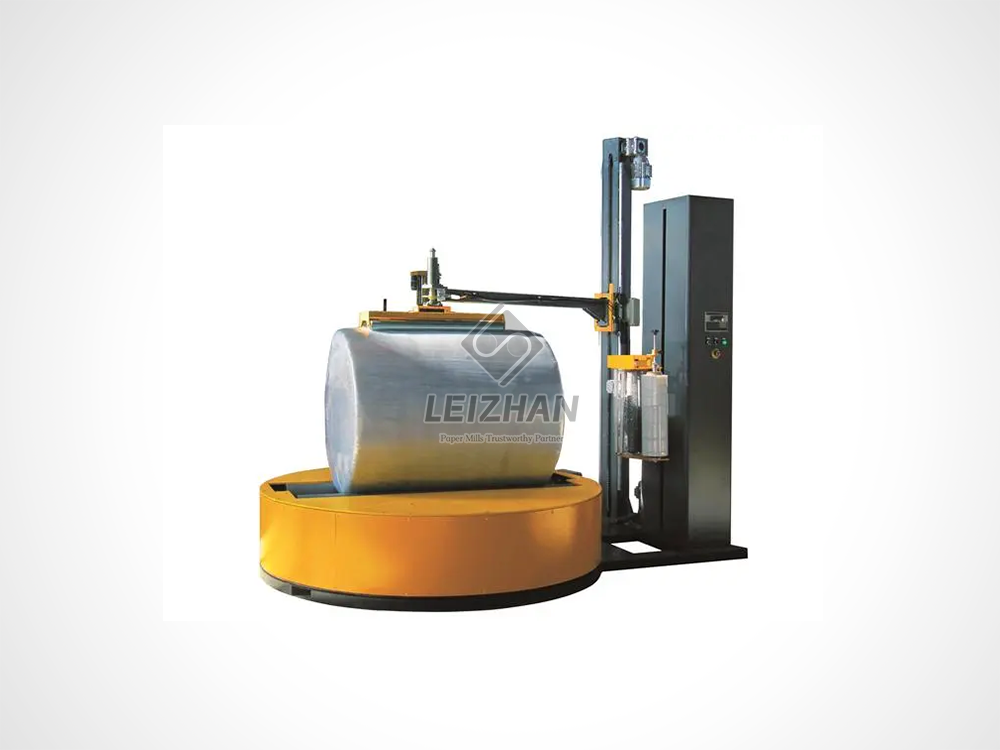
Peamised mehaanilised põhjused, miks teie seade ebaõnnestub
Kuigi operaatori viga on lihtne patuoinas, peitub korduvate rikete algpõhjus tavaliselt seadmete mehaanilises terviklikkuses. Automaatne mähkimissüsteem tugineb liikuvate osade, koormusandurite ja pingutusseadmete keerukale sünkroniseerimisele. Kui üks komponent langeb joondusest välja, on mähkimistsükli füüsika ohus.
Vaatame pingete kogumise üksust. The akumulaator on kriitiline mehaaniline komponent, mis on loodud kile etteande haldamiseks dünaamilise pakkimisprotsessi ajal. Kui kandiline kaubaalus pöörleb, kõigub nõudlus plasti järele teravate nurkade ja lamedate külgede vahel ägedalt. Kui tantsija käsi muutub kulunud laagrite või rikkis tõmbevedru tõttu loiuks, ei suuda ta seda lõtvust lihtsalt taluda. Saadud piitsaefekt klõpsab võrgu koheselt või mähib selle ümber vankri.
Ka kliirensiga seotud probleemid tekitavad laastamistööd. Õige kalibreerimine pöördlaua vahe — füüsiline ruum pöörleva platvormi ja statsionaarse aluse vahel — ei ole läbiräägitav. Kui see kliirens on liiga lai, imetakse alla lahtised plastist sabad. Laokeskkond on täis prahti nagu puidukillud. Kui praht koguneb sellesse pilusse, tekitab see mehaanilise sideme. Plastmass lohiseb vastu takistust, põhjustades mikrorebendeid, mis levivad kiiresti täielikeks purunemisteks.
Lõpuks kontrollige oma eelvenitusrulle. Kaubanduslikud venituskiled sisaldavad kleepuvaid aineid, mis on kleepuvad ained, mis aitavad kihtidel kokku klammerduda. Tuhandete tsüklite jooksul koguneb see kleepuv jääk kummipindadele. See nähtamatu kogunemine muudab hõõrdetegurit ja tekitab ebaühtlase pinna läbimõõdu. Lint venib ebaühtlaselt, põhjustades servade murdumist, mis koormuse all klõpsavad.
Materjalide ühilduvus ja arenevad tööstuse suundumused
Isegi täiuslikult kalibreeritud masin tõmbub kokku, kui seda toidetakse kokkusobimatute materjalidega. Teie mehaanilise kelgu ja polümeeri keemia vaheline koostoime määrab edu.
Praegu näeme logistikatööstuses tohutut nihet jätkusuutlikkuse suunas. Laod lähevad agressiivselt üle üliõhukestele nanokihiga venituskiledele, et vähendada plastitarbimist ja süsiniku jalajälge. Need kõrgelt konstrueeritud õhemad kiled on aga äärmiselt andestamatud. Need nõuavad ülitäpset pingekontrolli, mida vananevad masinad lihtsalt pakkuda ei suuda. Katse käivitada kaasaegseid keskkonnasõbralikke filme kümne aasta vanustel seadmetel põhjustab tavaliselt pidevat klõpsamist ja töövoo halvatust.
Igal kilerullil on maksimaalne elastsuspiir. Tõsine ebakõla tekib siis, kui operaatorid üritavad suruda standardset 150-protsendilist kilet läbi 250-protsendilise eelvenitusega kelgu. Mehaanilised jõud ületavad polümeeri tõmbetugevust, purustades koostu sees oleva molekulaarstruktuuri. Lisaks sellele, kui rull kukub enne laadimist betoonpõrandale, toimivad muljutud servad rebenemise lähtepunktiks, kui need läbivad kõrge pingega rullikuid.
Operaatori vead, mis ohustavad mähkimistsüklit
Automatiseerimine vähendab füüsilist tööd, kuid see nõuab kindlasti kvalifitseeritud inimjärelevalvet. Operaatori suhtlus on endiselt sagedane vigade allikas.
Käru on kummi- ja terasrullikute labürint. Tootjad pakuvad konkreetseid marsruutimisskeeme põhjusel. Kui operaator kiirustab ja möödub ühest tühikäigurullist, siis kogu mehaaniline geomeetria ebaõnnestub. Masin kaotab lõtvuse jälgimise võime, tagades massiivse sasipuntra.
Teine levinud probleem on koorma vale paigutus. Rotatsiooniga mähkimine eeldab, et koorem on suhteliselt tsentraliseeritud. Kui tõstuki operaatorid asetavad kaubaaluseid tsentrist väljapoole, tekitab see ekstsentrilise pöörlemise. Selline ebaühtlane pöörlemine tekitab tõsiseid pingeid, kuna koormuse ja kelgu vaheline kaugus kõigub. Sakilised kaubaaluste nurgad süvendavad seda, toimides teradena vastu tihedalt tõmmatud võrku.
Tehnika tõrkeotsingu maatriks
Et aidata hooldusmeeskondadel probleeme kiiremini diagnoosida, koostasin selle kiire tõrkeotsingu maatriksi, mis põhineb tegelikel põrandaandmetel.
| Sümptom põrandal |
Tõenäoline algpõhjus |
Inseneri parandus/nõutav tegevus |
| Kile klõpsab puhtalt aluste nurkades |
Loid tantsija käsi või liigne pinge seadistus |
Kontrollige akumulaatori vedrusid; vähendada PLC pinge parameetreid nurga kompenseerimiseks. |
| Kile keerdub tihedalt ümber vankrirullide |
Kleepuva aine kogunemine kummirullidele |
lukusta masin; puhastage rullid 99% isopropüülalkoholiga; ärge kasutage terasid. |
| Veeb rebeneb järjekindlalt koormuse allosas |
Praht pöördaluse vahes või sakiline kaubaaluse alus |
Vaakumaluse kliirens; reguleerige kelgu alampiiri fotoelektriline andur. |
| Piki kile serva pidevad mikrorebendid |
Mahakukkunud/kahjustatud kilerull või vale keermestus |
Vahetage toiterull; kontrollige marsruutimise geomeetriat tootja skeemi järgi. |
Üksikasjalik juhend: vankri sasipundar ohutu lahendamine
Kui tekib tõsine sasipundar, määravad teie reageerimise kiirus ja ohutus kogu mõju läbilaskevõimele. Ebaõige puhastustehnika rikub kallid komponendid jäädavalt.
Esiteks lülitage toide välja ja lukustage. Ohutus on absoluutne prioriteet. Ärge kunagi sirutage kätt pinge all oleva kelgusõlme poole. Lülitage sisse hädaseiskamine ja järgige rangelt standardseid lukustamise/sildistamise protseduure, et vältida muljumispunktide ohtu.
Järgmisena lõigake plastik ettevaatlikult ära. Kui materjal keerdub mitu korda ümber eelvenitusrullide, moodustab see tiheda kesta. Peate kasutama spetsiaalset varjestatud lõikeriista. Rullide õrna kummipinna löömine lahtise teraga tarbenoaga rikub need jäädavalt. Lõika rulli teljega paralleelselt ja eemalda kihid metoodiliselt.
Enne toite taastamist kontrollige algpõhjuseid. Kontrollige aluse kliirensit kiilunud kildude suhtes. Veenduge, et tantsija kangid liiguvad vabalt ilma mehaanilise sidumiseta. Pärast puhastamist keerake võrk uuesti vastavalt skeemile ja viige läbi käsitsi aeglase kiirusega katsetsükkel, et kontrollida pinge stabiilsust.
Rakendatav valikujuhend: teadmine, millal uuendada
Reaktiivsele remondile lootmine on kaotaja strateegia. Dokumenteerige seisakute sagedus ja nendega seotud tööjõukulud. Kui pidev veaotsing kaalub üles uue süsteemi amortiseerunud hinna, on asendamine majanduslikult põhjendatud. Mida peaks aga kaasaegse masina juures otsima?
Nutikatele süsteemidele üleminek on hädavajalik suurema läbilaskevõimega toimetulekuks ilma oma liini ülekoormamata. Praeguste tööstusstandardite põhjal peaks tugeval asendusel olema konkreetsed jõudlusparameetrid. Näiteks kõrgekvaliteedilised süsteemid – nagu need, mille on välja töötanud Leizhan Paper Tech – kasutavad pinge dünaamiliseks juhtimiseks täiustatud PLC-juhtelemente.
Uute seadmete hindamisel otsige mootoriga eelvenituskäru, mis suudab venitada 250–300 protsenti. See vähendab drastiliselt kiletarbimist ja sobib kaasaegsete nanokiledega. Pöördalusel peab olema suur kandevõime, tavaliselt umbes 2000 kg, läbimõõduga vähemalt 1500 mm, et käsitseda standardseid tööstuslikke kaubaaluseid ilma üleulatuseta. Lisaks nõudke automaatset koorma kõrguse tuvastamist täpsete fotoelektriliste andurite abil. Need spetsifikatsioonid muudavad teie tegevuse reaktiivselt tõrkeotsingult usaldusväärseks ja kiireks tootmiseks.
Järeldus
Automaatsed pakkimissüsteemid on loodud teie pakkimisprotsessi kiiremaks ja ohutumaks muutmiseks. Korduvad rikked muudavad need aga kiiresti sügava frustratsiooni allikaks. Mõistes pingutusaku füüsikat, hoides puhtad eelvenitusrullid ja sobitades oma kile keemia oma masina võimalustega, saate ootamatuid seisakuid drastiliselt vähendada.
Püsiv töökindlus nõuab ennetavat inseneri hoolitsust. Kui teie praegune varustus ei suuda pidevalt tootmisnõuete või uuemate kiletüüpidega sammu pidada, on aeg oma riistvara hinnata. Soovitan tungivalt vaadata üle oma praeguse liini tehnilised andmed ja uurida suure jõudlusega uuendusi. Tugevate, PLC-ga juhitavate lahenduste jaoks, mis vastavad kaasaegsetele tööstusnõuetele, uurige Leizhan Paper Techi varustusvõimalusi, et kaitsta oma kasumit ja hoida oma rajatis töötamas tipptasemel.
KKK
Kui sageli peaksin puhastama oma pakendamisseadmete rulle, et vältida rebenemist?
Tööstusharu parimad tavad nõuavad eelvenitusrullide puhastamist vähemalt kord kuus. Kui töötate suures mahus mitmes vahetuses, on vajalik puhastamine iga kahe nädala tagant. Nähtamatu kleepuva liimikoguse eemaldamine takistab materjali kleepumist kummipindadele, kõrvaldades vankri sasipuntra peamise põhjuse.
Kas liiga kerge kaubaalus võib põhjustada süsteemirikke?
Jah. Kui koorem on liiga väike ja masina pinge on seatud liiga kõrgele, tõmbab pöörlemisjõud kerge toote otse kaubaaluse aluselt maha. See lööb kelgukoostu sees oleva plastiku kohe sassi või tõmbab selle platvormi all olevasse tühimikusse.
Mida pingete kogumise üksus teeb ja miks see probleeme tekitab?
See komponent kasutab mähkimistsükli ajal liigse lõtvuse juhtimiseks tantsijavart ja vedrusid. See kohandub ruudukujulise kaubaaluse teravate nurkade mähkimisel pidevalt muutuva kaugusega. Kui vedrud väsivad või laagrid kinni kiiluvad, ei suuda see äkilist lõtkut toime tulla, mis põhjustab kohese mehaanilise rikke ja võrgu purunemise.
Miks mu materjal kaubaaluse põhjas pidevalt katki läheb?
Koormuse põhjas paiknevad katkestused on tavaliselt põhjustatud mehaanilistest häiretest. Levinud süüdlaste hulka kuuluvad kilet lõikav sakiline puidust kaubaaluse serv, aluse vaba ruumi sisse kiilunud hulkuv praht või liiga madalale programmeeritud kelgu alumise piiri andur, mis põhjustab plasti lohisemist terasraamil.
Kas pakkematerjalide uuendamine peatab seadmete rikke?
Paljudel juhtudel jah. Odavad või valed mõõturid ei saa hakkama kiirete agressiivsete eelvenitusmehhanismidega, mida kasutavad automatiseeritud ümbrised. Üleminek suure jõudlusega masinakvaliteediga tootele, mis sobib teie seadme konkreetse venitussuhtega, vähendab koheselt rebenemist.
Miks veniv kile rebeneb just kaubaaluse nurkadest?
Nurgad tähistavad maksimaalset kaugust kelgust pöörlemise ajal, tekitades tõsiseid hetkelisi pingepiike. Kui teie kilel puudub piisav torkekindlus või kui teie masina nurgakompensatsiooni pinge juhtseadised ei reageeri, lõikavad koorma teravad servad läbi venitatud võrgu.
Kuidas reguleerida venitusmähise masina pinget?
Kaasaegsetel masinatel reguleeritakse pinget digitaalselt PLC puuteekraani liidese kaudu, mis on tavaliselt tähistatud kui 'Wrap Force' või 'Film Tension'. Vanematel poolautomaatsetel mudelitel võib olla vaja käsitsi reguleerida mehaanilist ketast või vedru. Reguleerige alati järk-järgult ja käivitage katsetsükkel, et tagada koorma kindlus ilma toodet muljumata.


