Negli ambienti di stoccaggio e imballaggio ad alto volume, an la macchina avvolgitrice automatica funge da motore principale del processo di spedizione di fine linea. Garantisce che i pallet siano legati in modo sicuro e che i prodotti siano protetti da danni durante il trasporto. Quando queste attrezzature si fermano improvvisamente, l'intera linea di produzione si ferma. Uno dei problemi più frustranti che gli operatori di magazzino devono affrontare è lo strappo improvviso della pellicola o l'aggrovigliamento del carrello.
In qualità di ingegnere di apparecchiature che ha trascorso anni in magazzino a risolvere i problemi di questi sistemi, posso dirti che le macchine non si guastano in modo casuale. Ogni nastro spezzato e rullo aggrovigliato ha una chiara causa principale di natura meccanica o operativa. Questa guida elimina le congetture. Esamineremo le ragioni empiriche dietro le interruzioni delle linee di confezionamento, dalle vulnerabilità meccaniche alle scelte dei materiali non ottimali. Che tu stia attualmente osservando un guasto attivo sul pavimento o cercando di ottimizzare i tuoi protocolli di manutenzione preventiva, queste sono le informazioni utili di cui hai bisogno per mantenere la tua linea in movimento.
Punti chiave per gli operatori di linea
- La chimica della pellicola è importante: l'utilizzo di un calibro errato o di plastica di bassa qualità è un catalizzatore primario di strappo.
- Disallineamenti meccanici: le deviazioni che coinvolgono i bracci ballerini di controllo della tensione, i rulli di prestiro appiccicosi o una piattaforma rotante irregolare causeranno guasti immediati al sistema.
- Geometria della filettatura: il bypass di un singolo rullo tenditore durante la filettatura spinge il materiale oltre il suo limite elastico.
- Manutenzione proattiva: la pulizia programmata e la calibrazione precisa del sensore fotoelettrico rappresentano la migliore difesa contro tempi di inattività imprevisti.
- Aggiornamenti strategici: i guasti persistenti spesso indicano macchinari obsoleti. Le strutture moderne richiedono controlli PLC intelligenti ed elevate capacità di prestiro per gestire le pellicole sostenibili di oggi.
Il vero costo di un difetto del wrapper nella tua struttura
Le conseguenze operative di un'interruzione improvvisa si estendono ben oltre una pausa momentanea nel ciclo di avvolgimento. Nei centri logistici ad alto volume, questo macchinario è la porta finale prima della realizzazione dei ricavi.
Un singolo L'inceppamento della pellicola agisce come un collo di bottiglia immediato. I trasportatori a monte si ripristinano immediatamente. Gli operatori dei carrelli elevatori sono costretti ai tempi di inattività. Questo effetto a cascata porta a ritardi nei programmi di spedizione e alla compromissione dei parametri della catena di fornitura. Le analisi sul campo mostrano regolarmente che una breve sosta di dieci minuti presso l'imballatore può ritardare i programmi di spedizione fino a un'ora a causa della conseguente congestione del traffico.
Inoltre, c’è un costo nascosto e cumulativo in termini di manodopera e spreco di materiale. Immaginate un tecnico della manutenzione che blocca la macchina e lotta con un bozzolo di plastica indurita avvolto strettamente attorno ai rulli del carrello. Questo materiale eccessivamente allungato è completamente irrecuperabile. Nel corso di un trimestre fiscale, il costo cumulativo degli imballaggi scartati e delle ore di lavoro sottratte danneggia gravemente i profitti.
Massimizzare il tempo di attività è il parametro fondamentale per la redditività nel confezionamento automatizzato. I guasti frequenti riducono l'efficacia complessiva dell'attrezzatura. Un OEE degradato significa che la spesa in conto capitale iniziale spesa per i macchinari richiede molto più tempo per essere ammortizzata.
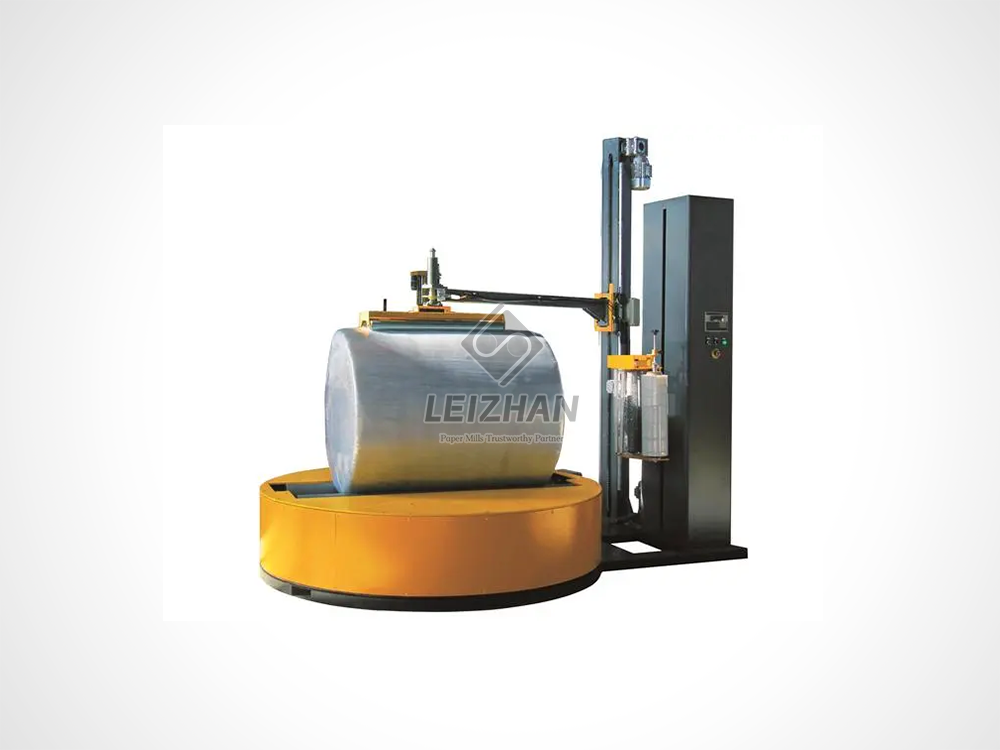
Principali motivi meccanici per cui la tua attrezzatura si guasta
Sebbene l’errore dell’operatore sia un facile capro espiatorio, la causa principale dei guasti ripetuti risiede solitamente nell’integrità meccanica dell’apparecchiatura. Un sistema di avvolgimento automatizzato si basa su una complessa sincronizzazione di parti mobili, celle di carico e dispositivi di tensionamento. Se un componente non è allineato, la fisica del ciclo di avvolgimento risulta compromessa.
Consideriamo l'unità di raccolta della tensione. IL l'accumulatore è un componente meccanico critico progettato per gestire l'alimentazione del film durante il processo di avvolgimento dinamico. Mentre un pallet quadrato ruota, la domanda di plastica oscilla violentemente tra gli angoli acuti e i lati piatti. Se il braccio ballerino diventa lento a causa di cuscinetti usurati o di una molla di tensione difettosa, semplicemente non riesce a gestire questo gioco. L'effetto colpo di frusta risultante spezza istantaneamente il nastro o lo avvolge attorno al carrello.
Anche i problemi di liquidazione provocano il caos. Calibrazione corretta del il divario della piattaforma girevole , ovvero lo spazio fisico tra la piattaforma rotante e la base fissa, non è negoziabile. Se questa distanza è troppo ampia, le code sciolte di plastica vengono risucchiate al di sotto. Gli ambienti di magazzino sono pieni di detriti come schegge di legno. Quando i detriti si accumulano in questa fessura, creano un legame meccanico. La plastica striscia contro l'ostruzione provocando micro-lacerazioni che si propagano rapidamente fino a rotture complete.
Infine, ispeziona i rulli di prestiro. Le pellicole estensibili commerciali contengono tackifier, che sono agenti adesivi che aiutano gli strati ad aderire insieme. Nel corso di migliaia di cicli, questo residuo appiccicoso si accumula sulle superfici in gomma. Questo accumulo invisibile altera il coefficiente di attrito e crea un diametro superficiale irregolare. La rete si allunga in modo incoerente, causando fratture dei bordi che si spezzano sotto carico.
Compatibilità dei materiali e tendenze del settore in evoluzione
Anche una macchina perfettamente calibrata vacilla se alimentata con materiali incompatibili. L'interazione tra il tuo carrello meccanico e la chimica del polimero determina il successo.
Attualmente stiamo assistendo a un massiccio spostamento nel settore della logistica verso la sostenibilità. I magazzini stanno passando in modo aggressivo ai film estensibili ultrasottili a nanostrati per ridurre il consumo di plastica e ridurre l’impronta di carbonio. Tuttavia, queste pellicole più sottili e altamente ingegnerizzate sono estremamente spietate. Richiedono un controllo della tensione estremamente preciso che i macchinari obsoleti semplicemente non sono in grado di fornire. Il tentativo di eseguire pellicole moderne ed ecologiche su apparecchiature vecchie di dieci anni di solito si traduce in continui scatti e paralisi del flusso di lavoro.
Ogni rotolo di pellicola possiede un limite elastico massimo. Una grave discrepanza si verifica quando gli operatori tentano di spingere una pellicola standard con resa del 150% attraverso un carrello predisposto per un prestiro del 250%. Le forze meccaniche superano la resistenza alla trazione del polimero, fratturando la struttura molecolare all'interno dell'assemblaggio. Inoltre, se un rotolo cade sul pavimento di cemento prima del caricamento, i bordi ammaccati fungono da punto di partenza per gli strappi mentre passano attraverso i rulli ad alta tensione.
Errori dell'operatore che compromettono il ciclo di avvolgimento
L’automazione riduce il lavoro fisico, ma richiede assolutamente una supervisione umana qualificata. L'interazione dell'operatore rimane una frequente fonte di guasti.
Il carrello è un labirinto di rulli in gomma e acciaio. I produttori forniscono schemi di instradamento specifici per un motivo. Se un operatore corre e bypassa un singolo rullo tenditore, l'intera geometria meccanica si guasta. La macchina perde la capacità di monitorare l'allentamento, garantendo un enorme groviglio.
Il posizionamento improprio del carico è un altro problema comune. L'avvolgimento rotazionale richiede che il carico sia relativamente centralizzato. Quando gli operatori dei carrelli elevatori posizionano i pallet fuori centro, si crea una rotazione eccentrica. Questa rotazione irregolare genera forti picchi di tensione poiché la distanza tra il carico e il carrello varia. Gli angoli frastagliati del pallet aggravano questo problema, agendo come lame contro il nastro teso.
Matrice di risoluzione dei problemi tecnici
Per aiutare i team di manutenzione a diagnosticare i problemi più velocemente, ho compilato questa matrice di risoluzione dei problemi di riferimento rapido basata su dati reali.
| Sintomo sul pavimento |
Probabile causa principale |
Soluzione/azione richiesta dal tecnico |
| La pellicola scatta in modo netto agli angoli del pallet |
Braccio ballerino lento o impostazione della tensione eccessiva |
Ispezionare le molle dell'accumulatore; ridurre i parametri di tensione del PLC per la compensazione degli angoli. |
| La pellicola si avvolge saldamente attorno ai rulli del carrello |
Accumulo di adesivo sui rulli di gomma |
Bloccare la macchina; pulire i rulli con alcool isopropilico al 99%; non utilizzare lame. |
| Il nastro si strappa costantemente nella parte inferiore del carico |
Detriti nella fessura della piattaforma girevole o nella base frastagliata del pallet |
Gioco della base del vuoto; regolare il sensore fotoelettrico del limite inferiore del carrello. |
| Micro strappi continui lungo il bordo della pellicola |
Rotolo di pellicola caduto/danneggiato o inserimento errato |
Sostituire il rotolo di alimentazione; verificare la geometria del percorso rispetto allo schema del produttore. |
Guida dettagliata: risolvere in modo sicuro un groviglio del carrello
Quando si verifica un grave groviglio, la velocità e la sicurezza della risposta determinano l'impatto totale sulla produttività. Tecniche di pulizia inadeguate rovineranno permanentemente i componenti costosi.
Per prima cosa, spegni e blocca. La sicurezza è la priorità assoluta. Non toccare mai un gruppo carrello sotto tensione. Inserire l'arresto di emergenza e seguire scrupolosamente le procedure standard di blocco/tagout per eliminare i rischi di schiacciamento.
Successivamente, taglia via con attenzione la plastica. Quando il materiale si avvolge più volte attorno ai rulli di prestiro, forma un guscio denso. È necessario utilizzare uno strumento da taglio specializzato e schermato. Incidere la delicata superficie in gomma dei rulli con un taglierino a lama aperta li rovinerà permanentemente. Tagliare parallelamente all'asse del rullo e staccare metodicamente gli strati.
Prima di ripristinare l'alimentazione, verificare le cause principali. Controllare la distanza della base per eventuali schegge incastrate. Verificare che le barre ballerine si muovano liberamente senza vincoli meccanici. Una volta eliminato, infilare nuovamente il nastro secondo lo schema ed eseguire un ciclo di prova manuale a bassa velocità per verificare la stabilità della tensione.
Guida alla selezione attuabile: sapere quando eseguire l'aggiornamento
Affidarsi a riparazioni reattive è una strategia perdente. Documentare la frequenza delle interruzioni e i relativi costi di manodopera. Quando la costante risoluzione dei problemi supera il prezzo ammortizzato di un nuovo sistema, la sostituzione è economicamente giustificata. Ma cosa dovresti cercare in una macchina moderna?
L'aggiornamento a sistemi intelligenti è essenziale per gestire una produttività più elevata senza sovraccaricare la linea. Sulla base degli attuali standard di settore, un sostituto robusto dovrebbe presentare parametri prestazionali specifici. Ad esempio, i sistemi di alta qualità, come quelli progettati da Leizhan Paper Tech, utilizzano controlli PLC avanzati per gestire la tensione in modo dinamico.
Quando si valuta una nuova attrezzatura, cercare un carrello di prestiro motorizzato in grado di allungarsi dal 250% al 300%. Ciò riduce drasticamente il consumo di pellicola e si adatta ai moderni nanofilm. La piattaforma girevole dovrebbe avere una capacità di carico elevata, in genere circa 2.000 kg, con un diametro di almeno 1.500 mm per movimentare pallet industriali standard senza sporgenze. Inoltre, insistere sul rilevamento automatico dell'altezza del carico tramite precisi sensori fotoelettrici. Queste specifiche spostano la vostra attività da una risoluzione reattiva dei problemi a una produzione affidabile e ad alta velocità.
Conclusione
I sistemi di confezionamento automatizzati sono progettati per rendere il processo di confezionamento più rapido e sicuro. Tuttavia, i guasti ricorrenti li trasformano rapidamente in una fonte di profonda frustrazione. Comprendendo la fisica dell'accumulatore di tensione, mantenendo puliti i rulli di prestiro e adattando la chimica della pellicola alle capacità della macchina, è possibile ridurre drasticamente i tempi di inattività imprevisti.
L'affidabilità operativa costante richiede un'attenzione proattiva da parte della progettazione. Se la tua attuale attrezzatura non riesce costantemente a tenere il passo con le richieste di produzione o con i nuovi tipi di pellicola, è tempo di valutare il tuo hardware. Consiglio vivamente di rivedere le specifiche tecniche della tua linea attuale e di esplorare aggiornamenti ad alte prestazioni. Per soluzioni robuste e controllate da PLC che soddisfano le moderne esigenze industriali, esplora le opzioni di attrezzatura di Leizhan Paper Tech per proteggere i tuoi profitti e mantenere la tua struttura operativa alle massime prestazioni.
Domande frequenti
Con quale frequenza devo pulire i rulli della mia attrezzatura per l'imballaggio per evitare strappi?
Le migliori pratiche del settore richiedono la pulizia dei rulli di prestiro almeno una volta al mese. Se si esegue un'attività con volumi elevati e su più turni, è necessaria la pulizia bisettimanale. La rimozione dell'invisibile accumulo di adesivo appiccicoso impedisce al materiale di aderire alle superfici in gomma, eliminando una delle cause principali dei grovigli del carrello.
Un pallet troppo leggero può causare un guasto al sistema?
SÌ. Se un carico è eccessivamente leggero e la tensione della macchina è impostata troppo alta, la forza di rotazione tirerà il prodotto leggero direttamente dalla base del pallet. Ciò aggroviglia istantaneamente la plastica all'interno del gruppo del carrello o la trascina nello spazio libero sotto la piattaforma.
Cosa fa l'unità di raccolta della tensione e perché causa problemi?
Questo componente utilizza un braccio ballerino e molle per gestire l'allentamento eccessivo durante il ciclo di avvolgimento. Si adatta costantemente alla distanza variabile quando si avvolgono gli angoli acuti di un pallet quadrato. Se le molle si affaticano o i cuscinetti si grippano, non riesce a gestire l'improvviso allentamento, provocando un immediato guasto meccanico e la rottura del nastro.
Perché il mio materiale continua a rompersi sul fondo del pallet?
Le rotture localizzate nella parte inferiore del carico sono tipicamente causate da interferenze meccaniche. I colpevoli più comuni includono il bordo frastagliato del pallet in legno che taglia la pellicola, detriti vaganti incastrati nello spazio libero della base o il sensore del limite inferiore del carrello programmato troppo in basso, causando il trascinamento della plastica sul telaio in acciaio.
Il miglioramento dei materiali di imballaggio eviterà che la mia attrezzatura si guasti?
In molti casi, sì. Indicatori economici o non corretti non sono in grado di gestire i meccanismi di prestiro aggressivi e ad alta velocità utilizzati dagli avvolgitori automatizzati. Il passaggio a un prodotto ad alte prestazioni, di qualità meccanica, abbinato al rapporto di allungamento specifico della tua attrezzatura ridurrà immediatamente gli strappi.
Perché il film estensibile si strappa proprio agli angoli del pallet?
Gli angoli rappresentano la distanza massima dal carrello durante la rotazione, creando picchi di tensione forti e istantanei. Se la pellicola non ha sufficiente resistenza alla perforazione o se i controlli di tensione per la compensazione degli angoli della macchina non rispondono, i bordi taglienti del carico taglieranno completamente il nastro teso.
Come posso regolare la tensione su una macchina avvolgitrice?
Sulle macchine moderne, la tensione viene regolata digitalmente tramite l'interfaccia touchscreen del PLC, solitamente etichettata come 'Forza di avvolgimento' o 'Tensione della pellicola'. Sui modelli semiautomatici più vecchi, potrebbe essere necessaria la regolazione manuale di un quadrante meccanico o di una molla sul carrello. Effettuare sempre regolazioni incrementali ed eseguire un ciclo di prova per garantire che il carico sia sicuro senza schiacciare il prodotto.


