Suuren volyymin varastointi- ja pakkausympäristöissä an automaattinen venytyskäärekone toimii linjan lopun toimitusprosessin ydinmoottorina. Se varmistaa, että lavat ovat tiukasti sidottu ja tuotteet suojattu kuljetusvaurioilta. Kun tämä laite yhtäkkiä pysähtyy, koko tuotantolinja pysähtyy. Yksi turhauttavimmista ongelmista, joita varastonhoitajat kohtaavat, on äkillinen kalvon repeämä tai vaunun sotku.
Laiteinsinöörinä, joka on viettänyt vuosia varastokerroksessa näiden täsmällisten järjestelmien vianmäärityksessä, voin kertoa, että koneet eivät vain vikoja satunnaisesti. Jokaisella katkenneella rainalla ja sotkeutuneella telalla on selvä mekaaninen tai toiminnallinen perimmäinen syy. Tämä opas poistaa arvauksen. Tutkimme pakkauslinjojen seisokkien taustalla olevia empiirisiä syitä mekaanisista haavoittuvuuksista alioptimaalisiin materiaalivalintoihin. Katsoitpa tällä hetkellä lattialla olevaa aktiivista vikaa tai haluat optimoida ennaltaehkäiseviä huoltoprotokolliasi, nämä ovat käyttökelpoisia oivalluksia, joita tarvitset linjasi liikkeessä.
Tärkeimmät takeawayt linja-operaattoreille
- Kalvon kemialla on väliä: Väärän mittarin tai huonolaatuisen muovin käyttäminen on ensisijainen repeytymisen katalysaattori.
- Mekaaniset poikkeamat: Poikkeamat, joihin liittyy jännitystä ohjaavia tanssijavarsia, tahmeita esivenytysrullia tai epätasaista pyörivää alustaa, laukaisevat välittömiä järjestelmävirheitä.
- Kierteitysgeometria: Yhden välirullan ohittaminen kierteityksen aikana työntää materiaalin kimmorajansa yli.
- Ennakoiva huolto: Suunniteltu puhdistus ja tarkka valosähköisen anturin kalibrointi ovat paras suojasi odottamattomia seisokkeja vastaan.
- Strategiset päivitykset: Jatkuvat viat osoittavat usein vanhentuneita koneita. Nykyaikaiset tilat vaativat älykkäitä PLC-ohjaimia ja korkeaa esivenytyskykyä nykypäivän kestävien kalvojen käsittelemiseksi.
Käärevian todelliset kustannukset laitoksessasi
Äkillisen pysähdyksen aiheuttama toiminnallinen laskeuma ulottuu paljon pidemmälle kuin käärintäsyklin hetkellinen tauko. Suuren volyymin toimituskeskuksissa tämä koneisto on viimeinen portti ennen tulojen toteutumista.
Yksittäinen elokuvahillo toimii välittömänä pullonkaulana. Ylävirran kuljettimet palautuvat välittömästi. Trukin kuljettajat pakotetaan joutoaikaan. Tämä kaskadivaikutus johtaa toimitusaikataulujen viivästymiseen ja toimitusketjun mittareiden vaarantumiseen. Kenttäanalyysi osoittaa rutiininomaisesti, että lyhyt kymmenen minuutin pysähdys kääreessä voi viivästyttää lähetysaikatauluja jopa tunnilla aiheutuvien liikenneruuhkien vuoksi.
Lisäksi työvoima- ja materiaalijätteistä aiheutuu piilotettuja kustannuksia. Kuvittele huoltotekniikkaa, joka lukitsee koneen ja kamppailee kovetetun muovisen kotelon kanssa, joka on kiedottu tiukasti vaunun rullien ympärille. Tämä ylivenynyt materiaali on täysin korjaamaton. Vuosineljänneksen aikana käytöstä poistettujen pakkausten ja poikkeavien työtuntien kumulatiiviset kustannukset vahingoittavat vakavasti tulostasi.
Maksimointi käytettävyysaika on automatisoidun pakkauksen kannattavuuden perusmittari. Toistuvat häiriöt heikentävät laitteistosi kokonaistehokkuutta. Heikentynyt OEE tarkoittaa, että koneisiin käytettyjen alkupääomakustannusten poisto kestää paljon kauemmin.
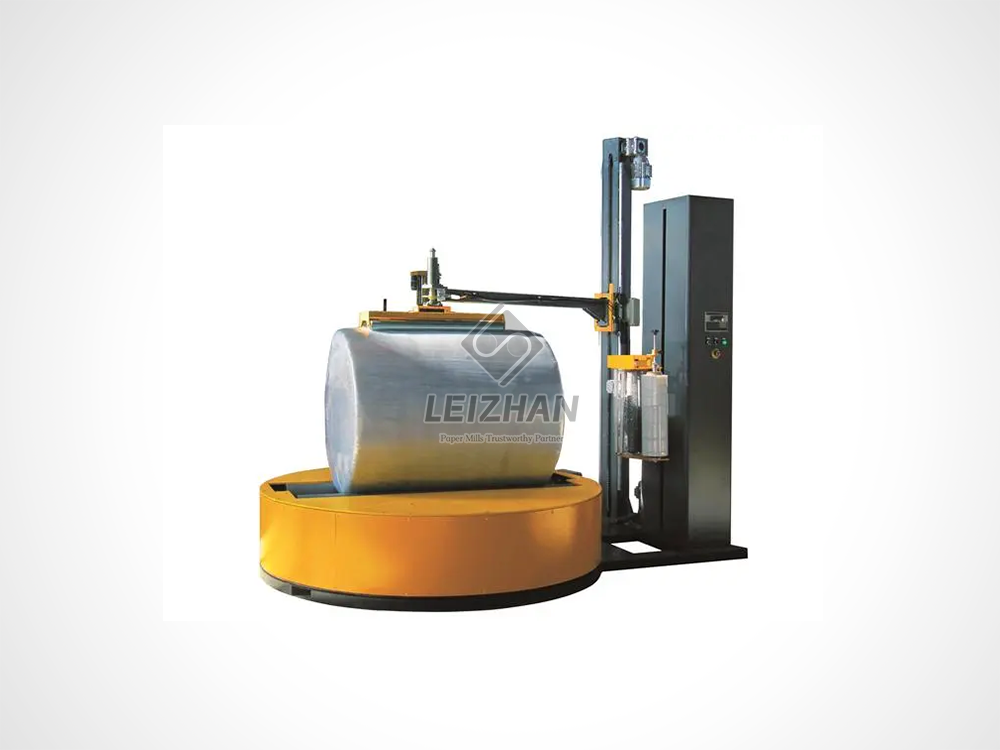
Yleisimmät mekaaniset syyt laitteesi epäonnistumiseen
Vaikka käyttäjän virhe on helppo syntipukki, toistuvien vikojen perimmäinen syy on yleensä laitteen mekaaninen eheys. Automaattinen käärintäjärjestelmä perustuu liikkuvien osien, punnituskennojen ja kiristyslaitteiden monimutkaiseen synkronointiin. Jos yksi komponentti putoaa linjauksesta, käärintäjakson fysiikka vaarantuu.
Katsotaanpa jännityksen keräämisyksikköä. The akku on kriittinen mekaaninen komponentti, joka on suunniteltu hallitsemaan kalvon syöttöä dynaamisen käärintäprosessin aikana. Kun neliömäinen lava pyörii, muovin kysyntä vaihtelee voimakkaasti terävien kulmien ja tasaisten sivujen välillä. Jos tanssijan käsivarsi tulee hitaaksi kuluneiden laakereiden tai rikkoutuneen kiristysjousen takia, se ei yksinkertaisesti pysty hallitsemaan tätä löysyyttä. Tuloksena oleva whiplash-efekti joko napsauttaa rainan välittömästi tai kietoo sen vaunun ympärille.
Myös tyhjennysongelmat aiheuttavat tuhoa. Oikea kalibrointi kääntöpöydän rako – pyörivän alustan ja kiinteän alustan välinen fyysinen tila – ei ole neuvoteltavissa. Jos tämä välys on liian leveä, irtonaisia muovipyrstöjä imetään alta. Varastoympäristöt ovat täynnä roskia, kuten puun sirpaleita. Kun tähän rakoon kerääntyy roskia, se muodostaa mekaanisen sidoksen. Muovi vetää tukosta vasten aiheuttaen mikrorepeämiä, jotka leviävät nopeasti täyteen katkeamiseen.
Tarkista lopuksi esivenytysrullasi. Kaupalliset stretchkalvot sisältävät tartunta-aineita, jotka ovat liima-aineita, jotka auttavat kerroksia tarttumaan toisiinsa. Tuhansien jaksojen aikana tämä tahmea jäännös kerääntyy kumipinnoille. Tämä näkymätön kerääntyminen muuttaa kitkakerrointa ja luo epätasaisen pinnan halkaisijan. Raina venyy epäjohdonmukaisesti, mikä johtaa reunamurtumiin, jotka napsahtavat kuormituksen alaisena.
Materiaalien yhteensopivuus ja kehittyvät alan trendit
Jopa täydellisesti kalibroitu kone horjuu, jos siihen syötetään yhteensopimattomia materiaaleja. Mekaanisen vaunusi ja polymeerikemian välinen vuorovaikutus sanelee menestyksen.
Näemme tällä hetkellä massiivisen siirtymän koko logistiikka-alalla kohti kestävää kehitystä. Varastot ovat siirtymässä aggressiivisesti ultraohuisiin, nanokerroksisiin venytyskalvoihin vähentääkseen muovin kulutusta ja pienentääkseen hiilijalanjälkeään. Nämä pitkälle kehitetyt, ohuemmat kalvot ovat kuitenkin erittäin anteeksiantamattomia. Ne vaativat erittäin tarkkaa jännityksen hallintaa, jota ikääntyvät koneet eivät yksinkertaisesti pysty tarjoamaan. Nykyaikaisten ympäristöystävällisten elokuvien ajaminen kymmenen vuotta vanhoilla laitteilla johtaa yleensä jatkuvaan napsahtamiseen ja työnkulun halvaantumiseen.
Jokaisella kalvorullalla on enimmäiskimmoraja. Vakava yhteensopimattomuus tapahtuu, kun käyttäjät yrittävät työntää tavallista 150 prosentin kalvoa kelkan läpi, joka on varustettu 250 prosentin esivenytyksellä. Mekaaniset voimat ylittävät polymeerin vetolujuuden murtaen kokoonpanon sisällä olevan molekyylirakenteen. Lisäksi, jos tela pudotetaan betonilattialle ennen lastausta, mustelmat reunat toimivat repeytymien lähtökohtana, kun ne kulkevat jännitteiden telojen läpi.
Käyttäjän virheet, jotka vaarantavat käärimissyklin
Automaatio vähentää fyysistä työtä, mutta vaatii ehdottomasti ammattitaitoista inhimillistä valvontaa. Käyttäjän vuorovaikutus on edelleen yleinen vikojen lähde.
Vaunu on kumi- ja teräsrullien labyrintti. Valmistajat tarjoavat erityisiä reitityskaavioita syystä. Jos kuljettaja kiirehtii ja ohittaa yhden joutopyörän, koko mekaaninen geometria epäonnistuu. Kone menettää kykynsä tarkkailla löysyyttä, mikä takaa massiivisen sotkeutumisen.
Väärä kuorman sijoitus on toinen yleinen ongelma. Pyörivä käärintä edellyttää, että kuorma on suhteellisen keskitetty. Kun trukinkuljettajat sijoittavat kuormalavoja keskikohdan ulkopuolelle, se luo epäkeskisen pyörimisen. Tämä epätasainen pyöriminen aiheuttaa vakavia jännityspiikkejä, kun kuorman ja vaunun välinen etäisyys vaihtelee. Lavan rosoiset kulmat pahentavat tätä toimien terinä tiukasti vedettyä rainaa vasten.
Engineering Troubleshooting Matrix
~!phoenix_var106_0!~
| ~!phoenix_var106_1!~ |
~!phoenix_var106_2!~ |
~!phoenix_var106_3!~ |
| Kalvo napsahtaa siististi lavan kulmista |
Hidas tanssijan käsivarsi tai liiallinen jännitysasetus |
Tarkasta akun jouset; pienennä PLC:n jännitysparametreja kulman kompensoimiseksi. |
| Kalvo kietoutuu tiukasti vaunun rullien ympärille |
Kumiteloille kerääntynyt tartunta |
Lukitse kone; puhdista telat 99-prosenttisella isopropyylialkoholilla; älä käytä teriä. |
| Verkko repeilee jatkuvasti kuorman alaosassa |
Roskia kääntöpöydän raossa tai rosoinen lavan pohja |
Tyhjiöpohjan välys; adjust carriage lower-limit photoelectric sensor. |
| Jatkuvat mikrorepeämät kalvon reunassa |
Pudonnut/vaurioitunut filmirulla tai väärä langoitus |
Vaihda syöttörulla; tarkista reititysgeometria valmistajan kaavion mukaan. |
Vaiheittainen opas: Selvitä vaunujen sotku turvallisesti
Ensin sammuta ja lukitse virta. Turvallisuus on ehdoton prioriteetti. Älä koskaan tartu jännitteiseen vaunukokoonpanoon. Kytke hätäpysäytys päälle ja noudata tiukasti tavallisia lukitus-/tunnistemenettelyjä puristumispisteiden vaaran poistamiseksi.
Leikkaa seuraavaksi muovi varovasti pois. Kun materiaali kietoutuu esivenytystelojen ympärille useita kertoja, se muodostaa tiheän kuoren. Sinun on käytettävä erityistä, suojattua leikkaustyökalua. Telojen herkän kumipinnan uurtaminen avoterällä veitsellä pilaa ne pysyvästi. Leikkaa telan akselin suuntaisesti ja irrota kerrokset menetelmällisesti.
Tarkista perimmäiset syyt ennen virran palauttamista. Tarkista pohjan välys kiilautuneiden sirpaleiden varalta. Varmista, että tanssitangot liikkuvat vapaasti ilman mekaanista sitomista. Kun se on tyhjennetty, pujota raina uudelleen kaavion mukaisesti ja suorita manuaalinen, hitaan nopeuden testisykli varmistaaksesi kireyden vakauden.
Toimiva valintaopas: Tietää, milloin päivittää
Kun arvioit uusia laitteita, etsi moottorikäyttöistä esivenytysvaunua, joka pystyy venymään 250–300 prosenttia. Tämä vähentää dramaattisesti kalvon kulutusta ja sopii nykyaikaisiin nanofilmeihin. Kääntöpöydän tulee olla raskas painokapasiteetti, tyypillisesti noin 2000 kg ja halkaisija vähintään 1500 mm, jotta se pystyy käsittelemään tavallisia teollisia lavoja ilman ulkonemaa. Vaadi lisäksi automaattista kuorman korkeuden tunnistusta tarkkojen valosähköisten antureiden avulla. Nämä tiedot siirtävät toimintasi reaktiivisesta vianmäärityksestä luotettavaan, nopeaan tuotantoon.
Johtopäätös
Automaattiset käärintäjärjestelmät on suunniteltu tekemään pakkausprosessistasi nopeampi ja turvallisempi. Toistuvat häiriöt tekevät niistä kuitenkin nopeasti syvän turhautumisen lähteen. Ymmärtämällä jännitysakun fysiikan, pitämällä puhtaat esivenytysrullat ja sovittamalla kalvosi kemian koneesi ominaisuuksiin, voit vähentää odottamattomia seisokkeja huomattavasti.
Tasainen käyttövarmuus vaatii ennakoivaa suunnittelutyötä. Jos nykyinen laitteistosi ei jatkuvasti pysy tuotantovaatimusten tai uudempien kalvotyyppien perässä, on aika arvioida laitteistosi. Suosittelen lämpimästi tarkistamaan nykyisen linjasi tekniset tiedot ja tutkimaan tehokkaita päivityksiä. Tutustu Leizhan Paper Techin laitevaihtoehtoihin, jotta voit suojata tulosi ja pitää laitoksesi käynnissä huipputeholla saadaksesi vankkoja, PLC-ohjattuja ratkaisuja, jotka täyttävät nykyajan teollisuuden vaatimukset.
FAQ
Kuinka usein minun tulee puhdistaa pakkauslaitteiden telat repeytymisen estämiseksi?
Alan parhaat käytännöt edellyttävät esivenytysrullien puhdistamista vähintään kerran kuukaudessa. Jos käytät suuria määriä, monivuorotyötä, siivous kahden viikon välein on välttämätöntä. Näkymättömän tahmean liimakertymän poistaminen estää materiaalia tarttumasta kumipintoihin, mikä eliminoi vaunun sotkeutumisen ensisijaisen syyn.
Kyllä. Jos kuorma on liian kevyt ja koneen jännitys on asetettu liian suureksi, pyörimisvoima vetää kevyen tuotteen suoraan pois lavan pohjalta. Tämä sotkee muovin välittömästi vaunukokoonpanon sisällä tai vetää sen alustan alla olevaan rakoon.
Tämä komponentti käyttää tanssijavartta ja jousia hallitsemaan ylimääräistä löysyyttä käärintäsyklin aikana. Se mukautuu jatkuvasti muuttuvan etäisyyden mukaan kääriessään nelikulmaisen lavan teräviä kulmia. Jos jouset väsyvät tai laakerit takertuvat, se ei pysty hallitsemaan äkillistä löysyyttä, mikä johtaa välittömään mekaaniseen vikaan ja radan katkeamiseen.
Kuorman pohjalle lokalisoidut katkokset johtuvat tyypillisesti mekaanisista häiriöistä. Yleisiä syyllisiä ovat rosoinen puulavan reuna, joka viipaloi kalvoa, hajajätteet kiilautuvat alustan välystilaan tai vaunun alarajan anturi on ohjelmoitu liian alas, mikä saa muovin vetäytymään teräsrungosta.
Monissa tapauksissa kyllä. Halvat tai väärät mittarit eivät kestä automaattisten kääreiden käyttämiä nopeita, aggressiivisia esivenytysmekanismeja. Vaihtaminen korkean suorituskyvyn konelaatuiseen tuotteeseen, joka on sovitettu laitteesi erityiseen venytyssuhteeseen, vähentää repeytymistä välittömästi.
Miksi venytyskalvo repeytyy nimenomaan lavan kulmista?
Kulmat edustavat suurinta etäisyyttä vaunusta pyörimisen aikana, mikä luo vakavia, välittömiä jännityspiikkejä. Jos kalvollasi ei ole riittävää puhkaisun kestävyyttä tai jos koneen kulman kompensointikireyssäätimet eivät reagoi, kuorman terävät reunat leikkaavat suoraan venytetyn rainan läpi.
Kuinka säädän kiristyskäärekoneen kireyttä?
Nykyaikaisissa koneissa kireys säädetään digitaalisesti PLC-kosketusnäytön käyttöliittymän kautta, joka on yleensä merkitty 'Wrap Force' tai 'Film Tension'. Tee aina asteittaisia säätöjä ja suorita testisykli varmistaaksesi, että kuorma on tukevasti puristamatta tuotetta.


