I lager- och förpackningsmiljöer med stora volymer, en automatisk stretch wrap-maskin fungerar som kärnan i leveransprocessen vid slutet av linjen. Det säkerställer att pallar är säkert bundna och att produkterna är skyddade från transportskador. När denna utrustning plötsligt stannar stannar hela produktionslinjen. En av de mest frustrerande problem som lageroperatörer möter är en plötslig filmrivning eller trassel i vagnen.
Som en utrustningsingenjör som har tillbringat år på lagergolvet med att felsöka dessa exakta system, kan jag berätta att maskiner inte bara misslyckas slumpmässigt. Varje knäckt bana och trasslig rulle har en tydlig mekanisk eller operativ grundorsak. Den här guiden tar bort gissningarna. Vi kommer att undersöka de empiriska orsakerna bakom avbrott i förpackningslinjer, från mekaniska sårbarheter till suboptimala materialval. Oavsett om du just nu stirrar ner ett aktivt fel på golvet eller vill optimera dina förebyggande underhållsprotokoll, är det här de praktiska insikterna du behöver för att hålla din linje i rörelse.
Viktiga takeaways för linjeoperatörer
- Filmkemi spelar roll: Att köra en felaktig mätare eller plast av låg kvalitet är en primär katalysator för rivning.
- Mekaniska felinriktningar: Avvikelser som involverar spänningskontroll av dansararmar, klibbiga försträckningsrullar eller en ojämn roterande plattform kommer att utlösa omedelbara systemfel.
- Gängningsgeometri: Att förbigå en enstaka löprulle under gängning skjuter materialet bortom dess elastiska gräns.
- Proaktivt underhåll: Schemalagd rengöring och exakt fotoelektrisk sensorkalibrering är ditt bästa skydd mot oväntade stillestånd.
- Strategiska uppgraderingar: Ihållande fel tyder ofta på föråldrade maskiner. Moderna anläggningar kräver smarta PLC-kontroller och höga försträckningsförmåga för att hantera dagens hållbara filmer.
Den verkliga kostnaden för ett omslagsfel i din anläggning
Det operativa nedfallet från ett plötsligt stopp sträcker sig långt bortom en tillfällig paus i omslagscykeln. I anläggningar med stora volymer är detta maskineri den sista inkörsporten före realisering av intäkter.
En singel filmjam fungerar som en omedelbar flaskhals. Uppströms transportörer backar omedelbart. Gaffeltruckförare tvingas till vilotid. Denna kaskadeffekt leder till försenade leveransscheman och komprometterade mätvärden för leveranskedjan. Fältanalys visar rutinmässigt att ett kort tiominutersstopp vid omslaget kan försena utsändningsscheman med upp till en timme på grund av den resulterande trafikstockningen.
Dessutom finns det en dold, sammansatt kostnad i arbetskraft och materialavfall. Tänk dig en underhållstekniker som låser maskinen och brottas med en härdad plastkokong tätt lindad runt vagnens rullar. Detta översträckta material är helt omöjligt att återställa. Under ett räkenskapskvartal skadar den ackumulerade kostnaden för kasserade förpackningar och avledda arbetstimmar allvarligt ditt resultat.
Maximerar drifttid är det grundläggande måttet för lönsamhet i automatiserade förpackningar. Frekventa haverier försämrar din totala utrustningseffektivitet. En försämrad OEE innebär att de initiala kapitalutgifterna som spenderas på maskineriet tar mycket längre tid att amortera.
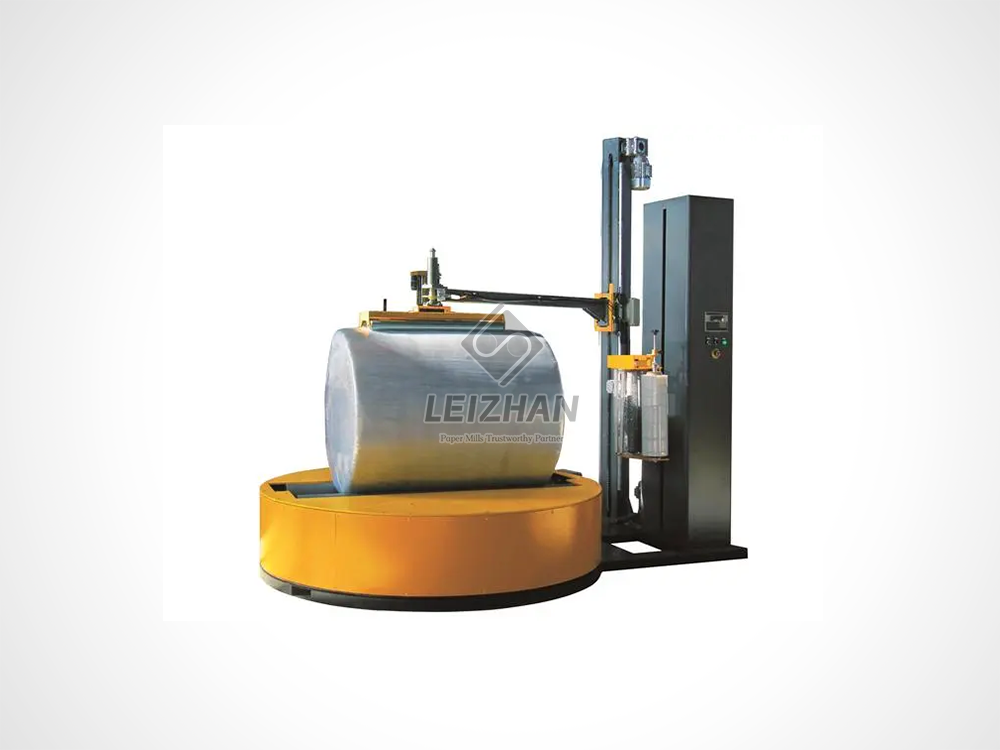
De främsta mekaniska orsakerna till att din utrustning inte fungerar
Även om operatörsfel är en lätt syndabock, ligger grundorsaken till upprepade fel vanligtvis i utrustningens mekaniska integritet. Ett automatiserat lindningssystem bygger på en komplex synkronisering av rörliga delar, lastceller och spännanordningar. Om en komponent faller ur inriktning, äventyras fysiken i lindningscykeln.
Låt oss titta på enheten för uppsamling av spänningar. De ackumulator är en kritisk mekanisk komponent utformad för att hantera filmmatning under den dynamiska lindningsprocessen. När en fyrkantig pall roterar, fluktuerar efterfrågan på plast kraftigt mellan de skarpa hörnen och de platta sidorna. Om dansararmen blir trög på grund av slitna lager eller en sviktande dragfjäder kan den helt enkelt inte klara av detta slak. Den resulterande whiplash-effekten snäpper antingen av banan omedelbart eller lindar den runt vagnen.
Röjningsfrågor orsakar också förödelse. Korrekt kalibrering av vridbordsavståndet – det fysiska utrymmet mellan den roterande plattformen och den stationära basen – är inte förhandlingsbart. Om detta utrymme är för stort sugs lösa plastsvansar under. Lagermiljöer är fulla av skräp som träsplitter. När skräp samlas i denna springa skapar det mekanisk bindning. Plasten släpar mot hindret och orsakar mikrotårar som snabbt fortplantar sig till fulla pauser.
Slutligen, inspektera dina försträckningsrullar. Kommersiella sträckfilmer innehåller klibbmedel, som är adhesiva medel som hjälper skikten att hålla ihop. Under tusentals cykler byggs denna klibbiga rest upp på gummiytorna. Denna osynliga ackumulering förändrar friktionskoefficienten och skapar en ojämn ytdiameter. Banan sträcker sig inkonsekvent, vilket leder till kantbrott som knäpper under belastning.
Materialkompatibilitet och utvecklande industritrender
Även en perfekt kalibrerad maskin kommer att vackla om den matas med inkompatibla material. Interaktionen mellan din mekaniska vagn och polymerkemin dikterar framgång.
Vi ser för närvarande en massiv förändring i logistikbranschen mot hållbarhet. Lager går aggressivt över till ultratunna sträckfilmer i nanoskikt för att minska plastförbrukningen och minska deras koldioxidavtryck. Dessa högkonstruerade, tunnare filmer är dock extremt oförlåtande. De kräver hyperexakt spänningskontroll som åldrande maskiner helt enkelt inte kan tillhandahålla. Att försöka köra moderna miljövänliga filmer på tio år gammal utrustning resulterar vanligtvis i kontinuerlig snäppning och arbetsflödesförlamning.
Varje filmrulle har en maximal elasticitetsgräns. En allvarlig missmatchning uppstår när operatörer försöker trycka en standardfilm med 150 procents kapacitet genom en vagn som är inriktad för 250 procent försträckning. De mekaniska krafterna överstiger polymerens draghållfasthet, vilket bryter sönder molekylstrukturen inuti aggregatet. Dessutom, om en rulle tappas på betonggolvet före lastning, fungerar de skadade kanterna som startpunkter för revor när de passerar genom högspänningsrullar.
Operatörsfel som äventyrar Wrap-cykeln
Automatisering minskar fysiskt arbete, men det kräver absolut kunnig mänsklig tillsyn. Operatörsinteraktion är fortfarande en frekvent källa till fel.
Vagnen är en labyrint av gummi- och stålrullar. Tillverkare tillhandahåller specifika ruttdiagram av en anledning. Om en operatör rusar och går förbi en enstaka löprulle, misslyckas hela den mekaniska geometrin. Maskinen förlorar sin förmåga att övervaka slack, vilket garanterar en massiv härva.
Felaktig lastplacering är ett annat vanligt problem. Rotationslindning kräver att lasten är relativt centraliserad. När truckförare placerar pallar utanför mitten skapar det en excentrisk rotation. Denna ojämna spinning genererar kraftiga spänningsspikar när avståndet mellan lasten och vagnen fluktuerar. Skaftiga pallhörn förvärrar detta och fungerar som blad mot den hårt dragna banan.
Teknisk felsökningsmatris
För att hjälpa underhållsteam att diagnostisera problem snabbare har jag sammanställt den här snabbreferensfelsökningsmatrisen baserad på verkliga golvdata.
| Symtom på golvet |
Trolig grundorsak |
Ingenjörens åtgärd/åtgärd krävs |
| Filmen snäpper rent i pallens hörn |
Trög dansarm eller överdriven spänningsinställning |
Inspektera ackumulatorfjädrar; reducera PLC-spänningsparametrar för hörnkompensering. |
| Filmen lindas tätt runt vagnens rullar |
Klibbmedelsuppbyggnad på gummirullar |
Lås ut maskin; rengör valsar med 99 % isopropylalkohol; använd inte knivar. |
| Webben rivs konsekvent i botten av lasten |
Skräp i vridbordsluckan eller taggig pallbas |
Vacuum base clearance; justera vagnens nedre gräns för fotoelektrisk sensor. |
| Kontinuerliga mikro-revor längs filmkanten |
Tappad/skadad filmrulle eller felaktig gängning |
Byt tillförselrulle; verifiera routinggeometrin mot tillverkarens schema. |
Steg-för-steg-guide: Säker lösning av trassel i en vagn
När en allvarlig härva uppstår, dikterar hastigheten och säkerheten för ditt svar den totala påverkan på genomströmningen. Felaktiga rensningstekniker kommer permanent att förstöra dyra komponenter.
Stäng först av och lås ut. Säkerhet är absolut prioritet. Grip aldrig in i en strömförande vagn. Aktivera nödstoppet och följ strikt standardrutiner för låsning/tagout för att eliminera risker för klämpunkter.
Skär sedan försiktigt bort plasten. När material lindas runt försträckningsrullarna flera gånger, bildar det ett tätt skal. Du måste använda ett specialiserat, skärmat skärverktyg. Om du skär den ömtåliga gummiytan på valsarna med en öppen kniv kommer att förstöra dem permanent. Skär parallellt med rullaxeln och skala bort skikten metodiskt.
Innan du återställer strömmen, inspektera för grundorsaker. Kontrollera basspelet för kilade splitter. Kontrollera att dansstängerna rör sig fritt utan mekanisk bindning. När den är ren, trä om banan enligt diagrammet och utför en manuell testcykel med långsam hastighet för att verifiera spänningens stabilitet.
Handlingsbar urvalsguide: Att veta när du ska uppgradera
Att förlita sig på reaktiva reparationer är en förlorad strategi. Dokumentera frekvensen av stopp och tillhörande arbetskostnader. När konstant felsökning överväger det amorterade priset på ett nytt system är utbyte ekonomiskt motiverat. Men vad ska man leta efter i en modern maskin?
Uppgradering till smarta system är avgörande för att hantera högre genomströmning utan att överbelasta din linje. Baserat på nuvarande industristandarder bör en robust ersättare ha specifika prestandaparametrar. Till exempel använder högkvalitativa system – som de som konstruerats av Leizhan Paper Tech – avancerade PLC-kontroller för att hantera spänningar dynamiskt.
När du utvärderar ny utrustning, leta efter en motordriven försträckt vagn som kan töjas från 250 procent till 300 procent. Detta minskar filmförbrukningen drastiskt och rymmer moderna nanofilmer. Vändskivan bör ha en tung viktkapacitet, vanligtvis runt 2000 kg, med en diameter på minst 1500 mm för att hantera standard industripallar utan överhäng. Insistera dessutom på automatisk lasthöjddetektering via exakta fotoelektriska sensorer. Dessa specifikationer flyttar din verksamhet från reaktiv felsökning till pålitlig, höghastighetsproduktion.
Slutsats
Automatiserade förpackningssystem är designade för att göra din förpackningsprocess snabbare och säkrare. Men återkommande sammanbrott gör dem snabbt till en källa till djup frustration. Genom att förstå spänningsackumulatorns fysik, hålla rena försträckningsrullar och matcha din filmkemi med din maskins kapacitet, kan du drastiskt minska oväntade stilleståndstider.
Konsekvent driftsäkerhet kräver proaktiv ingenjörsvård. Om din nuvarande utrustning ständigt inte håller jämna steg med produktionskrav eller nyare filmtyper är det dags att utvärdera din hårdvara. Jag rekommenderar starkt att du granskar de tekniska specifikationerna för din nuvarande linje och utforskar högpresterande uppgraderingar. För robusta, PLC-kontrollerade lösningar som möter moderna industriella krav, utforska utrustningsalternativen hos Leizhan Paper Tech för att skydda din vinst och hålla din anläggning igång med högsta prestanda.
FAQ
Hur ofta ska jag rengöra rullarna på min förpackningsutrustning för att förhindra att de går sönder?
Branschens bästa praxis kräver rengöring av försträckningsrullarna minst en gång i månaden. Om du kör en högvolym, flera skift, är rengöring varannan vecka nödvändig. Att ta bort den osynliga klibbiga limuppbyggnaden förhindrar materialet från att fästa på gummiytorna, vilket eliminerar en primär orsak till trassel i vagnen.
Kan en pall som är för lätt orsaka ett systemfel?
Ja. Om en last är för lätt och maskinens spänning är inställd för högt, kommer rotationskraften att dra lättviktsprodukten direkt från pallbasen. Detta trasslar omedelbart ihop plasten inuti vagnsenheten eller drar in den i spelrummet under plattformen.
Vad gör enheten för spänningsuppsamling och varför orsakar den problem?
Denna komponent använder en dansarm och fjädrar för att hantera överskottsslack under inlindningscykeln. Den anpassar sig hela tiden för det variabla avståndet när den lindar in de skarpa hörnen på en fyrkantig pall. Om fjädrarna blir utmattade eller om lagren kärvar kan den inte hantera det plötsliga slacket, vilket leder till ett omedelbart mekaniskt fel och banbrott.
Varför går mitt material hela tiden sönder längst ner på pallen?
Avbrott lokaliserade i botten av lasten orsakas vanligtvis av mekaniska störningar. Vanliga bovar är en taggig träpallskant som skär filmen, löst skräp som klämts in i basutrymmet eller att vagnens nedre gränssensor är programmerad för lågt, vilket gör att plasten släpar mot stålramen.
Kommer uppgradering av mitt förpackningsmaterial att hindra min utrustning från att misslyckas?
I många fall, ja. Billiga eller felaktiga mätare kan inte hantera de snabba, aggressiva försträckningsmekanismerna som används av automatiserade omslag. Att byta till en högpresterande produkt av maskinkvalitet anpassad till din utrustnings specifika sträckningsförhållande kommer omedelbart att minska slitage.
Varför slits sträckfilmen specifikt i pallens hörn?
Hörn representerar det maximala avståndet från vagnen under rotation, vilket skapar allvarliga, momentana spänningsspikar. Om din film saknar tillräckligt punkteringsmotstånd, eller om maskinens spänningskontroller för hörnkompensation inte svarar, kommer de vassa kanterna på lasten att skära rakt igenom den sträckta banan.
Hur justerar jag spänningen på en stretch wrap-maskin?
På moderna maskiner justeras spänningen digitalt via PLC-pekskärmsgränssnittet, vanligtvis märkt som 'Wrap Force' eller 'Film Tension.' På äldre, halvautomatiska modeller kan det kräva manuell justering av en mekanisk ratt eller fjäder på vagnen. Gör alltid stegvisa justeringar och kör en testcykel för att säkerställa att lasten är säker utan att produkten krossas.


