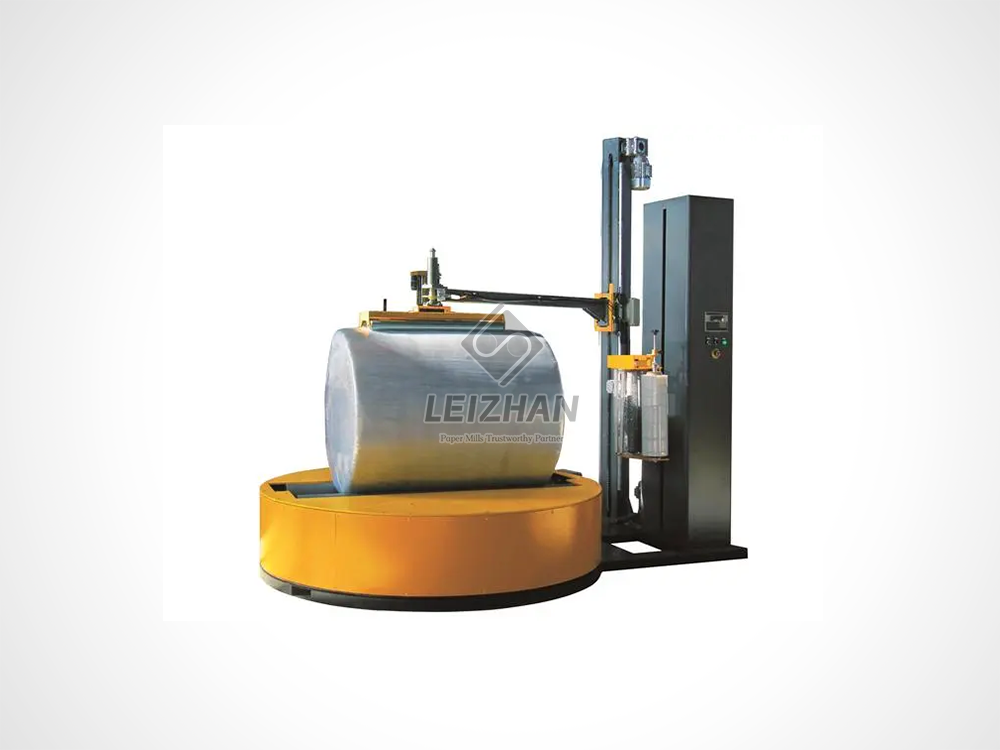
V okoljih skladiščenja in pakiranja velikih količin je an avtomatski stroj za raztegljivo folijo služi kot glavni motor postopka pošiljanja na koncu linije. Zagotavlja, da so palete varno vezane in da so izdelki zaščiteni pred poškodbami med transportom. Ko se ta oprema nenadoma ustavi, se celotna proizvodna linija ustavi pri mletju. Ena najbolj frustrirajočih težav, s katerimi se soočajo upravljavci skladišč, je nenadna raztrganina filma ali zaplet vozička.
Kot inženir opreme, ki je leta preživel v skladišču in odpravljal težave natanko teh sistemov, vam lahko povem, da stroji ne odpovejo kar naključno. Vsak pretrgan trak in zapleten valj ima jasen mehanski ali operativni vzrok. Ta vodnik odpravlja ugibanja. Preučili bomo empirične razloge za zaustavitve pakirnih linij, od mehanske ranljivosti do neoptimalne izbire materiala. Ne glede na to, ali trenutno opazujete aktivno napako na tleh ali želite optimizirati svoje protokole preventivnega vzdrževanja, so to uporabni vpogledi, ki jih potrebujete, da bo vaša linija delovala.
Ključni zaključki za linijske operaterje
- Pomembna je kemija filma: uporaba nepravilnega profila ali plastike nizke kakovosti je glavni katalizator za trganje.
- Mehanske neusklajenosti: odstopanja, ki vključujejo plesalke za nadzor napetosti, lepljive predraztegljive valje ali neenakomerno vrtečo se platformo, bodo sprožile takojšnje sistemske napake.
- Geometrija vrezovanja navojev: Obhod enega samega prostega valja med navojem potisne material čez mejo elastičnosti.
- Proaktivno vzdrževanje: Načrtovano čiščenje in natančna kalibracija fotoelektričnega senzorja sta vaša najboljša obramba pred nepričakovanimi izpadi.
- Strateške nadgradnje: Stalne okvare pogosto kažejo na zastarele stroje. Sodobni objekti zahtevajo pametne kontrole PLC in visoke zmogljivosti pred raztezanjem za obvladovanje današnjih trajnostnih filmov.
Dejanski strošek napake na ovoju v vašem objektu
Operativni izpad zaradi nenadne zaustavitve sega daleč preko trenutnega premora v ciklu ovijanja. V centrih za izpolnjevanje velikih količin je ta mehanizem zadnji prehod pred realizacijo prihodkov.
En sam zastoj filma deluje kot takojšnje ozko grlo. Vzhodni transporterji se v trenutku obnovijo. Viličarji so prisiljeni v prosti čas. Ta kaskadni učinek vodi do zakasnjenih urnikov pošiljanja in ogroženih meritev dobavne verige. Analiza na terenu rutinsko kaže, da lahko kratek desetminutni zastoj na ovijalki zamakne razpored odpreme do ene ure zaradi posledične prometne gneče.
Poleg tega obstajajo skriti stroški dela in materialnih odpadkov. Predstavljajte si vzdrževalca, ki zaklepa stroj in se bori z zapredkom iz utrjene plastike, ki je tesno ovit okoli valjev vozička. Ta preveč raztegnjen material je popolnoma nepopravljiv. V proračunskem četrtletju kumulativni stroški zavržene embalaže in preusmerjenih delovnih ur resno škodijo vašemu rezultatu.
Maksimiranje čas delovanja je temeljna metrika za dobičkonosnost pri avtomatiziranem pakiranju. Pogoste okvare zmanjšajo vašo splošno učinkovitost opreme. Degradiran OEE pomeni, da se začetni kapitalski izdatek, porabljen za stroje, amortizira veliko dlje.
Najpogostejši mehanski razlogi za odpoved vaše opreme
Medtem ko je napaka operaterja lahek grešni kozel, je glavni vzrok ponavljajočih se okvar običajno v mehanski celovitosti opreme. Avtomatiziran sistem ovijanja temelji na kompleksni sinhronizaciji gibljivih delov, merilnih celic in napenjalnih naprav. Če ena komponenta pade iz poravnave, je fizika ovijalnega cikla ogrožena.
Poglejmo si enoto za zbiranje napetosti. The akumulator je kritična mehanska komponenta, zasnovana za upravljanje podajanja filma med postopkom dinamičnega ovijanja. Ko se kvadratna paleta vrti, povpraševanje po plastiki močno niha med ostrimi vogali in ravnimi stranicami. Če plesalka postane počasna zaradi obrabljenih ležajev ali okvarjene natezne vzmeti, preprosto ne more obvladati te ohlapnosti. Učinek udarca vratu bodisi takoj zaskoči mrežo bodisi jo ovije okoli vozička.
Prav tako povzročajo težave s carinjenjem. Pravilna kalibracija reža vrtljive plošče — fizični prostor med vrtečo se ploščadjo in stacionarno bazo — ni predmet pogajanj. Če je ta razdalja preširoka, se spodaj prisesajo ohlapni kosi plastike. Okolje skladišč je polno odpadkov, kot so lesni drobci. Ko se odpadki naberejo v tej špranji, ustvarijo mehansko vezavo. Plastika se vleče proti oviri, kar povzroča mikro raztrganine, ki se hitro razširijo v popolne prekinitve.
Nazadnje preglejte vaše predraztezne valje. Komercialne raztegljive folije vsebujejo sredstva za lepljenje, ki so lepila, ki pomagajo, da se plasti zlepijo skupaj. V tisočih ciklih se ta lepljivi ostanek nabere na gumijastih površinah. To nevidno kopičenje spremeni koeficient trenja in ustvari neenakomeren premer površine. Mreža se razteza nedosledno, kar vodi do zlomov robov, ki se pod obremenitvijo zlomijo.
Združljivost materialov in razvijajoči se trendi v industriji
Celo popolnoma umerjen stroj bo zatajil, če ga napajate z nezdružljivimi materiali. Interakcija med vašim mehanskim vozičkom in kemijo polimera narekuje uspeh.
Trenutno smo priča velikemu premiku v logistični industriji k trajnosti. Skladišča agresivno prehajajo na ultratanke, nanoplastne raztegljive folije, da bi zmanjšale porabo plastike in svoj ogljični odtis. Vendar pa so ti visoko izdelani, tanjši filmi izjemno neprizanesljivi. Zahtevajo hipernatančen nadzor napetosti, ki ga starajoči se stroji preprosto ne morejo zagotoviti. Poskus predvajanja sodobnih okolju prijaznih filmov na deset let stari opremi običajno povzroči neprekinjeno zaskakanje in paralizo delovnega toka.
Vsak zvitek filma ima največjo mejo elastičnosti. Do hudega neskladja pride, ko poskušajo operaterji potisniti standardno folijo s 150-odstotnim izkoristkom skozi nosilec, ki je pripravljen za 250-odstotno predraztezanje. Mehanske sile presegajo natezno trdnost polimera in zlomijo molekularno strukturo znotraj sklopa. Poleg tega, če zvitek pred nakladanjem pade na betonska tla, postanejo zmečkani robovi izhodiščne točke za trganje, ko gredo skozi visokonapetostne valje.
Napake operaterja, ki ogrožajo cikel ovijanja
Avtomatizacija zmanjša fizično delo, vendar absolutno zahteva usposobljen človeški nadzor. Interakcija operaterja ostaja pogost vir napak.
Voziček je labirint gumijastih in jeklenih valjev. Proizvajalci ponujajo posebne diagrame usmerjanja z razlogom. Če upravljavec hiti in obide en sam prosti valj, odpove celotna mehanska geometrija. Stroj izgubi sposobnost spremljanja ohlapnosti, kar zagotavlja veliko zapletanje.
Druga pogosta težava je nepravilna namestitev tovora. Rotacijsko ovijanje zahteva, da je obremenitev relativno centralizirana. Ko operaterji viličarjev postavijo palete izven središča, to ustvari ekscentrično vrtenje. To neenakomerno vrtenje povzroča močne napetostne skoke, ko razdalja med bremenom in vozičkom niha. Nazobčani vogali palet to poslabšajo, saj delujejo kot rezila proti tesno vlečeni mreži.
Matrika za odpravljanje tehničnih težav
Za pomoč vzdrževalcem pri hitrejšem diagnosticiranju težav sem sestavil to matriko za odpravljanje težav s hitrimi referenčnimi informacijami, ki temelji na podatkih o tleh iz resničnega sveta.
| Simptom na tleh |
Verjeten glavni vzrok |
Inženirjev popravek / Zahtevano ukrepanje |
| Film se čisto zaskoči na vogalih palete |
Počasna roka plesalca ali nastavitev pretirane napetosti |
Preglejte akumulatorske vzmeti; zmanjšajte parametre napetosti PLC za kompenzacijo kotov. |
| Film se tesno ovije okoli nosilnih valjev |
Nabiranje lepila na gumijastih valjih |
Zaklepanje stroja; očistite valje z 99% izopropil alkoholom; ne uporabljajte rezil. |
| Mreža se dosledno trga na dnu tovora |
Ostanki v reži vrtljivega krožnika ali nazobčanem dnu palete |
Vakuumski odmik podlage; prilagodite fotoelektrični senzor spodnje meje vozička. |
| Neprekinjene mikrorazpoke vzdolž roba filma |
Padel/poškodovan filmski zvitek ali nepravilna nit |
Zamenjajte napajalni zvitek; preverite geometrijo usmerjanja glede na shemo proizvajalca. |
Vodnik po korakih: varno reševanje zapleta s kočijo
Ko pride do hudega zapleta, hitrost in varnost vašega odziva narekujeta celoten vpliv na pretok. Nepravilne tehnike čiščenja bodo trajno uničile drage komponente.
Najprej izklopite in zaklenite. Varnost je absolutna prioriteta. Nikoli ne segajte v sestav vagona. Vključite zaustavitev v sili in dosledno upoštevajte standardne postopke zaklepanja/označevanja, da odpravite nevarnost uščipnitve.
Nato previdno odrežite plastiko. Ko se material večkrat ovije okoli predrazteznih valjev, tvori gosto lupino. Uporabiti morate specializirano, zaščiteno rezalno orodje. Če boste občutljivo gumijasto površino valjev zarezali z nožem z odprtim rezilom, jih boste trajno uničili. Režite vzporedno z osjo valja in metodično odlepite plasti.
Pred ponovnim vklopom napajanja preglejte vzroke. Preverite razdaljo podnožja za zagozdene drobce. Prepričajte se, da se plesalke prosto gibljejo brez mehanskega zapenjanja. Ko ste očiščeni, ponovno napeljite kopreno v skladu s shemo in izvedite ročni preskusni cikel s počasnimi hitrostmi, da preverite stabilnost napetosti.
Učinkovit vodnik za izbiro: Vedeti, kdaj nadgraditi
Zanašanje na reaktivna popravila je izgubljena strategija. Dokumentirajte pogostost zaustavitev in s tem povezane stroške dela. Kadar nenehno odpravljanje težav odtehta amortizirano ceno novega sistema, je zamenjava ekonomsko upravičena. Toda kaj morate iskati pri sodobnem stroju?
Nadgradnja na pametne sisteme je bistvenega pomena za obvladovanje večje prepustnosti brez preobremenitve vaše linije. Na podlagi trenutnih industrijskih standardov mora imeti robusten nadomestek posebne parametre delovanja. Na primer, visokokakovostni sistemi, kot so tisti, ki jih je zasnoval Leizhan Paper Tech, uporabljajo napredne kontrole PLC za dinamično upravljanje napetosti.
Ko ocenjujete novo opremo, poiščite pogonski voziček pred raztezanjem, ki omogoča 250- do 300-odstotni raztezek. To drastično zmanjša porabo folije in omogoča uporabo sodobnih nano folij. Vrtljiva plošča mora imeti nosilnost za težke obremenitve, običajno okoli 2000 kg, s premerom vsaj 1500 mm za obdelavo standardnih industrijskih palet brez previsa. Poleg tega vztrajajte pri samodejnem zaznavanju višine tovora s pomočjo natančnih fotoelektričnih senzorjev. Te specifikacije preusmerijo vaše delovanje z reaktivnega odpravljanja težav na zanesljivo in hitro proizvodnjo.
Zaključek
Avtomatski sistemi za zavijanje so zasnovani tako, da naredijo vaš proces pakiranja hitrejši in varnejši. Vendar pa jih ponavljajoče okvare hitro spremenijo v vir globokih frustracij. Z razumevanjem fizike akumulatorja napetosti, vzdrževanjem čistih valjev za predraztezanje in usklajevanjem kemije filma z zmogljivostmi vašega stroja lahko drastično zmanjšate nepričakovane izpade.
Dosledna zanesljivost delovanja zahteva proaktivno inženirsko oskrbo. Če vaša trenutna oprema nenehno ne uspe slediti proizvodnim zahtevam ali novejšim vrstam filmov, je čas, da ocenite svojo strojno opremo. Toplo priporočam, da pregledate tehnične specifikacije vaše trenutne linije in raziščete visoko zmogljive nadgradnje. Za robustne rešitve, nadzorovane s PLC-jem, ki ustrezajo sodobnim industrijskim zahtevam, raziščite možnosti opreme pri Leizhan Paper Tech, da zaščitite svoj rezultat in zagotovite, da bo vaš obrat deloval z najvišjo zmogljivostjo.
pogosta vprašanja
Kako pogosto naj čistim valje na embalažni opremi, da preprečim trganje?
Najboljše prakse v industriji zahtevajo čiščenje predrazteznih valjev vsaj enkrat na mesec. Če uporabljate veliko količino in večizmensko delovanje, je potrebno čiščenje dvakrat na teden. Odstranjevanje nevidnega lepljivega nabiranja lepila preprečuje oprijem materiala na gumijaste površine, s čimer se odpravi glavni vzrok za zapletanje vozička.
Ali lahko prelahka paleta povzroči sistemsko napako?
ja Če je tovor pretirano lahek in je napetost stroja nastavljena previsoko, bo rotacijska sila potegnila lahek izdelek neposredno s podnožja palete. To takoj zaplete plastiko znotraj sklopa vozička ali jo povleče v režo pod ploščadjo.
Kaj počne enota za zbiranje napetosti in zakaj povzroča težave?
Ta komponenta uporablja plesalko in vzmeti za obvladovanje odvečne ohlapnosti med ciklom ovijanja. Nenehno se prilagaja spremenljivi razdalji pri ovijanju ostrih vogalov kvadratne palete. Če se vzmeti utrudijo ali ležaji zaskočijo, ne more obvladati nenadne ohlapnosti, kar povzroči takojšnjo mehansko napako in zlom mreže.
Zakaj se moj material kar naprej lomi na dnu palete?
Zlomi, lokalizirani na dnu bremena, so običajno posledica mehanskih motenj. Pogosti vzroki so nazobčan leseni rob palete, ki reže folijo, potepuški odpadki, zagozdeni znotraj praznega prostora podnožja, ali senzor spodnje meje vozička, ki je programiran prenizko, zaradi česar se plastika vleče po jeklenem okvirju.
Ali bo nadgradnja mojih embalažnih materialov preprečila okvaro moje opreme?
V mnogih primerih ja. Poceni ali nepravilni merilniki ne morejo obvladati hitrih, agresivnih mehanizmov pred raztezanjem, ki jih uporabljajo avtomatizirani ovijalniki. Prehod na visoko zmogljiv izdelek strojne kakovosti, ki ustreza specifičnemu razmerju razteznosti vaše opreme, bo takoj zmanjšal trganje.
Zakaj se streč folija trga ravno na vogalih palete?
Vogali predstavljajo največjo razdaljo od vozička med vrtenjem, kar ustvarja močne, trenutne napetostne konice. Če vaša folija nima zadostne odpornosti proti prebadanju ali če se krmilniki napetosti kompenzacije kotov na vašem stroju ne odzivajo, bodo ostri robovi bremena zarezali naravnost skozi raztegnjeno mrežo.
Kako prilagodim napetost stroja za raztegljivo folijo?
Pri sodobnih strojih se napetost prilagodi digitalno prek vmesnika PLC zaslona na dotik, običajno označenega kot 'Wrap Force' ali 'Film Tension'. Pri starejših, polavtomatskih modelih bo morda treba ročno prilagoditi mehansko številčnico ali vzmet na vozičku. Vedno naredite postopne prilagoditve in zaženite preskusni cikel, da zagotovite, da je tovor varen, ne da bi pri tem zdrobil izdelek.


