大量の倉庫保管および梱包環境では、 自動ストレッチラップ機は、 最終出荷プロセスの中核エンジンとして機能します。これにより、パレットがしっかりと固定され、製品が輸送中の損傷から保護されます。この装置が突然停止すると、生産ライン全体が停止してしまいます。倉庫管理者が直面する最もイライラする問題の 1 つは、突然のフィルムの破れや台車のもつれです。
倉庫フロアでこれらの正確なシステムのトラブルシューティングに何年も費やしてきた機器エンジニアとして、私が言えることは、機械は単にランダムに故障するわけではないということです。ウェブの切れやローラーのもつれには、明らかな機械的または操作上の根本原因があります。このガイドでは推測に頼る必要はありません。機械的脆弱性から次善の材料選択まで、包装ライン停止の背後にある経験的理由を検証します。現在フロアの活断層を監視している場合でも、予防保守プロトコルの最適化を検討している場合でも、これらはラインを動かし続けるために必要な実用的な洞察です。
ラインオペレーター向けの重要なポイント
- フィルムの化学的性質が重要です: 間違ったゲージや低品質のプラスチックを使用すると、破れが発生する主な原因となります。
- 機械的なミスアライメント: 張力制御ダンサー アーム、粘着性のあるプレストレッチ ローラー、または不均一な回転プラットフォームに関連する逸脱は、直ちにシステム障害を引き起こします。
- ねじ切りジオメトリ: ねじ切り中に 1 つのアイドラー ローラーをバイパスすると、材料がその弾性限界を超えて押し出されます。
- プロアクティブなメンテナンス: 計画的なクリーニングと正確な光電センサーの校正は、予期せぬダウンタイムに対する最善の防御策です。
- 戦略的なアップグレード: 永続的な障害は、多くの場合、機械が時代遅れであることを示します。最新の施設では、今日の持続可能なフィルムを処理するために、スマート PLC 制御と高度な事前延伸機能が必要です。
施設内のラッパー障害の実際のコスト
突然の停止による運用上の影響は、ラッピング サイクルの一時停止をはるかに超えて広がります。大量生産のフルフィルメント センターでは、この機械が収益を実現する前の最後の入り口となります。
シングル フィルム詰まり が直接のボトルネックになります。上流のコンベアは即座にバックアップされます。フォークリフトオペレーターはアイドルタイムを強いられます。この連鎖効果は、出荷スケジュールの遅延やサプライチェーン指標の侵害につながります。現場分析では、ラッパーでの 10 分間の短時間の停止により、交通渋滞が発生し、発送スケジュールが最大 1 時間遅れる可能性があることが定期的に示されています。
さらに、人件費と材料の無駄による隠れた複合的なコストが存在します。メンテナンス技術者がマシンをロックアウトし、キャリッジ ローラーにしっかりと巻き付けられた硬化プラスチックの繭と格闘しているところを想像してください。この過度に伸びた素材は完全に回復できません。会計四半期にわたって、廃棄された梱包材と転用された労働時間の累積コストが収益に重大な損害を与えます。
最大化 稼働時間は 、自動梱包における収益性の基本的な指標です。故障が頻繁に発生すると、機器全体の効率が低下します。 OEE が低下すると、機械に費やされる初期資本支出の償却に時間がかかることになります。
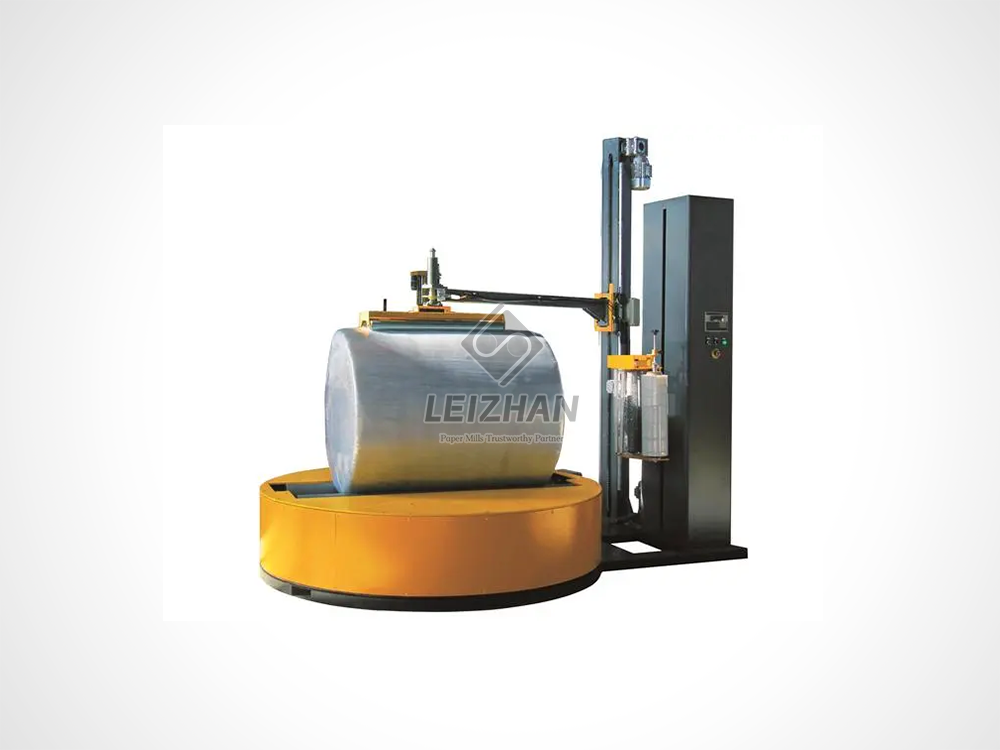
機器が故障する主な機械的理由
オペレータのミスは簡単にスケープゴートになりますが、繰り返される故障の根本原因は通常、機器の機械的完全性の中にあります。自動ラッピング システムは、可動部品、ロードセル、張力装置の複雑な同期に依存しています。 1 つのコンポーネントの位置がずれると、ラップ サイクルの物理的性質が損なわれます。
テンション集結ユニットを見てみましょう。の アキュムレータは 、ダイナミックラッピングプロセス中のフィルム送りを管理するために設計された重要な機械部品です。四角いパレットが回転すると、プラスチックの需要は鋭い角と平らな側面の間で激しく変動します。ベアリングの磨耗や張力スプリングの故障によりダンサーのアームが緩んでしまうと、この緩みに対処することができなくなります。結果として生じるむち打ち効果により、ウェブが瞬時に切れるか、キャリッジに巻き付きます。
クリアランスの問題も大混乱を引き起こします。の適切な校正 ターンテーブルのギャップ(回転プラットフォームと固定ベースの間の物理的スペース) は交渉の余地がありません。この隙間が広すぎると、緩んだプラスチックの尾部が下に吸い込まれてしまいます。倉庫環境は木の破片などの破片でいっぱいです。この隙間に破片が蓄積すると、機械的な結合が生じます。プラスチックが障害物を引きずり、微小な裂け目が生じ、それが急速に広がり完全な裂け目になります。
最後に、プレストレッチローラーを検査します。市販のストレッチフィルムには、層をくっつけるのに役立つ粘着剤である粘着付与剤が含まれています。何千回ものサイクルを繰り返すと、この粘着性の残留物がゴムの表面に蓄積します。この目に見えない蓄積により摩擦係数が変化し、表面の直径が不均一になります。ウェブが一貫して伸びないため、負荷がかかるとエッジが破断してしまいます。
材料の互換性と進化する業界トレンド
完璧に校正された機械であっても、適合しない材料を供給すると機能が低下します。機械式キャリッジとポリマーの化学反応の間の相互作用が成功を左右します。
現在、物流業界全体で持続可能性に向けた大きな変化が見られます。倉庫では、プラスチックの消費量を削減し、二酸化炭素排出量を削減するために、極薄のナノレイヤーストレッチフィルムへの移行を積極的に行っています。しかし、これらの高度に設計された薄いフィルムは非常に容赦がありません。老朽化した機械では実現できない超精密な張力制御が必要です。 10 年前の機器で最新の環境に優しいフィルムを実行しようとすると、通常、連続的なスナップとワークフローの麻痺が発生します。
フィルムの各ロールには最大弾性限界があります。オペレーターが標準の 150% 降伏フィルムを、250% の事前延伸用に調整されたキャリッジに通して押し込もうとすると、深刻な不一致が発生します。機械的な力がポリマーの引張強度を超え、アセンブリ内の分子構造が破壊されます。さらに、積み込む前にロールをコンクリートの床に落とすと、高圧ローラーを通過する際に傷ついた端が破れの起点となります。
ラップサイクルを損なうオペレータエラー
自動化により肉体労働は軽減されますが、熟練した人間による監視が必ず必要になります。オペレータの対話は依然として頻繁な障害の原因となっています。
キャリッジはゴムとスチールのローラーでできた迷路です。メーカーが特定の配線図を提供しているのには理由があります。オペレーターが急いで 1 つのアイドラー ローラーをバイパスすると、機械的ジオメトリ全体が故障します。マシンはたるみを監視する能力を失い、大規模なもつれが保証されます。
不適切な荷物の配置もよくある問題です。回転ラッピングでは、荷重を比較的集中させる必要があります。フォークリフトのオペレーターがパレットを中心からずらして配置すると、偏心回転が発生します。この不均一な回転により、負荷とキャリッジ間の距離が変動すると、激しい張力スパイクが発生します。パレットのギザギザの角がこれを悪化させ、強く引っ張られたウェブに対する刃の役割を果たします。
エンジニアリングトラブルシューティングマトリックス
メンテナンス チームが問題をより迅速に診断できるように、実際のフロア データに基づいてこのクイック リファレンス トラブルシューティング マトリックスを作成しました。
| フロアの症状 |
考えられる根本原因 |
エンジニアによる修正 / 必要なアクション |
| フィルムはパレットの角にきれいに貼り付けられます |
ダンサーの腕が鈍い、または過度の張力設定 |
アキュムレータのスプリングを検査します。コーナー補正のための PLC 張力パラメータを削減します。 |
| フィルムがキャリッジ ローラーにしっかりと巻きつきます |
ゴムローラー上の粘着付与剤の蓄積 |
ロックアウトマシン。ローラーを 99% イソプロピルアルコールで洗浄します。刃は使用しないでください。 |
| 負荷の下部でウェブが常に破れます |
ターンテーブルの隙間またはギザギザのパレットベースの破片 |
真空ベースクリアランス;キャリッジ下限光電センサーを調整します。 |
| フィルムの端に沿った連続的な微小な裂け目 |
フィルムロールの落下/破損、または糸の通し間違い |
供給ロールを交換します。メーカーの回路図と照らし合わせて配線ジオメトリを確認します。 |
ステップバイステップガイド: キャリッジのもつれを安全に解決する
深刻なもつれが発生した場合、対応の速度と安全性がスループットへの全体的な影響を左右します。不適切な洗浄技術を使用すると、高価なコンポーネントが永久に台無しになってしまいます。
まず、電源を切ってロックアウトします。安全は絶対的な優先事項です。通電中のキャリッジアセンブリには決して手を触れないでください。緊急停止を作動させ、標準のロックアウト/タグアウト手順に厳密に従って、ピンチポイントの危険を排除してください。
次に、プラスチックを慎重に切り取ります。材料がプレストレッチローラーの周りに複数回巻き付くと、緻密なシェルが形成されます。特殊なシールド付き切削工具を使用する必要があります。ローラーのデリケートなゴム表面にオープンブレードカッターナイフで傷を付けると、ローラーが永久に傷ついてしまいます。ローラーの軸と平行にカットし、層を丁寧に剥がします。
電源を復旧する前に、根本原因を検査してください。ベースクリアランスにくさび状の破片がないか確認してください。ダンサー バーが機械的な拘束なしで自由に動くことを確認します。クリアしたら、図に従ってウェブを再度通し、手動で低速のテストサイクルを実行して張力の安定性を確認します。
実用的な選択ガイド: いつアップグレードするかを知る
事後対応的な修復に依存するのは、失敗する戦略です。停止の頻度とそれに伴う人件費を文書化します。継続的なトラブルシューティングが新しいシステムの償却価格を上回る場合、交換が経済的に正当化されます。しかし、最新のマシンには何を求めるべきでしょうか?
ラインに過度の負担をかけることなく、より高いスループットを処理するには、スマート システムへのアップグレードが不可欠です。現在の業界標準に基づいて、堅牢な代替品には特定の性能パラメータが備わっている必要があります。たとえば、Leizhan Paper Tech が設計したような高品質システムは、張力を動的に管理するために高度な PLC 制御を利用しています。
新しい機器を評価するときは、250 ~ 300 パーセントの伸びが可能な動力付きのプレストレッチ キャリッジを探してください。これによりフィルムの消費量が大幅に削減され、最新のナノフィルムに対応します。ターンテーブルは、標準的な工業用パレットをオーバーハングすることなく扱えるように、少なくとも直径 1500mm の、通常約 2000kg の頑丈な耐荷重を備えている必要があります。さらに、正確な光電センサーによる自動積荷高さ検出にもこだわっています。これらの仕様により、お客様の業務は事後対応のトラブルシューティングから信頼性の高い高速生産へと移行します。
結論
自動包装システムは、包装プロセスをより迅速かつ安全にするように設計されています。しかし、故障が繰り返されると、すぐに深刻なフラストレーションの原因に変わります。張力アキュムレータの物理を理解し、プレストレッチ ローラーを清潔に維持し、フィルムの化学的性質を機械の能力に合わせることで、予期せぬダウンタイムを大幅に減らすことができます。
一貫した運用の信頼性を確保するには、事前のエンジニアリング ケアが必要です。現在の機器が生産需要や新しい種類のフィルムに常に追いついていない場合は、ハードウェアを評価する時期が来ています。現在の製品ラインの技術仕様を確認し、高性能のアップグレードを検討することを強くお勧めします。現代の産業需要を満たす堅牢な PLC 制御ソリューションについては、Leizhan Paper Tech の機器オプションを検討して、収益を保護し、施設を最高のパフォーマンスで稼働し続けてください。
よくある質問
破れを防ぐために、包装機器のローラーはどのくらいの頻度で掃除すればよいですか?
業界のベストプラクティスでは、プレストレッチローラーを少なくとも月に1回清掃することが求められています。大量の複数シフトの操作を実行する場合は、隔週のクリーニングが必要です。目に見えない粘着性の蓄積を除去すると、材料がゴム表面に付着することがなくなり、キャリッジのもつれの主な原因が解消されます。
パレットが軽すぎるとシステム障害が発生する可能性がありますか?
はい。荷重が軽すぎて機械の張力の設定が高すぎると、回転力によって軽量の製品がパレット ベースから直接剥がれてしまいます。これにより、プラスチックが即座にキャリッジ アセンブリ内に絡まり、プラットフォームの下の隙間に引き込まれます。
緊張感収集部隊は何をするのですか?なぜ問題が起こるのでしょうか?
このコンポーネントは、ダンサー アームとスプリングを使用して、ラッピング サイクル中の過剰なたるみを管理します。正方形パレットの鋭い角を包む際の可変距離を常に調整します。スプリングが疲労したり、ベアリングが焼き付いたりすると、突然の緩みに対処できなくなり、即座に機械的故障が発生し、ウェブが破損します。
材料がパレットの底で壊れ続けるのはなぜですか?
負荷の底部に局所的な破損は、通常、機械的干渉によって発生します。一般的な原因には、ギザギザの木製パレットのエッジがフィルムをスライスしたり、ベースのクリアランス スペース内に飛び散った破片が入り込んだり、台車の下限センサーが低すぎるようにプログラムされていてプラスチックがスチール フレームを引きずったりすることが含まれます。
梱包材をアップグレードすれば、機器の故障は防げますか?
多くの場合、そうです。安価なゲージや不適切なゲージでは、自動ラッパーが利用する高速で強力なプレストレッチ メカニズムに対応できません。機器の特定の伸縮率に適合する高性能のマシングレードの製品に切り替えると、引き裂きが即座に減少します。
ストレッチフィルムが特にパレットの角で破れてしまうのはなぜですか?
コーナーは回転中のキャリッジからの最大距離を表し、瞬間的な激しい張力スパイクを引き起こします。フィルムに十分な耐突き刺し性がない場合、または機械のコーナー補正張力制御が応答しない場合、荷物の鋭いエッジが伸びたウェブを切り裂いてしまいます。
ストレッチラップマシンのテンションを調整するにはどうすればよいですか?
最新のマシンでは、張力は PLC タッチスクリーン インターフェイスを介してデジタル的に調整され、通常は「ラップ フォース」または「フィルム テンション」と表示されます。古い半自動モデルでは、キャリッジ上の機械式ダイヤルまたはスプリングを手動で調整する必要がある場合があります。常に増分調整を行い、テストサイクルを実行して、製品を潰すことなく荷重が安全であることを確認します。


